Prensa para briquetas de combustible: opciones de fabricación de equipos para prensar aserrín hecho por uno mismo
Calentar con aserrín o virutas es algo habitual para los habitantes de nuestro país, tomado de los países europeos. Su popularidad se debe a la baratura de la materia prima y a su buen poder calorífico específico al quemarse. Al crear una prensa casera para briquetas se puede obtener combustible de calidad casi gratis.
Le contaremos cómo fabricar una máquina sencilla y económica para hacer combustible briquetado. En el artículo que le presentamos se muestra el diseño, se dan consejos de montaje. Se describe la tecnología de producción y los requisitos para el material de madera original.
Contenido del artículo:
Tecnología de creación de briquetas
La fabricación mediante prensado de pellets y briquetas a partir de residuos de carpintería es un proceso bien establecido. Por lo tanto, al crear una máquina casera para obtener “leña ecológica” de calidad, no es necesario inventar nada, sino que se pueden aplicar desarrollos existentes.
Descripción de la física del proceso
El uso de material de madera suelto para calefacción se aplica en pequeñas calderas y estufas. El aserrín proporciona la misma energía que la madera de masa y humedad similares, pero su almacenamiento en estado natural genera suciedad y polvo. Por lo tanto, estos residuos se prensan en briquetas de diversas formas.
Con ciertas simplificaciones se puede decir que la madera está compuesta por fibra (celulosa) y una sustancia aglutinante: la lignina. Cada partícula de aserrín y virutas mantiene su integridad gracias a este polímero. Para establecer enlaces fuertes entre piezas individuales, también es necesario pegarlas.
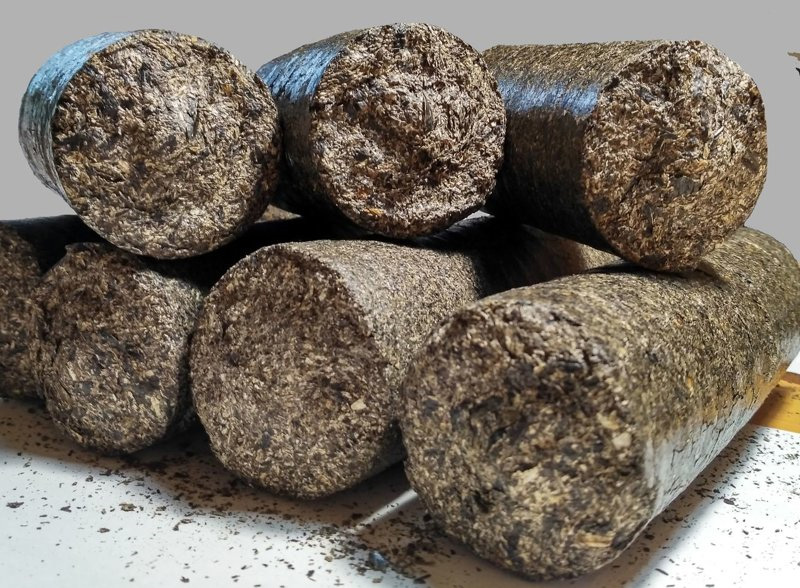
Durante el prensado se aplica una fuerte presión sobre el aserrín, como resultado se libera lignina que une el material en forma. Esta unión, por supuesto, no es tan fuerte como en la madera maciza, pero es suficiente para que la briqueta resultante no se desmorone.
La cantidad de lignina en la madera en relación con la masa seca depende del tipo de árbol:
- abeto: 30 %;
- pino: 27 %;
- pícea: 27 %;
- álamo temblón: 22 %;
- abedul: 19 %.
Cuanto mayor sea el porcentaje de contenido de lignina, menor será la presión necesaria para extraerlo. Por lo tanto, producir briquetas a base de aserrín de abeto es más fácil que hacerlo con abedul.
Además de la prensa clásica para la producción de combustible a partir de materiales granulares, existe también una extrusora. La esencia de su funcionamiento es que, bajo la acción del tornillo, el material pasa a través de un canal que se estrecha gradualmente.
Como resultado, se genera una presión muy alta. Sin embargo, implementar esta opción en el hogar es complicado y requiere conocimientos específicos, por lo que es mejor optar por modelos con molde de prensa.
Uso de sustancia adhesiva
En la producción industrial de combustible prensado se utilizan máquinas que generan presión en el rango de 500 a 3000 atm. En algunos fabricantes (por ejemplo, la empresa alemana “RUF”), la formación de la briqueta se logra mediante una combinación de compresión con una fuerza de 2000 atm. y calentamiento de la materia prima hasta 150°C. La densidad de estos productos alcanza 1.2 kg/dm3.
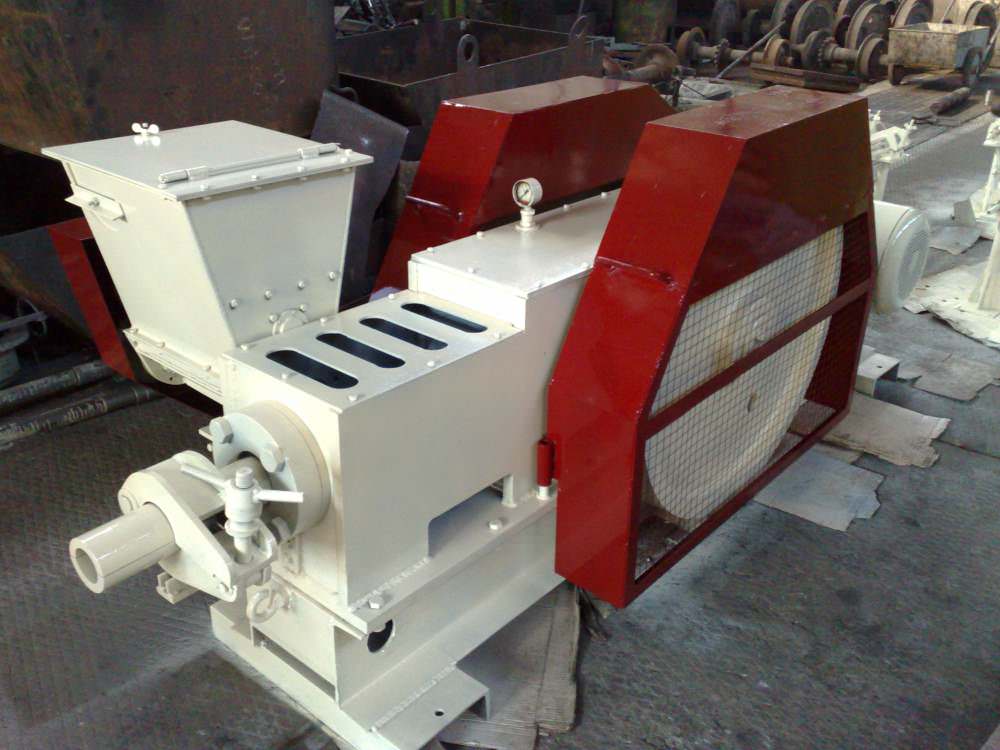
Si se construye una prensa para briquetas con materiales improvisados por cuenta propia, no se podrán alcanzar dichas características. Por lo tanto, los productos definitivamente tendrán una menor densidad y serán más propensos a desmoronarse.
Se puede compensar la insuficiente liberación de lignina y lograr mayor resistencia de los briquetas de aserrín agregando un aglutinante externo, como:
- Arcilla líquida. La fracción másica necesaria de este aglutinante disuelto en agua es del 5 al 10% del peso total.
- Cartón corrugado húmedo.
- El pegamento para empapelar más económico diluido en agua.
La proporción porcentual de cartón corrugado o pegamento se determina experimentalmente, ya que depende del tamaño del aserrín, su humedad y la presión generada en el molde.
Requisito para la materia prima utilizada
Incluso utilizando equipos industriales, es difícil obtener briquetas o pellets de calidad a partir de residuos de madera si su grosor es superior a 4 mm. El tamaño del material para dispositivos caseros debe ser menor. Esto se debe a la presión más baja y a la falta de calentamiento de la materia prima.
Idealmente, el diámetro del aserrín y el grosor de las virutas no deben ser mayores de 2 mm. La gran mayoría de los residuos de madera cumplen con estos parámetros.
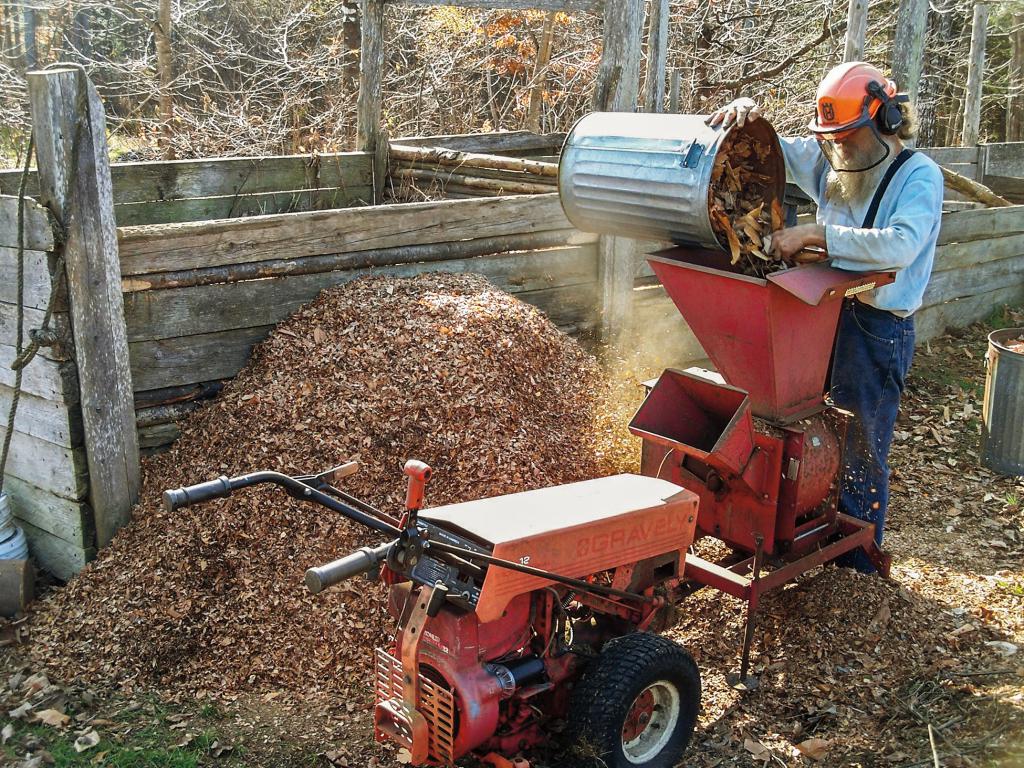
Pero hay casos en que la materia prima está contaminada con pequeñas ramas, astillas o corteza (trozos de corteza). Entonces, antes del prensado, para obtener una masa homogénea, es necesario realizar una preparación previa: triturar el material pasándolo por una trituradora.
Para lograr una buena densidad del briqueta, se debe evitar la materia prima contaminada con hierba, arena o tierra. La capa de suelo vegetal, a diferencia de la arcilla, no posee propiedades aglutinantes, por lo que el producto prensado se desmoronará fácilmente.
También se debe cumplir la condición del porcentaje de corteza: no debe superar el 5%. No es posible medirlo, pero visualmente el aserrín con un volumen significativo de corteza se ve más oscuro. El aserrín debe estar seco. Una alta humedad conduce a una mayor porosidad del briqueta y a una disminución de su poder calorífico específico.
En verano, se puede secar la materia prima al sol o en un lugar ventilado. En invierno, el secado debe realizarse en una veranda u otro cuarto auxiliar con una temperatura ligeramente positiva. Para una evaporación más intensa, se puede utilizar ventilación forzada.
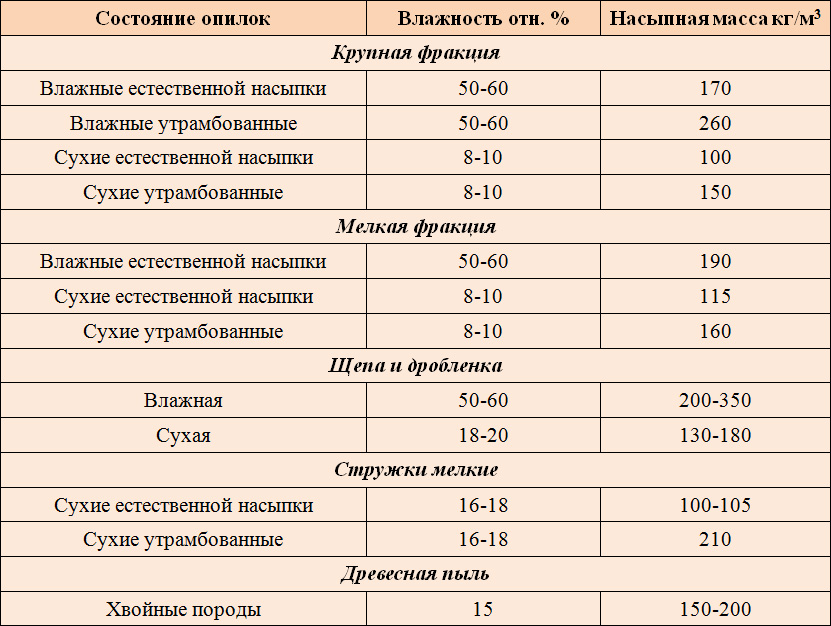
Si la presión en una prensa casera para fabricar briquetas de aserrín es insuficiente para liberar la lignina, entonces la materia prima no se seca, sino que se remoja en agua junto con un aglutinante adicional. En este caso, al mezclar se logra una mejor homogeneidad, y el exceso de humedad se elimina durante el apisonado.
Elementos principales de la prensa
Los elementos principales de una prensa común son el molde de prensado (vaso donde se coloca el material suelto), el pistón y el mecanismo que genera presión. No es difícil fabricarlos por cuenta propia, ya que son típicos en las máquinas de briquetado.
Dispositivo del molde de prensa
El vaso donde se vierte el aserrín o las virutas se denomina molde de prensado o cámara. De su geometría dependerán los parámetros del briqueta.
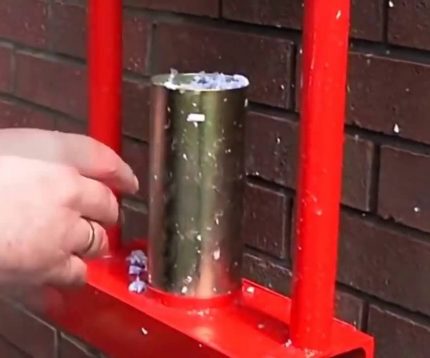
Normalmente, la cámara se construye a partir de un trozo de tubería de acero redonda o perfilada. La base del pistón, que entra en el vaso, se corta de una placa de pared gruesa (al menos 3 mm de espesor).
Al fabricar el molde de prensado, se debe considerar la relación de las siguientes magnitudes:
- área de la sección del molde de prensado (s, cm2);
- presión aplicada al pistón (u, kgf);
- presión específica sobre la materia prima (p, kgf/cm2);
Estas magnitudes se relacionan mediante:
p = u / s
Los briquetas con el uso de un aglomerante adicional mantienen bien su forma si se forman a una presión específica superior a 150 atm. (1 atm ≈ 1 kgf/cm2). Basándose en la fuerza que puede generar el pistón, se calcula el área de la sección de la cámara.
Por ejemplo, si se dispone de un gato hidráulico de 10 toneladas, entonces:
s < u / p = 10000 / 150 = 67 cm2.
Para tales condiciones, será adecuado un tubo cuadrado perfilado con un lado de 80 mm o un tubo redondo con un diámetro nominal de hasta 90 mm.
La longitud del briqueta obtenido (l) depende de la altura del molde (h), de la densidad de la materia prima en estado seco inicial (q1) y en estado briquetado (q2):
l = h * (q1 / q2)
Además, después de la primera compresión, se puede volver a añadir virutas al vaso y repetir el procedimiento. De esta manera, se puede llevar la longitud de la pieza obtenida prácticamente hasta la altura de la cámara de prensado.
Durante el proceso de compresión de las virutas, se libera humedad del briqueta. Para que esta salga libremente, la cámara se perfora con agujeros pequeños pero frecuentes.
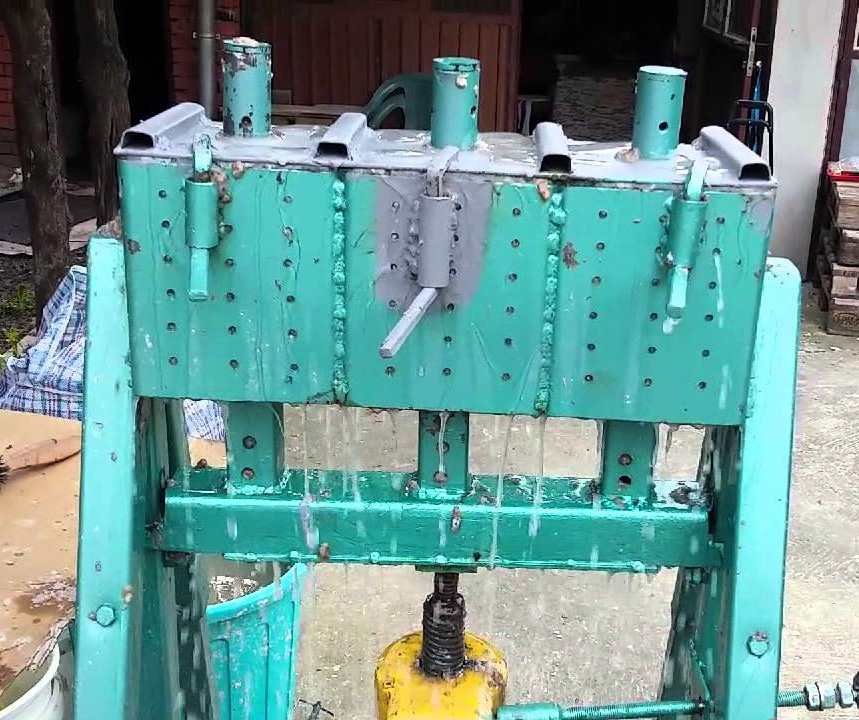
Después de formar el briqueta, es necesario extraerlo del molde. El uso de un resorte y un fondo falso, como se recomienda a menudo en Internet, no es práctico. La alta presión comprime completamente el resorte, por lo que con el tiempo se deforma, perdiendo así sus propiedades.
Por lo tanto, es necesario hacer un fondo desmontable del molde y expulsar el briqueta, o construir un vaso desmontable. En el segundo caso, será necesario hacer una camisa adicional de barra.
Métodos disponibles para generar presión
Existen tres formas comunes de alcanzar la presión, que son adecuadas para una prensa casera para obtener briquetas de combustible: el uso de una palanca, un gato hidráulico o un tornillo. Cada una tiene sus ventajas y su implementación práctica no es muy complicada.
Uso de la fuerza muscular y la palanca
Por lo general, se utiliza un tubo metálico como palanca. No debe doblarse bajo la fuerza muscular humana. Por ejemplo, un tubo de agua reforzado de 40 o 50 mm de diámetro con un espesor de pared de 4 a 4.5 mm será adecuado.
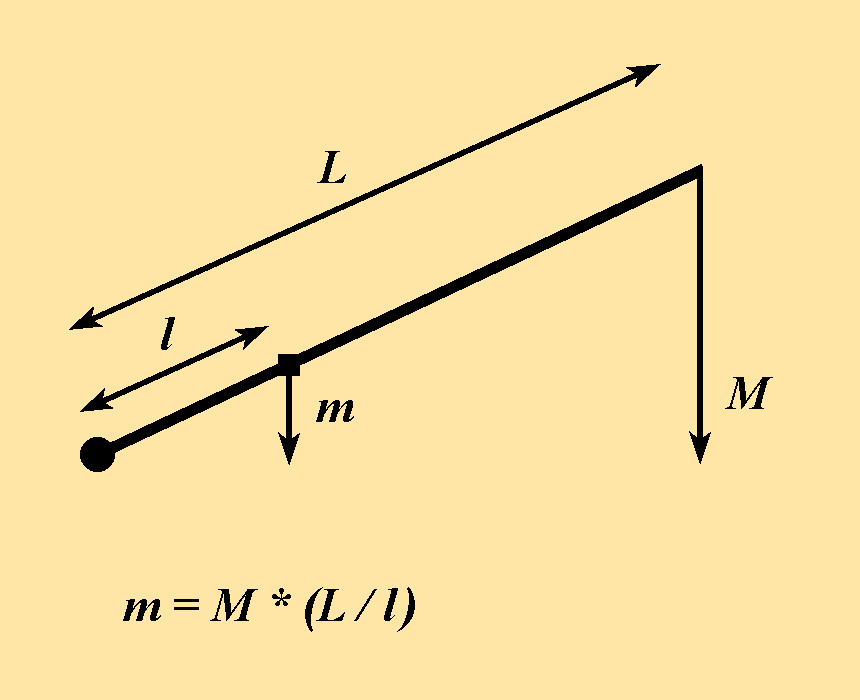
La longitud de la palanca y la distancia desde el punto de apoyo hasta la conexión con el pistón no solo se eligen con el objetivo de alcanzar la presión necesaria. Otro parámetro importante es la profundidad de inmersión del pistón en el vaso (h, cm).
Se calcula mediante la fórmula:
h = R * (l / L)
Aquí R (cm) – la altura a la que descenderá el extremo de la palanca.
Es recomendable diseñar la estructura de modo que la profundidad de inmersión del pistón sea suficiente para formar el briquete sin necesidad de recompresión con una adición previa de material. Esto aumentará significativamente el ritmo de producción.
La profundidad necesaria de inmersión del pistón (h, cm) se puede calcular conociendo la densidad inicial seca (q1) y la densidad briquetada (q2) de la materia prima y la altura del receptáculo (H):
h = H * (1 – q1 / q2)
Si por alguna razón se produjo un error (generalmente debido a una determinación incorrecta del valor de la densidad inicial de la materia prima) y la profundidad de inmersión del pistón no es suficiente para darle la dureza necesaria al producto, entonces no es necesario modificar toda la estructura.
Se puede reducir la altura del receptáculo o, añadiendo aserrín, prensar un briquete en dos o tres pasadas.
Uso del gato hidráulico
Para generar una presión fuerte se utilizan dispositivos hidráulicos, como los habituales gatos de botella. Por lo general, en un hogar donde hay un automóvil u otra maquinaria, estos equipos hidráulicos están disponibles, pero su capacidad de carga puede ser insuficiente.
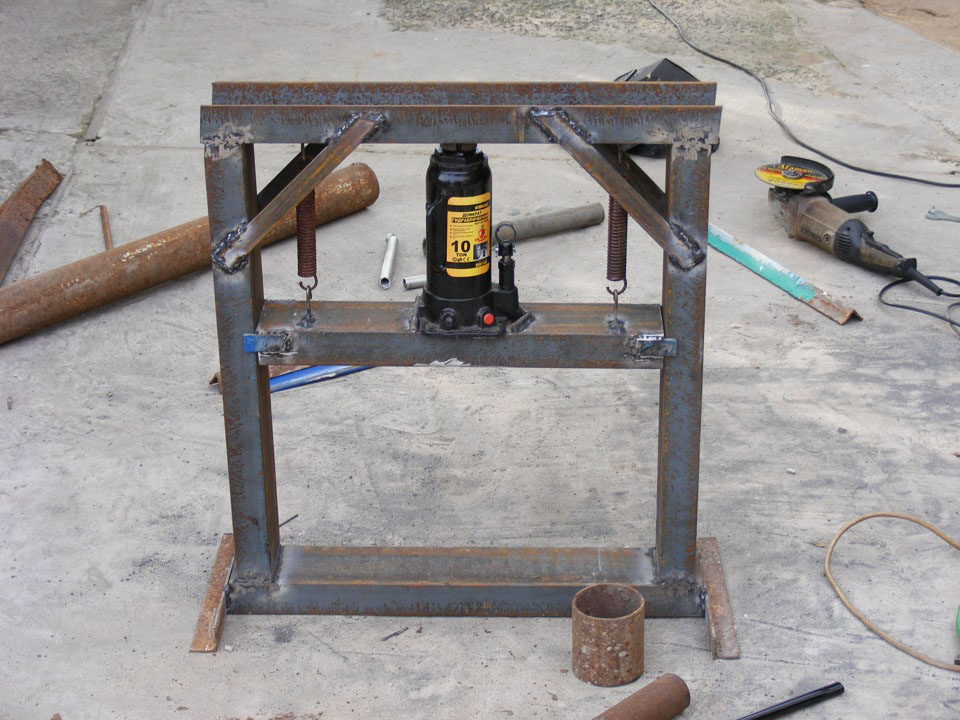
Los gatos no son caros. Por ejemplo, los modelos diseñados para 30-40 toneladas se pueden adquirir por menos de 50 €. Y con tales capacidades ya se pueden obtener briquetas de gran sección o varias (3-5) piezas de tamaño normal a la vez.
Para obtener varias briquetas simultáneamente, se colocan en fila la cantidad necesaria de moldes de prensa. El bastidor móvil intermedio debe ser resistente para que no se deforme con el tiempo. Lo mejor es fabricarlo con una viga de doble T o un tubo perfilado de pared gruesa.
El proceso de prensado en sí es más lento que cuando se utiliza una estructura de palanca. Sin embargo, el uso de un potente gato hidráulico permite lograr una presión específica mucho mayor sobre la pieza. Las briquetas resultan más uniformes y densas, y ya tienen un aspecto comercial atractivo.
Mecanismo de prensado por tornillo
El principio de funcionamiento de una prensa manual de tornillo es similar al de una de palanca, solo que la fuerza aplicada se transmite en un ángulo de 90°. Cuanto mayor sea el diámetro del mango y menor el paso de la rosca, mayor será el coeficiente de aumento de presión.
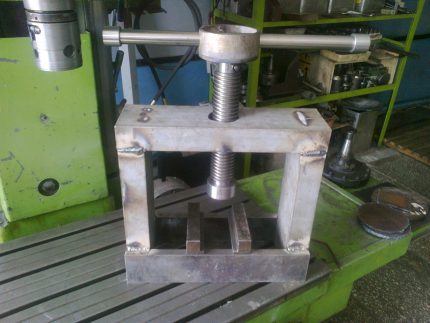
Esta construcción también permite generar más presión que una máquina basada en un mecanismo de palanca. Su desventaja significativa es la velocidad de trabajo más lenta entre las opciones presentadas.
Sin embargo, entre las ventajas se pueden incluir:
- simplicidad de la construcción;
- posibilidad de comprar dicha prensa por poco dinero con una modificación menor para las necesidades de briquetado;
- tamaño pequeño.
Al trabajar con una prensa de tornillo, no se debe usar “hasta el tope” cuando ya no hay suficiente fuerza física para girar el mecanismo. En este caso, sobre la rosca actúa por un lado la fuerza aplicada por la persona y por el otro (a 90°) la fuerza de resistencia del briqueta obtenido. Esto provocará un desgaste rápido de la rosca o su rotura.
Para no excederse y no romper el mecanismo, se debe obtener un resultado suficiente en las muestras de prueba y, o bien instalar un fijador, o hacer una marca en la rosca con un rotulador que indique su posición máxima permitida.
Conclusiones y video útil sobre el tema
Creación de una prensa de palanca casera. Fabricación de las piezas principales y descripción del principio de funcionamiento:
Modificación del diseño de la máquina y el proceso de prensado de briquetas:
Máquina para obtener varias briquetas simultáneamente basada en un gato hidráulico:
Hacer una máquina para briquetar aserrín por cuenta propia no es difícil. Se puede elegir entre un principio de palanca, hidráulico o de tornillo para generar presión. Pero hay que recordar que la calidad de los productos fabricados dependerá no solo del mecanismo ensamblado, sino también de la preparación de la materia prima.
Un proceso correctamente establecido ayudará a proporcionar a su hogar un combustible de calidad y barato, e incluso a organizar su venta.
¿Quiere contar cómo hizo briquetas para calefacción con sus propias manos? ¿Tiene valiosas recomendaciones sobre el tema del artículo que esté dispuesto a compartir con los visitantes del sitio? Por favor, escriba comentarios en el bloque ubicado debajo, aquí mismo publique fotos y haga preguntas.
 Colector de distribución de calefacción hecho por uno mismo: esquemas y características de montaje
 Ventana para sala de calderas de gas en una casa particular: normas legales de acristalamiento del local
 Grupo de seguridad para calefacción: dispositivo, principio de funcionamiento, reglas de selección e instalación
 Costo de conexión de gas a una casa particular: precio de organización del suministro de gas
 Las mejores lavadoras con secadora: ranking de modelos y consejos para compradores
 Qué es la temperatura de color de la luz y matices de selección de temperatura de lámparas según sus necesidades
 Reemplazo del calentador de gas en un apartamento: documentación del reemplazo + normas y requisitos básicos