Quemador de gas de inyección para fragua: guía de fabricación para hacerlo usted mismo
El principio de funcionamiento del quemador de inyección para pequeñas fraguas se basa en la aspiración del chorro de gas hacia el cuerpo del quemador. Se puede comprar en una tienda. Sin embargo, si se fabrica un quemador de gas de inyección para fragua por uno mismo, funcionará igual de bien.
Le explicaremos cómo construir la herramienta siguiendo todas las reglas. Lo principal es tener en cuenta todos los requisitos de fabricación. Después de todo, se tendrá que lidiar con una mezcla explosiva de gas y aire.
Contenido del artículo:
Características y tipos de quemadores de inyección
Del diseño del quemador de la fragua dependen el grado de quema del metal durante su calentamiento para forja, la intensidad de formación de escamas en la superficie, y el consumo total de gas. En las fraguas cerradas se utilizan quemadores de llama corta.
Su diseño garantiza una rápida mezcla de la mezcla combustible, lo que proporciona un alto rendimiento. Los productos de combustión se eliminan del espacio de trabajo de la fragua de manera uniforme y con la máxima eficiencia.
Principio de funcionamiento de los quemadores
En los quemadores de este tipo se quema propano que proviene de un gasoducto o de una bombona. Aquí la mezcla de gas con aire se forma por eyección, es decir, mediante la aspiración de este último hacia el interior del quemador bajo la acción de la energía del chorro de gas a presión.
En la zona donde se produce la toma de aire, aparece una depresión, por lo que el aire se mueve por sí mismo en la dirección indicada. Al mezclarse en el cuerpo del quemador, la mezcla de trabajo sale de él a presión, creando la temperatura necesaria.
La calidad del funcionamiento del quemador de gas depende de la constancia de la relación entre el volumen de gas y aire. El cambio en la densidad del gas afecta la capacidad de succión de aire del quemador.
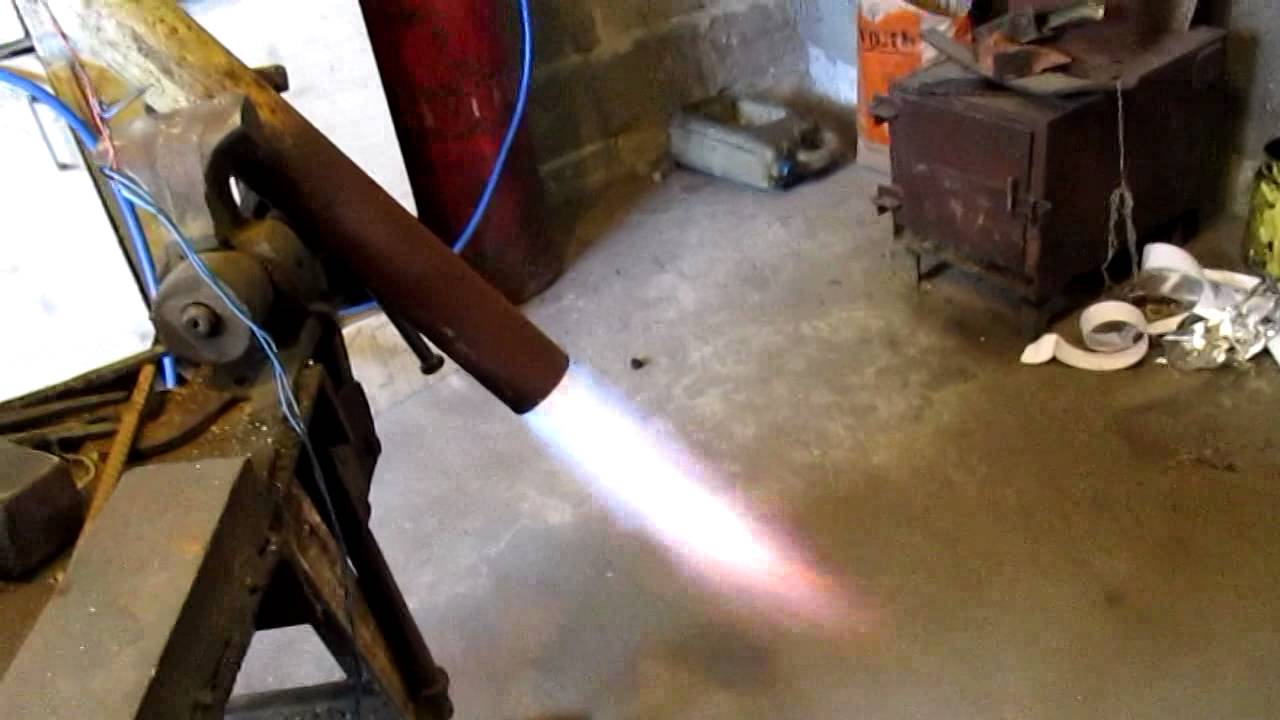
Todos los cambios en la temperatura de combustión deben ir acompañados de cambios similares en el suministro de aire necesario para la ignición.
Cuando hay desequilibrio de los indicadores, es necesario ajustar el coeficiente de inyección para lograr su estabilidad. Esto se logra cambiando la presión del gas o ajustando la compuerta de aire.
Clasificación de los quemadores según sus características principales
Se clasifican según diferentes criterios. Basándose en el volumen de aire primario aspirado, se distinguen los quemadores de mezcla parcial y completa. Las principales características de los primeros son el coeficiente de inyección y la relación de inyección.
El coeficiente de inyección se determina por la relación entre los volúmenes de aire inyectado y el necesario para la combustión al 100% del gas. Bajo la expresión 'relación de inyección' se entiende la relación entre el volumen de aire primario y el consumo de gas del quemador.
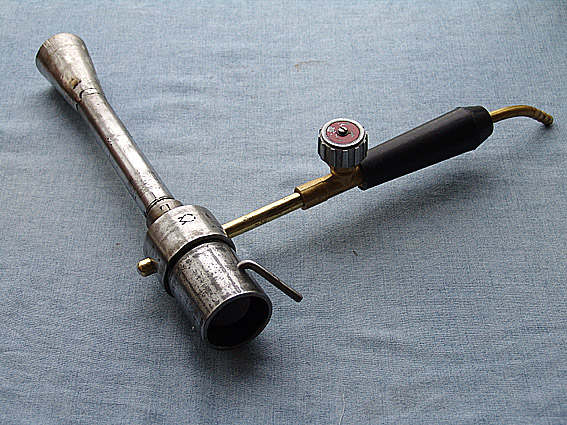
Los quemadores de inyección utilizados en fraguas domésticas son de baja presión de gas (hasta 5 kPa) y media (de 5 kPa a 0,3 MPa). Cuando el gas en el quemador está a una presión de 20-90 kPa, la potencia de succión de aire permanece prácticamente sin cambios, incluso si la presión del gas y la depresión en la fragua sufren variaciones.
Cuando la presión cae por debajo de este límite, el coeficiente de inyección aumenta, la presión disminuye y la depresión en la fragua aumenta. Dependiendo de la presencia de un colector de distribución, existen quemadores de una o varias llamas.
Existe una división según el número de boquillas: con una boquilla: monotobo, con varias: multitobo. Estos elementos se colocan en el centro o dispersos. Según este criterio, hay quemadores con boquilla central y periférica.
Quemador de inyección casero
Al quemador casero de diseño estándar, el gas se suministra desde un cilindro a través de una manguera especial, generalmente propano. No es necesario un reductor de presión, ya que el suministro de gas se regula mediante la válvula de trabajo ubicada en el cilindro.
La apertura y cierre del suministro de gas se realizan mediante la válvula de cierre; los demás ajustes del quemador se realizan mediante la válvula de trabajo. La manguera de gas, por donde fluye el gas, se conecta a un accesorio especial con niple.
Esto permite ajustar el tamaño y la velocidad de la llama. La boquilla y el tubo están colocados en un vaso metálico. Aquí es donde ocurre la saturación del propano con oxígeno del aire entrante.
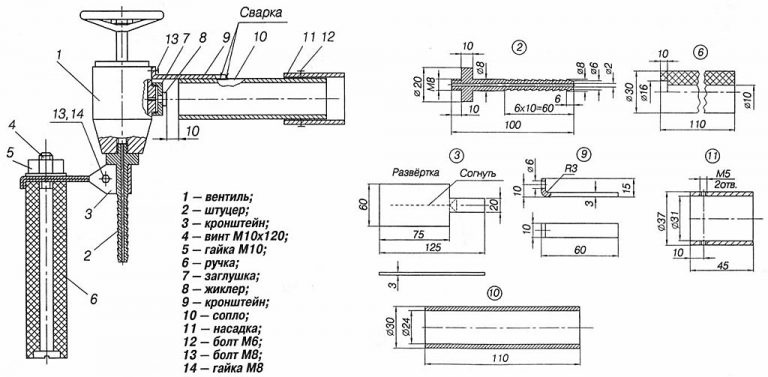
Desde el vaso metálico, la mezcla combustible ingresa a la zona de combustión a través de la boquilla bajo presión. Para que el proceso sea continuo, la boquilla tiene orificios especiales que cumplen la función de ventilación adicional.
Para la fabricación casera se necesitará un plano del quemador de gas para fragua, así como un conjunto de herramientas y materiales:
- trozos de tubos, elementos de fijación;
- amoladora;
- lima semirredonda o redonda;
- taladro de banco, si no se tiene, se puede reemplazar con un taladro manual;
- soldadora semiautomática;
- macho de roscar, terraja, broca, cepillo metálico, martillo, alicates;
- discos: desbaste, corte;
- hierro laminado de espesores 1, 2 y 3 mm;
- equipos de protección para realizar soldadura.
Todo el trabajo de fabricación del dispositivo quemador de combustible consta de cinco etapas.
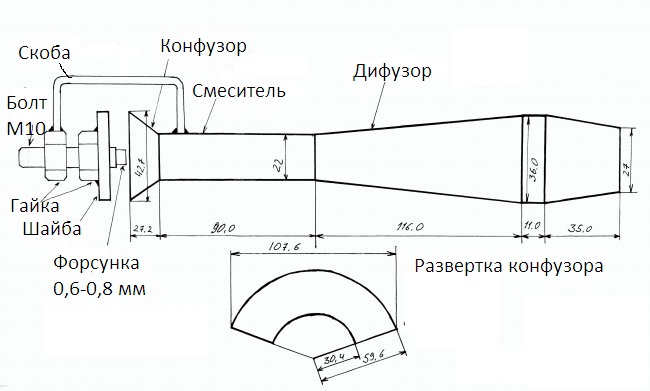
En la primera etapa se fabrica el difusor. Como material de partida se puede tomar un tramo de tubería de diámetro adecuado. Por ejemplo, un silenciador de acero inoxidable o un tubo de agua.
A lo largo del tubo, con una amoladora, se realizan cortes de la longitud necesaria. Sobre el tubo se coloca a presión un anillo de rodamiento de diámetro adecuado. Se repite lo mismo del otro lado.
Los cortes se sueldan, luego se toma un disco de aleta y se procesa la superficie hasta que quede completamente lisa. Se sueldan y limpian todos los poros y zonas no soldadas. Con una lima redonda o semicircular se eliminan las rebabas en el interior de la pieza.
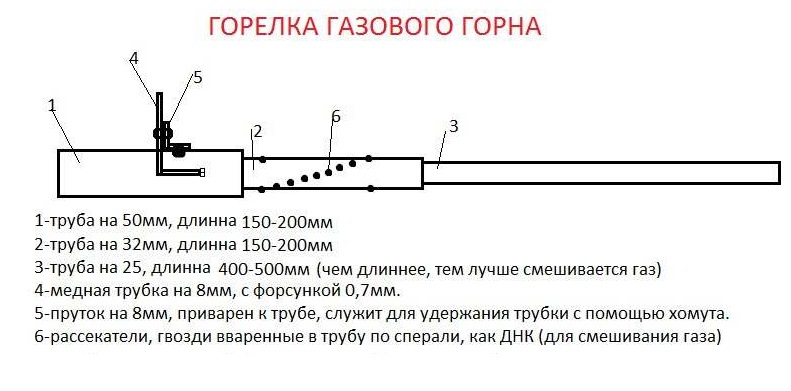
El siguiente paso es fabricar el mezclador y el confusor. El primero tiene forma de tubo. Servirá un tubo de agua de unos 2 cm de diámetro y 9 cm de largo. El tubo se suelda al difusor, y a éste se suelda el confusor, un cono para la entrada de aire.
La pieza en bruto se puede cortar de una chapa de 1,2 mm de espesor. Luego se dobla, se suelda la junta y la pieza terminada se suelda al mezclador. En el extremo se hace una superficie plana para el asiento de la arandela de ajuste. Mediante la reducción/aumento de la holgura entre el confusor y la arandela se realiza el ajuste del flujo de aire entrante.
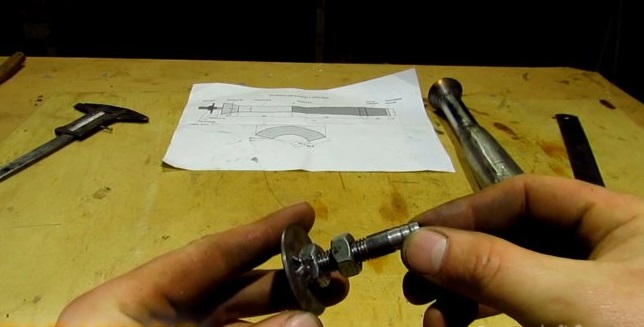
A continuación se procede a fabricar el mecanismo de alimentación de la mezcla gas-aire. En esta etapa se necesita un perno con rosca larga M10. Se corta la cabeza, luego se taladra un agujero pasante de 5 mm de diámetro en el extremo y se corta una rosca M6.
Para crear la boquilla se puede utilizar un contacto para la alimentación de alambre de soldadura de una semiautomática. Como tiene una longitud considerable, hay que cortarlo. De modo que después de la rosca queden aproximadamente 3-4 mm. La parte restante será suficiente para fabricar otro inyector.
Para el trabajo siguiente se necesita una arandela de 43 mm de diámetro exterior. Se puede comprar o fabricar uno mismo a partir de una chapa metálica. En el centro de la arandela se taladra un agujero de 1,2 cm de diámetro. A la arandela terminada se suelda una tuerca M10.
Antes de proceder a la instalación, se debe fabricar la fijación del conjunto al cuerpo en forma de abrazadera. Esta se puede cortar de una chapa metálica. Sin cambiar la posición del montaje, se aplica al confusor, se coloca la abrazadera y se suelda a la tuerca y al cuerpo. El lugar de soldadura no tiene gran importancia, pero es necesario que la estructura sea rígida.
Al atornillar y desatornillar el perno, se regula el grado de eyección. Como muestra la práctica, el resultado óptimo se alcanza cuando la boquilla entra en el confusor a una profundidad de aproximadamente dos mm. La cantidad de aire entrante se regula con la arandela.
La etapa final es la prueba. Para ello, se coloca una manguera en el perno. En el reductor se ajusta la presión a 0,2 kg/cm². Con este valor se puede experimentar, pero hay que recordar que con un alto consumo de gas, el cilindro, especialmente de 5 litros, puede congelarse rápidamente. En ese caso, es más adecuada una boquilla de 0,6 mm.
La arandela antes del encendido debe cerrarse por completo o dejar un pequeño espacio. Después de encender el gas, el suministro de aire se aumenta gradualmente. La llama adquirirá un color azul cada vez más intenso y se alejará gradualmente de la punta del quemador. Una particularidad del funcionamiento del quemador en una fragua abierta es que, al aumentar aún más la corriente de aire, la llama se separa del quemador y se apaga.
Para evitar este fenómeno, se coloca un obstáculo (cortallamas) a lo largo de la trayectoria de la llama, o se utiliza el quemador en un espacio cerrado. En este caso, el fuego que sale de la boquilla encenderá el gas y la combustión se mantendrá.
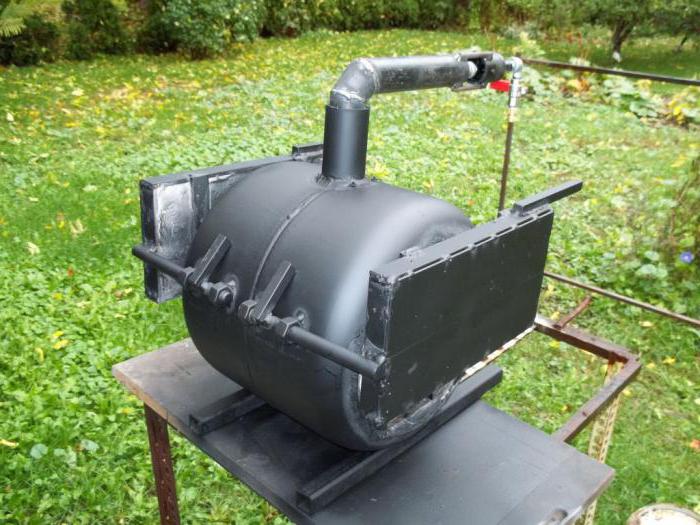
Si el quemador funciona con gas de red, en condiciones ideales su llama debe ser de color azul brillante. Cuando la fuente de gas es un cilindro lleno de una mezcla de propano-butano, la mezcla combustible tiene la apariencia de lenguas amarillas.
Este tipo de quemador de inyección funciona muy bien en un espacio cerrado. Si se ajusta correctamente, se puede alcanzar una temperatura de hasta 1200⁰. Estas condiciones son adecuadas para forjar piezas de limas, recocer hojas de cuchillos y fundir metales no ferrosos.
El gas se suministra al quemador desde la red o desde un cilindro, el proceso se controla con un regulador. Para verificar el ajuste y la presión, se realiza un encendido de prueba del gas o de la mezcla de gas, mientras se monitorea el olor.
Ventajas y desventajas del quemador de inyección
La aplicación de un quemador de gas de calidad para el horno de herrería tiene una serie de ventajas:
- uso de la energía del gas para la inyección de aire;
- buena mezcla de aire con gas;
- posibilidad de controlar la relación volumétrica gas/aire al cambiar el régimen de temperatura del quemador;
- facilidad de uso;
- economía;
- simplicidad de construcción.
Además de las ventajas, también hay algunos inconvenientes. Los quemadores de una sola boquilla, teniendo en cuenta la potencia térmica, son bastante largos. Es necesario asegurar una estricta coincidencia del eje de la boquilla y el quemador. Durante el funcionamiento generan mucho ruido.
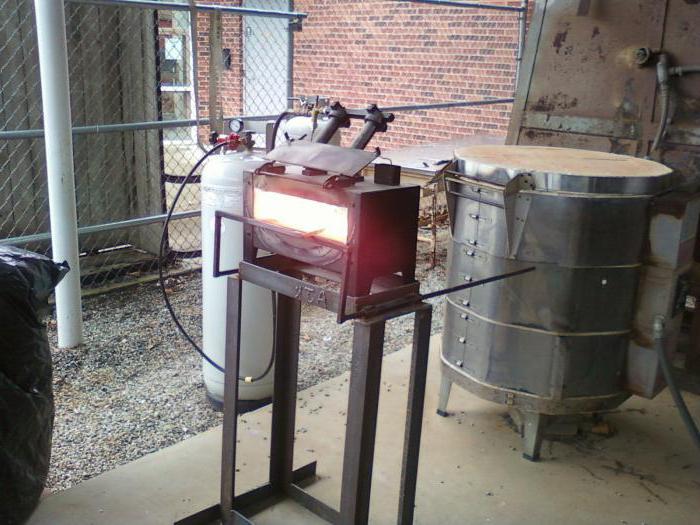
Los inconvenientes significativos de los quemadores de baja presión son la gran longitud de la llama, así como la dependencia de la velocidad de suministro de aire secundario de la dilución del horno.
Con las variedades de quemadores de gas para estufas de sauna y los métodos de instalación, el siguiente artículo los familiarizará, y vale la pena que todos los propietarios de terrenos rurales con sus propias saunas lo lean.
Conclusiones y video útil sobre el tema
El quemador de inyección desarrollado por Aleksandr Kuznetsov goza de especial popularidad. En este video, explica de qué consiste la estructura y cómo montarla:
Ejemplo de funcionamiento de un quemador de inyección:
Un quemador de inyección correctamente diseñado y fabricado a mano de acuerdo con los requisitos se convertirá en un ayudante confiable durante mucho tiempo. Este dispositivo reemplazará costosas herramientas de fábrica. Con su ayuda se pueden resolver muchos problemas domésticos sin recurrir a la ayuda de profesionales.
¿Quiere contar cómo montó un quemador de inyección para trabajos de herrería con sus propias manos? ¿Dispone de información útil sobre el tema del artículo? Deje por favor sus comentarios en el bloque-formulario que se encuentra a continuación, haga preguntas, publique fotos.
 Quemador de gas hecho de un soplete de soldadura: guía de fabricación y uso
 Quemador de gas casero para propano: instrucciones paso a paso para montar quemadores caseros
 Quemador de gas para estufa de sauna casero: cómo fabricar un dispositivo casero
 Cocina de gas hecha por usted mismo: las mejores opciones de hornillos caseros con materiales reciclados
 Rampa de gas para bombonas: construcción + ejemplo de fabricación por usted mismo
 Reparación de un quemador de gas portátil con encendido piezoeléctrico hecho por usted mismo: averías comunes y su solución
 Costo de conexión de gas a una casa particular: precio de organización del suministro de gas
 Las mejores lavadoras con secadora: ranking de modelos y consejos para compradores
 Qué es la temperatura de color de la luz y matices de selección de temperatura de lámparas según sus necesidades
 Reemplazo del calentador de gas en un apartamento: documentación del reemplazo + normas y requisitos básicos