Soldadura de tuberías de polietileno: comparación de métodos + instrucción de montaje

Para el montaje de tuberías de polietileno (PE) se requieren ciertas habilidades en su soldadura y unión mediante accesorios. Para este trabajo también es adecuado el equipo utilizado para la instalación de tuberías de polipropileno.
La soldadura de tuberías de polietileno se realiza con equipos especiales y requiere ciertos conocimientos, de lo cual hablaremos en este artículo. Examinaremos en detalle las características de la preparación del equipo para el proceso de soldadura, proporcionaremos recomendaciones para realizar una costura de soldadura de calidad. También consideraremos las diferentes opciones de soldadura de tuberías de polietileno.
Contenido del artículo:
Preparación del equipo para la soldadura
Para cada tipo de soldadura se utiliza un equipo diferente. No tiene sentido adquirirlo para un montaje único de tuberías mediante métodos de soldadura a tope y electrofusión, porque el costo del conjunto es de varios miles de dólares. Es mejor recurrir a los servicios de empresas externas o alquilar el equipo.
Equipo de soldadura utilizado
El equipo para soldadura por socket cuesta entre 100 y 200 dólares, por lo que la cuestión de adquirir un equipo de soldadura cada uno decide por sí mismo.
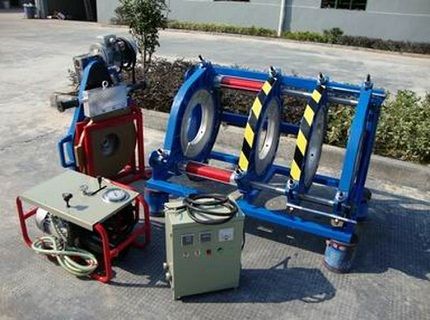
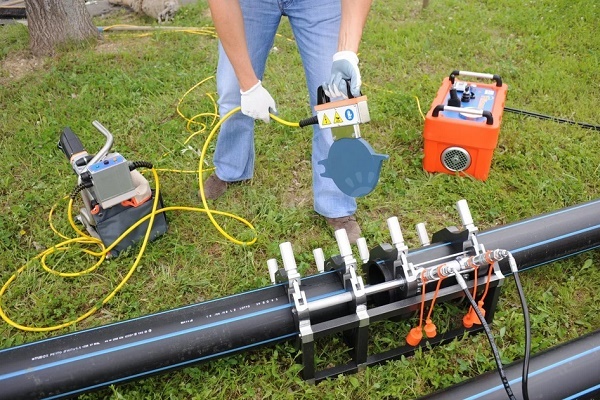
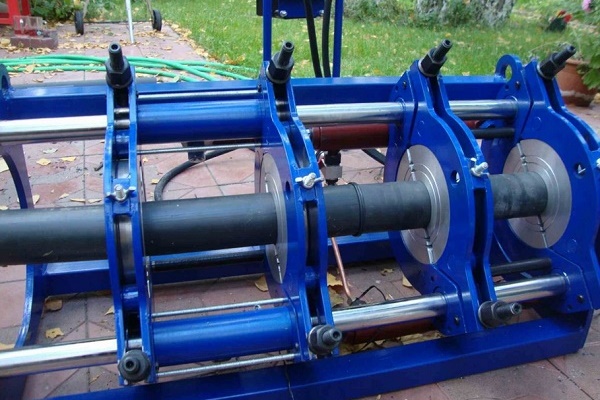
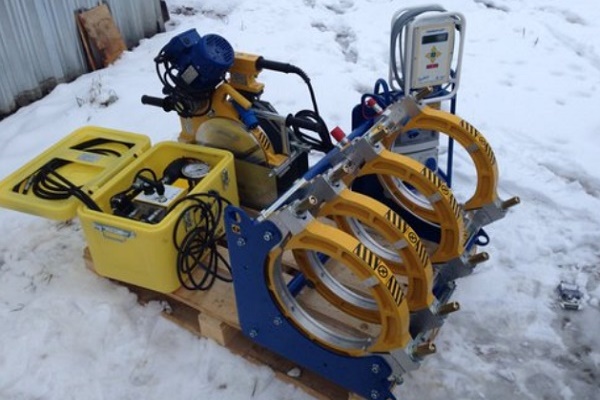
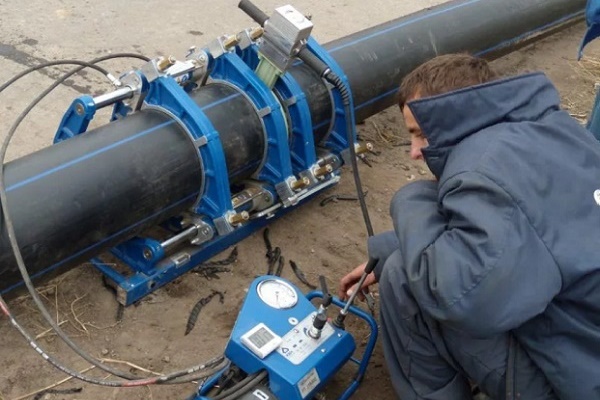
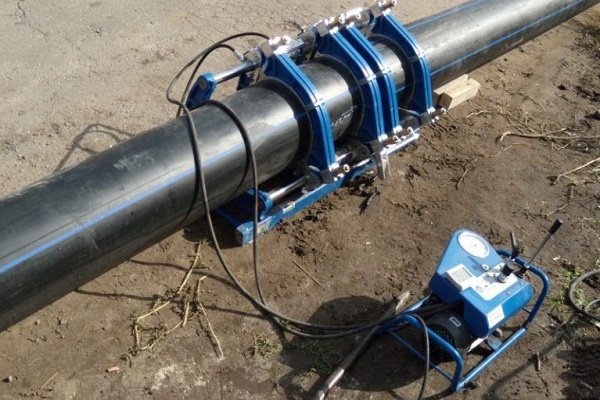
El conjunto estándar de dispositivos para la soldadura a tope de tuberías de polietileno incluye:
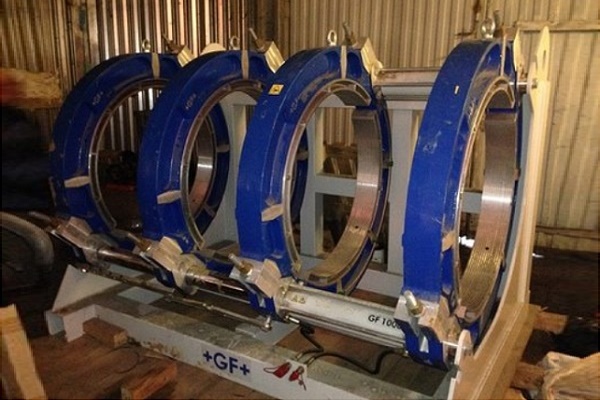
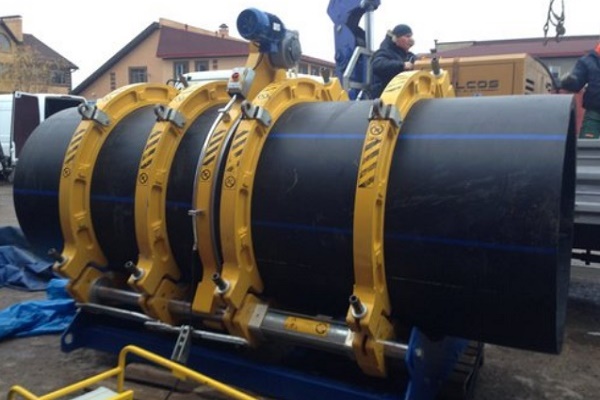
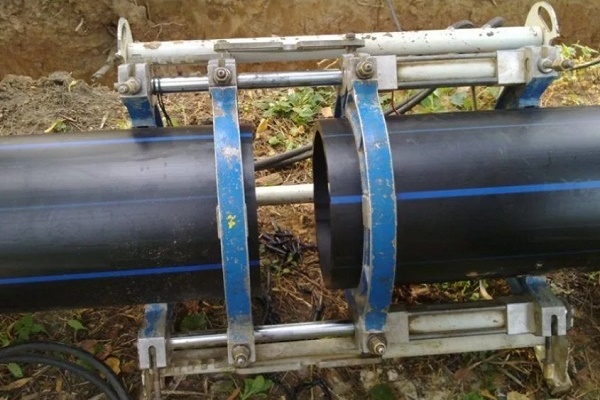
- Centrador. Es un bastidor con 4 mordazas metálicas para tubos, dos de las cuales son móviles y dos están fijadas rígidamente en la base.
- Refrentadora. Es un dispositivo de disco independiente para el corte mecánico preciso de los extremos de los tubos a soldar. El dispositivo se fija a las guías del equipo de soldadura.
- Espejo calefactor. Es una placa redonda recubierta de teflón contra la cual se presionan las uniones de los tubos para fundir el PE. Tiene un termómetro incorporado.
- Accionamiento hidráulico o mecánico. Dispositivo para regular la fuerza de compresión de los tubos durante su calentamiento y posterior unión.
- Insertos reductores. Son un conjunto de medios anillos intercambiables para fijar tubos de diferentes diámetros.
- Unidad de control. Se incluye en los equipos con automatización del proceso de soldadura.
En esencia, el conjunto de equipos consiste en dispositivos independientes que realizan funciones específicas en las diferentes etapas del proceso de soldadura. Pueden estar diseñados tanto para la soldadura puramente manual como para la unión de tuberías en modo completamente automático.
Para la instalación de uniones electro-fusión se utiliza un equipo de soldadura adecuado con escáner de código de barras integrado. No se requieren dispositivos adicionales para este proceso.
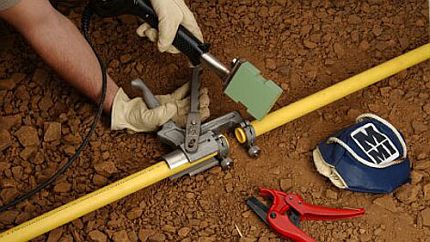
Para la soldadura por encastre será necesario adquirir el siguiente conjunto:
- aparato de soldadura eléctrica;
- tijeras cortatubos;
- soporte;
- calibrador y chaflanador;
- boquillas para calentar los elementos a unir.
Además del equipo mencionado, para el montaje de tuberías pueden ser necesarias herramientas de uso general: llave ajustable, cinta métrica, marcador y otras.
Preparación para el proceso de soldadura
Un factor importante para la soldadura de calidad de tuberías de HDPE es su preparación previa. Las manipulaciones necesarias para formar una buena junta de soldadura se presentarán en forma de instrucciones.
Justo antes de calentar las piezas a soldar, se debe:
- Verificar la identidad del material y el marcado de las piezas a soldar.
- Limpiar y desengrasar las juntas de las piezas a conectar.
- Centrar los tubos y fijarlos firmemente.
- Procesar los cortes con un refrentador hasta formar una cinta continua de longitud igual a dos circunferencias del tubo.
Después de todo, es necesario limpiar los bordes de las piezas a conectar de las virutas.
Después de una preparación cuidadosa de los tubos y accesorios de polietileno para la soldadura, se puede estar seguro de que una junta de calidad está medio garantizada.
Métodos de soldadura de tuberías de PE
El polietileno industrial de baja presión (HDPE) es un material termoplástico cuyas propiedades no cambian durante los ciclos de calentamiento-enfriamiento. Por lo tanto, es excelente para la instalación de tuberías domésticas e industriales.
La unión de tubos y accesorios de HDPE individuales se realiza mediante conexiones roscadas desmontables o los siguientes métodos de soldadura:
- por encastre;
- electroacoplable;
- a tope.
Los tubos con un espesor de pared de hasta 4,5 mm (diámetro de hasta 50-110 mm) se sueldan con los dos primeros métodos, y para tubos de pared más gruesa se utiliza el método de soldadura a tope sin accesorios.
Opción #1 — modo de soldadura a tope
Durante la soldadura a tope, es importante controlar parámetros críticos: temperatura de la herramienta y del plástico, fuerza de presión y duración de las operaciones. Sin sensores de estos valores, difícilmente se podrá obtener una junta de calidad de manera consistente.
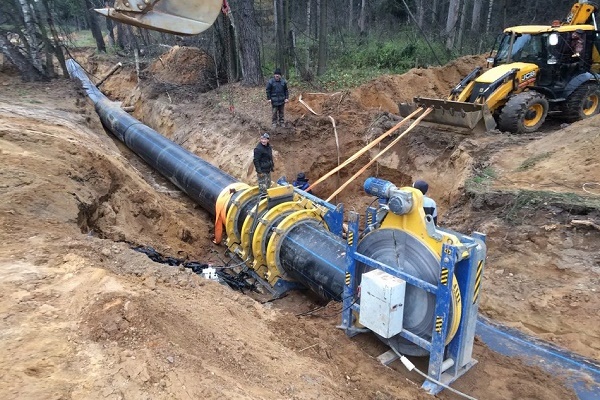
Es mejor considerar una guía paso a paso para la soldadura a tope de tubos de polietileno utilizando como ejemplo un equipo semiautomático con accionamiento hidráulico.
La soldadura a tope se realiza si el espesor de la pared del tubo de polietileno no supera los 5 mm y su diámetro no supera los 50 cm. La tecnología incluye una serie de pasos estándar:
Paso #1 — calentamiento de las uniones
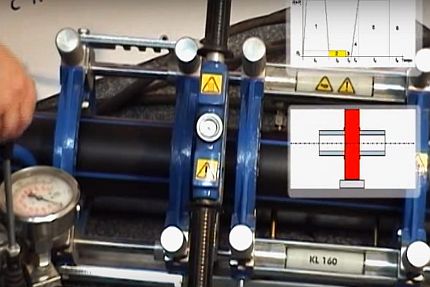
Después del tratamiento de los extremos de las tuberías, el espejo de soldadura se calienta a una temperatura de 200-230 grados y se coloca en el centro del centrador. Luego, mediante un accionamiento hidráulico, los bordes de las tuberías de PND se presionan firmemente contra él con una fuerza de 4-6 kg/cm2.
Cuando el tamaño de la rebaba se acerca a los valores mínimos permitidos, la fuerza se reduce a 0,2-0,5 kg/cm2 y se continúa calentando el plástico durante todo el tiempo normativo. La soldadura es admisible a temperaturas de -15 a +45 grados, pero en condiciones de frío el tiempo de calentamiento puede aumentarse.
Paso #2 — conexión de las tuberías
Después del calentamiento y fusión necesarios del PND en las uniones, las tuberías se separan mediante el accionamiento hidráulico, se retira el espejo y se vuelven a presionar las superficies a soldar entre sí con una fuerza de 1-3 kg/cm2. Las dimensiones de la rebaba se controlan visualmente, por lo que la presión de apriete puede variar.
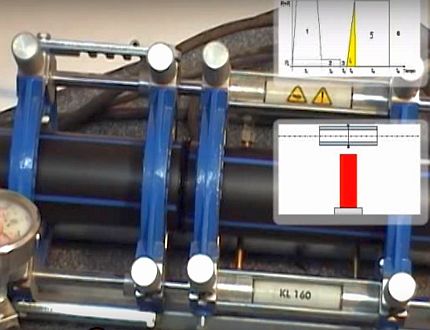
Paso #3 — enfriamiento e inspección
Las tuberías permanecen presionadas entre sí hasta el enfriamiento completo de la unión. Después de retirar la fuerza del accionamiento hidráulico, las tuberías se sacan de las abrazaderas del centrador y se evalúa el estado de la soldadura y la rebaba. Si sus parámetros son normales, la tubería está lista para su uso.
Opción #2 — soldadura por encastre de tuberías de HDPE
Después del corte y preparación preliminares de las tuberías y accesorios de PND, se puede comenzar su soldadura por encastre. El proceso se presentará en forma de instrucciones paso a paso.
Paso #1: preparación del soldador
La temperatura óptima de soldadura de tuberías de polietileno oscila alrededor de 210 °C, por lo que solo son adecuados los soldadores con calor regulable. Antes de conectarlo a la red, es necesario colocar en el soldador los accesorios especiales de doble cara (manguito y mandril) y colocar el soldador en un soporte en forma de cruz.
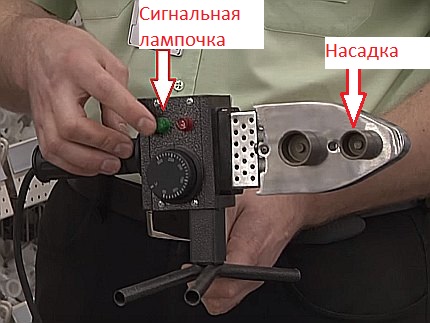
Al alcanzar la temperatura establecida, se encenderá una luz indicadora (generalmente verde) en el mismo.
Paso #2: calentamiento de las piezas
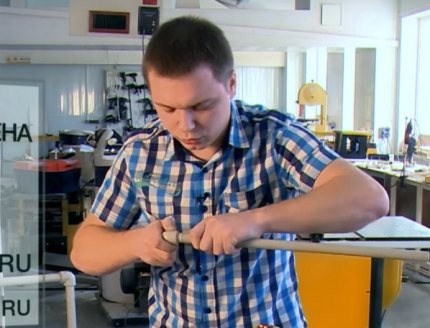
Es más seguro trabajar con tubos calientes usando guantes. Para calentar las piezas, es necesario, al mismo tiempo, colocar una pieza a conectar sobre el mandril y luego insertar la segunda en el casquillo metálico.
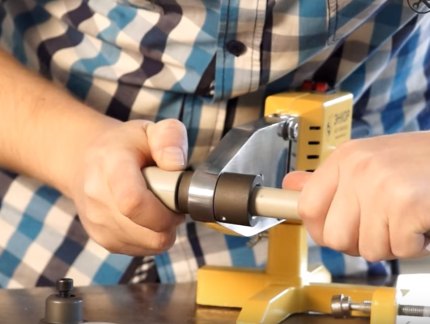
Para mantener la profundidad de unión, se puede marcar previamente con un rotulador la señal correspondiente en el tubo, y luego guiarse por ella al acoplar los elementos calentados.
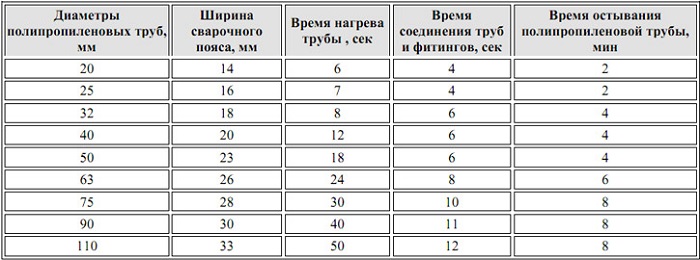
Arriba se muestra una tabla con los tiempos aproximados de calentamiento, unión y enfriamiento de los tubos, así como la profundidad de inserción en el encastre. A temperaturas bajo cero, el tiempo de calentamiento del material se puede aumentar en 1-2 segundos.
Paso #4: unión de las piezas
Después del calentamiento, se deben desconectar simultáneamente las piezas de los accesorios y, con un movimiento fuerte y recto, introducir el tubo en el encastre hasta la marca señalada. No se deben girar las piezas una respecto a la otra. Pasados 5-10 segundos de la unión, cualquier movimiento puede provocar una reducción drástica de la resistencia de la junta.
Después del enfriamiento, es recomendable examinar la costura interna formada para verificar si hay rebabas que obstruyan el paso del tubo. Si está estrechado, es mejor volver a soldar la unión para evitar una caída de presión en el sistema.
Opción #3 — soldadura por electrofusión de polietileno
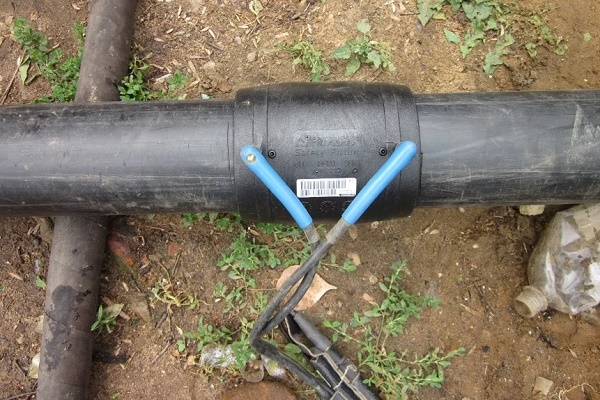
La soldadura de tubos de polietileno mediante electrofusión es el método más sencillo y rápido. Los accesorios de plástico tienen una espiral metálica incorporada que calienta por sí misma las superficies a unir y funde el PE.
Con este método, se debe gastar adicionalmente en electrofusión, cuyo costo comienza desde 3-4 dólares por unidad. Por lo tanto, esta soldadura se aplica solo en lugares donde los métodos a tope y por encastre no están disponibles. La ventaja del método de electrofusión es la posibilidad de unir tubos con un espesor de 4,5 mm o menos.
Etapas principales de la soldadura:
- Limpieza y tratamiento mecánico del accesorio y los extremos de los tubos.
- Centrado e inserción del tubo en la electrofusión.
- Conexión del accesorio a los contactos eléctricos del equipo de soldadura especial, calentamiento de la unión.
La última etapa – desconexión de la energía eléctrica y enfriamiento del tubo.
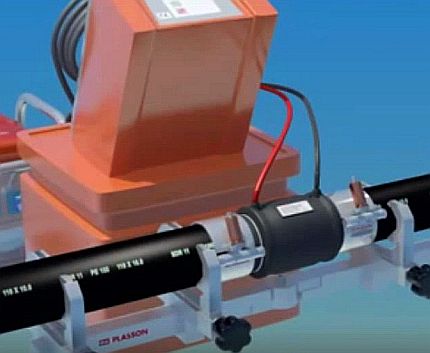
Los manguitos de electrofusión tienen un código de barras con los parámetros codificados de tiempo de calentamiento, intensidad de corriente y tensión. El escáner de la máquina de soldar lo lee y luego realiza el proceso de soldadura de forma automática. Las piezas quedan soldadas de manera firme y confiable en una gran superficie.
Costuras de soldadura a tope correctas
La correcta ejecución de todas las instrucciones de soldadura se puede evaluar por el aspecto final de la unión de polietileno. En caso de formación de una soldadura incorrecta y alto riesgo de pérdida de estanqueidad durante el uso posterior, es mejor cortar la unión por los bordes y soldar una nueva.
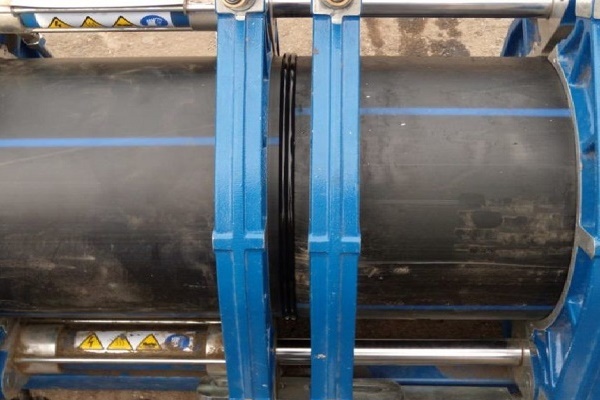
En una soldadura correctamente ejecutada, las dimensiones del cordón de rebaba deben cumplir con los valores normativos.
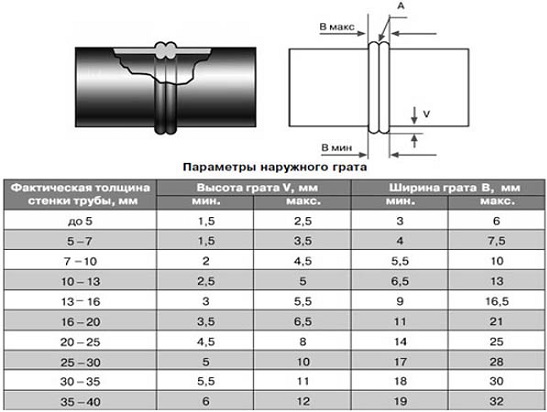
Existen requisitos adicionales para los parámetros de los cordones:
- Simetría y uniformidad en toda la circunferencia de la unión.
- El desplazamiento de las paredes de los tubos en el plano radial no debe ser superior al 10% de su espesor.
- El color de los cordones debe ser idéntico al color del tubo.
- La depresión entre las rebabas no debe superar el nivel de la superficie exterior de los tubos.
Y por supuesto, se excluye por completo la presencia de grietas y poros.
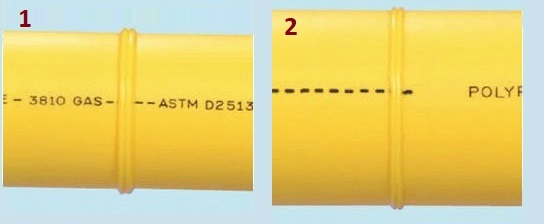
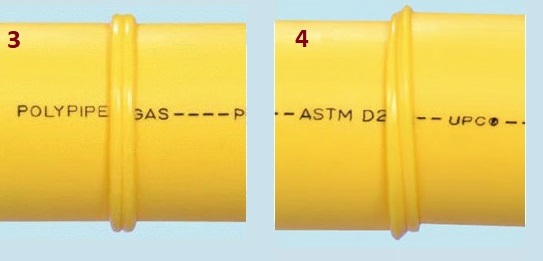
La causa de la asimetría de los cordones en la circunferencia puede ser un refrentado previo de mala calidad o la colocación del refrentador inclinado respecto al tubo.
Instrucciones para la instalación de tuberías de polietileno
Para unir tuberías de polietileno con elementos de la tubería de agua se pueden utilizar las siguientes conexiones:
- fijas (no desmontables);
- desmontables.
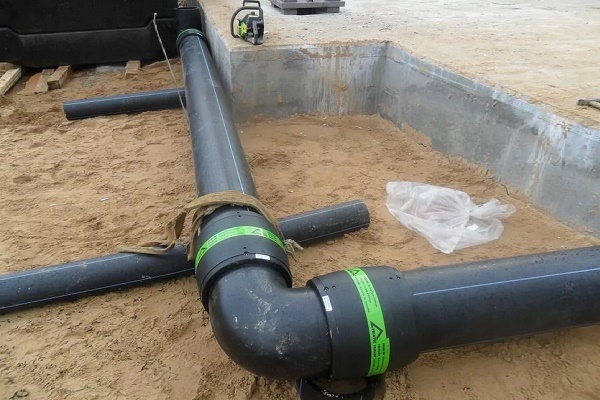
Las conexiones fijas se obtienen soldando los tubos entre sí o a accesorios de soldadura especiales. Este método es económico, pero las estructuras resultantes suelen ser voluminosas. El uso de conexiones fijas está justificado en la instalación de tuberías subterráneas estacionarias.
Para el montaje de sistemas temporales de tuberías de polietileno, así como en ausencia de equipo de soldadura, se pueden utilizar racores roscados de compresión, cuya instalación se tratará a continuación.
Conexión de la tubería a un accesorio de compresión
Los racores de compresión son más caros que los modelos soldados, pero son desmontables y fáciles de usar. Las recomendaciones para su instalación se tratan en las instrucciones paso a paso a continuación.
Paso primero – inspección visual y corte
El montaje del sistema de tubería de polietileno y racor de compresión de plástico comienza con su inspección para detectar grietas y arañazos profundos. Es mejor cortar inmediatamente la sección defectuosa de la tubería.
Se puede cortar la tubería de polietileno con un cuchillo o con un cortatubos especial. El resultado debe ser un corte perfectamente perpendicular, sin rebabas ni ondulaciones. Para eliminar las irregularidades de los bordes, se puede adquirir un biselador manual.
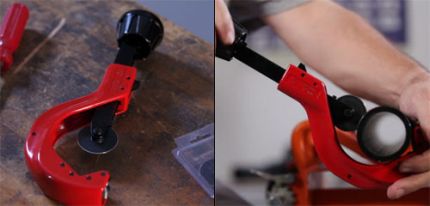
Paso segundo – colocación de los elementos del racor en la tubería
Primero se coloca la tuerca de sujeción en la manguera, luego la pinza, después el anillo de sujeción y, por último, se ajusta la junta de goma.
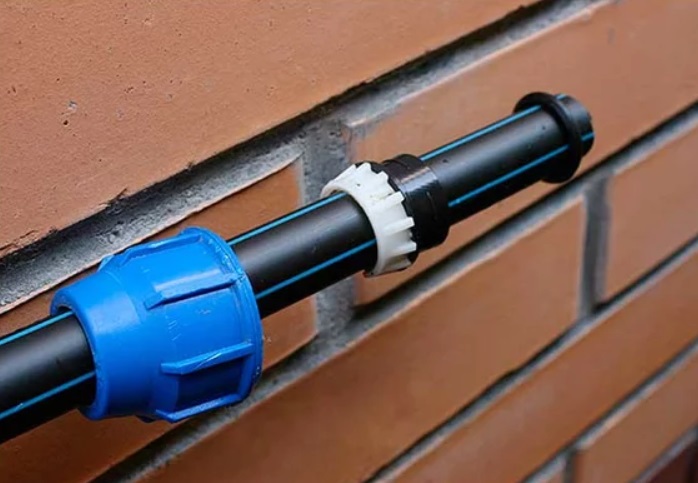
El extremo de la tubería se inserta hasta el fondo en el cuerpo del racor, y los elementos colocados en la manguera se acercan a la rosca. Después, la tuerca de sujeción se aprieta firmemente con las manos. Si se dispone de una llave de cadena, se puede apretar la conexión con ella.
No conviene apresurarse al apretar la tuerca de sujeción, ya que podría torcerse. Si la rosca está dura, es mejor desenroscar la conexión y repetir el proceso de montaje.
Después de instalar el racor, conviene comprobar la estanqueidad de la conexión. En caso de fuga, se puede volver a apretar la tuerca fácilmente, ajustando los elementos.
Inserción de una abrazadera de derivación en la tubería
Si es necesario hacer una derivación de una tubería de polietileno, no es necesario comprar un tee. Basta con perforar un agujero y colocar una abrazadera de derivación. Cómo hacerlo se explicará en las instrucciones paso a paso.
Paso primero – preparación
Inicialmente, es necesario inspeccionar las piezas a unir para detectar arañazos y grietas, y limpiar su superficie con un paño húmedo.
Paso segundo – montaje de la abrazadera
Colocar ambas partes de la abrazadera en la tubería, apretar sus tuercas con una llave. El objetivo del procedimiento es fijar firmemente la abrazadera de derivación.
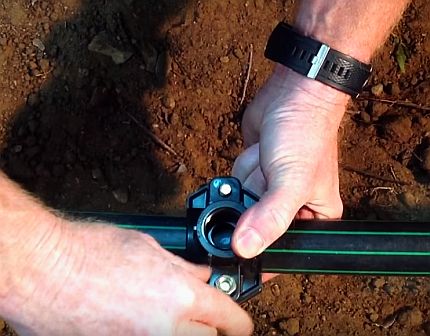
Paso tercero – taladro
Marque un punto en el centro del orificio de la silleta, y haga marcas con un rotulador en los bordes del racor para recordar su posición. Desenrosque la silleta y retire sus partes. Taladre el tubo de polietileno en el lugar marcado con una broca del diámetro requerido.
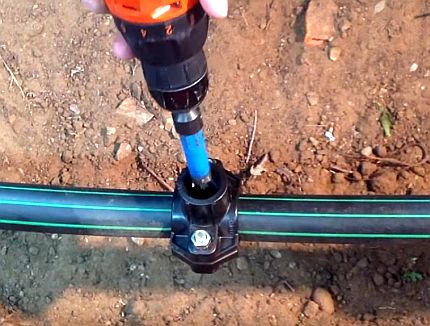
Cuarto paso – montaje de la silleta
Limpie el interior del tubo de PE de las virutas y elimine posibles enganches en los bordes del orificio perforado. Coloque, según las marcas trazadas anteriormente, las partes del racor sobre el tubo y apriete firmemente las tuercas de fijación.
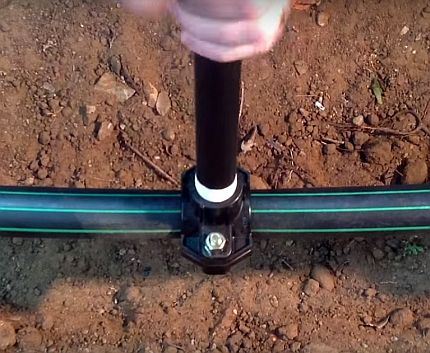
Al atornillar el tubo o el racor en la silleta, se pueden enrollar varias capas de cinta de teflón.
La parte de la silleta con el orificio de salida puede tener una ranura en el lado del tubo para un anillo de junta de goma. Por lo tanto, si hay un sellador, es necesario colocarlo entre el tubo y el racor.
Si en un tramo determinado de la tubería necesita doblar un tubo, le recomendamos hacerlo siguiendo las instrucciones, proporcionadas aquí.
Conclusiones y video útil sobre el tema
Los videos sugeridos demostrarán visualmente todos los tipos de soldadura de tubos PND, así como el proceso de montaje del racor de compresión y la silleta.
Soldadura por enchufe de tubos de polietileno:
Proceso de soldadura por electrofusión:
Soldadura a tope de tubos PND con máquina semiautomática de accionamiento hidráulico:
Montaje de un racor de compresión en el tubo:
Instalación de la silleta en el tubo PND:
El montaje independiente de tuberías de agua de polietileno requiere ciertos conocimientos y habilidades, pero es perfectamente factible si se siguen las reglas mencionadas anteriormente. En ausencia de equipo especial, se puede montar la tubería de agua sin herramientas, utilizando exclusivamente racores de compresión.
Hay muchas opciones de montaje, pero hay que utilizar la que garantice el resultado con un mínimo de coste económico.
¿Está determinando el método óptimo de soldadura de polietileno y desea aclarar algunos puntos? No dude en hacer sus preguntas a nuestros expertos – intentaremos ayudarle.
¿O tal vez quiere compartir su experiencia personal con el montaje de polietileno en casa? Escriba sus comentarios, añada fotos únicas – su información será útil para muchos principiantes.
 Abrazaderas para fijación de tuberías: resumen de tipos e instrucciones de montaje
 Hacemos un cajón para tuberías en el baño: guía paso a paso para la instalación
 Montaje de tuberías de HDPE por cuenta propia: instrucciones de soldadura + cómo doblar o enderezar dichas tuberías
 Tecnología de soldadura de tuberías de polipropileno por uno mismo: reseña de métodos y detalles
 Conexión de tubos de cobre: instrucciones y comparación de diversas técnicas de instalación
 Biombo de tuberías de plástico: tipos de mamparas + instrucciones paso a paso para su fabricación
 Costo de conexión de gas a una casa particular: precio de organización del suministro de gas
 Las mejores lavadoras con secadora: ranking de modelos y consejos para compradores
 Qué es la temperatura de color de la luz y matices de selección de temperatura de lámparas según sus necesidades
 Reemplazo del calentador de gas en un apartamento: documentación del reemplazo + normas y requisitos básicos
Por supuesto, los tubos de plástico para agua y calefacción son muy prácticos y cualquier hombre con manos hábiles puede instalarlos. Pero ¿por qué nadie habla de la seguridad durante la soldadura de estos tubos, de que solo el mercurio y el plomo pueden ser más nocivos que los vapores del plástico en combustión?
Es necesario usar respiradores y ventilar la habitación. Envíe a los familiares, especialmente a niños y animales (aquí se trata de la masa corporal), a casa de alguien mientras dure la reforma.
El plástico nos facilita la vida en muchos aspectos, pero también nos está matando… ¡Cuídese!
Hola, Elina, entiendo su preocupación y por eso quiero explicar con un poco más de detalle los puntos principales relacionados con la seguridad. En primer lugar, hay que entender que la profesión de soldador de tubos de polietileno es una profesión de alto riesgo.
Pero consideremos los aspectos para los ciudadanos comunes:
– asegurar una ventilación normal en la habitación donde se soldarán los tubos de polietileno;
– trabajar con ropa especial;
– usar guantes protectores especiales;
– usar respiradores;
– hacer pausas en el trabajo para salir a respirar aire fresco.
Si se cumplen estos aspectos, el proceso de soldadura de tubos de polietileno no implicará daño para el organismo.