Montaje de tuberías de HDPE por cuenta propia: instrucciones de soldadura + cómo doblar o enderezar dichas tuberías

El polietileno de alta densidad ocupa las primeras posiciones en el ranking de popularidad entre los materiales utilizados para el montaje de tuberías. El secreto de tal demanda se explica fácilmente por la versatilidad de la aplicación y la sencillez de la instalación de las tuberías de polietileno.
Pero, como ocurre con cualquier otro polímero, la instalación de tuberías de PEAD por sí mismo solo se puede realizar si se sigue estrictamente la tecnología. Le contaremos qué aspectos tener en cuenta al realizar la unión de los elementos. Le explicaremos cómo realizar correctamente su curvatura y enderezamiento.
Contenido del artículo:
Formas efectivas de unión de tuberías de PEAD
Tecnológicamente, las tuberías de PEAD se pueden unir mediante dos métodos principales: permanente y desmontable.
El primero implica el uso de un equipo de soldadura, el segundo se realiza sin emplearlo.
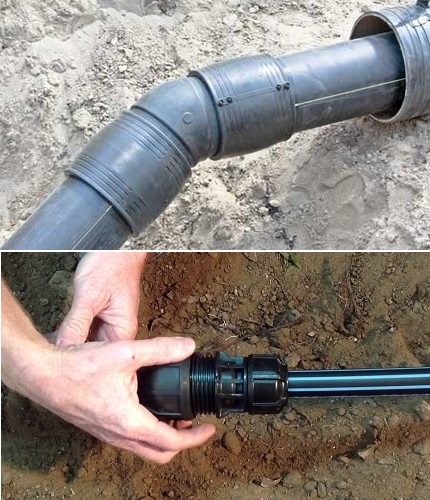
Las uniones soldadas no desmontables permiten una máxima estanqueidad, lo que es especialmente relevante en la instalación de tuberías a presión. Las uniones desmontables son fáciles de montar y permiten desmontar la tubería en cualquier momento para cambiar su configuración o añadir nuevas derivaciones.
Métodos de unión permanente
Para la unión de tuberías de PEAD se utilizan dos métodos de conexión permanente: mediante soldadura a tope y mediante la instalación de un manguito electro-soldable.
En cualquier caso, al implementar estos métodos, se exigen los siguientes requisitos para las uniones:
- El ángulo máximo de desplazamiento de los segmentos a soldar no debe superar el 10% del espesor de la pared de las tuberías a unir.
- La costura de unión debe realizarse por encima del nivel exterior de la superficie de los segmentos adyacentes.
- La altura del cordón de una costura bien ejecutada debe variar en el rango de 2,5-5 mm.
El valor óptimo de la altura del cordón depende del espesor de las paredes de la pieza que se fusiona. En tuberías de pared delgada (hasta 5 mm), no debe ser superior a 2,5 mm. Si el espesor de la pared de la tubería varía entre 6 y 20 mm, la altura del cordón no debe ser superior a 5 mm.
Mediante soldadura a tope de tuberías
La creación de una unión permanente se logra ablandando el material hasta que se convierta en una sustancia viscosa, de modo que se produzca una fusión difusa de sus partes. Se utiliza para tuberías con un espesor de pared superior a 5 mm.
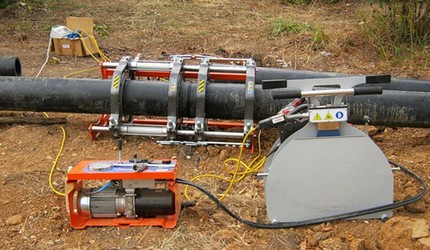
El método de unión mediante soldadura se utiliza en tramos rectos de tuberías de agua que se prevé operar bajo presión. Solo este método permite obtener una unión hermética en diámetros superiores a 200 mm, ya que no provoca pérdida de rigidez en las tuberías que conduzca a deformaciones.
La soldadura resistente de tubos de HDPE realizada por uno mismo se lleva a cabo utilizando una herramienta especial. La esencia del método consiste en calentar los extremos de los elementos a unir hasta un estado viscoso mediante una boquilla calefactora. Los extremos ablandados simplemente se conectan entre sí bajo presión, y luego se deja que la unión se enfríe.
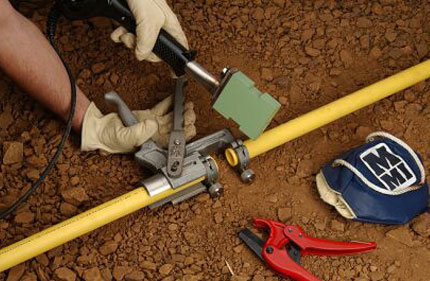
Al realizar trabajos de soldadura, es importante mantener el régimen de temperatura de los elementos calefactores.
Los parámetros de tiempo de espera y temperatura de los elementos calefactores se determinan teniendo en cuenta tres factores:
- El espesor de las paredes de la tubería.
- El diámetro de los codos.
- Los parámetros técnicos del dispositivo de soldadura.
La unión de tuberías mediante soldadura es la opción más fiable y duradera. Con ella se puede crear una fijación no desmontable capaz de soportar la presión tanto de sistemas sin presión como de sistemas a presión de abastecimiento de agua.
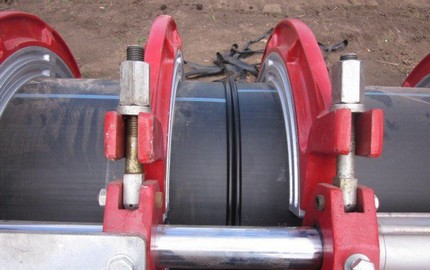
La soldadura se realiza en la siguiente secuencia:
- La tubería se corta a la medida deseada. Se alinea la paralelidad del plano de los extremos. Los bordes se limpian con un trozo de papel de lija.
- Se retira un chaflán de 2-3 mm de ancho de los bordes. El área de soldadura se limpia a fondo y se trata con un desengrasante.
- El soldador se ajusta a una temperatura de calentamiento de 260°. Mientras se calienta, se colocan las boquillas de soldadura y se espera hasta que su nivel de calentamiento alcance la temperatura establecida.
- Con la ayuda del mecanismo centrador, se introduce el fitting y el extremo del tubo en la cavidad del accesorio. Si el mecanismo centrador no está previsto en el soldador, habrá que verificar la coaxialidad «a ojo», haciendo la unión lo más precisa posible.
- Los elementos centrados se empujan hasta la marca indicada, uniendo bajo presión, y se mantienen durante el tiempo especificado en las instrucciones para el fundido.
- Una vez finalizado el trabajo, se aparta el equipo y se desconecta de la red. La zona de soldadura, sin desplazamiento ni giro, se fija en la posición establecida hasta el completo enfriamiento de la superficie.
Al realizar la soldadura, es importante no sobreexponer. Esto puede provocar la formación de un exceso de polietileno en el diámetro interior de la pieza.
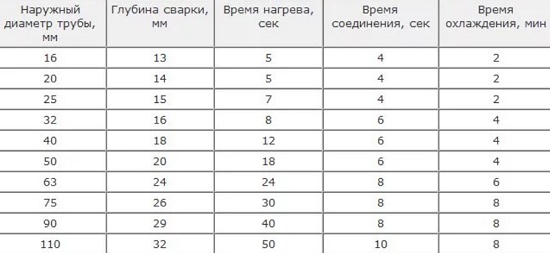
Para obtener una fijación fiable, la profundidad de instalación debe ser de aproximadamente 2 mm. Manteniendo la profundidad establecida, la soldadura resultante tendrá un aspecto uniforme y presentable con la misma altura de separación.
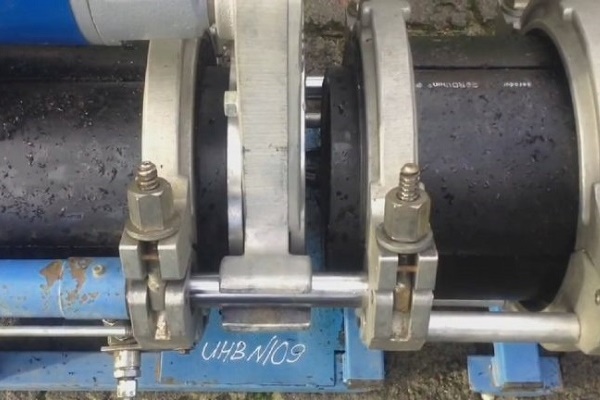
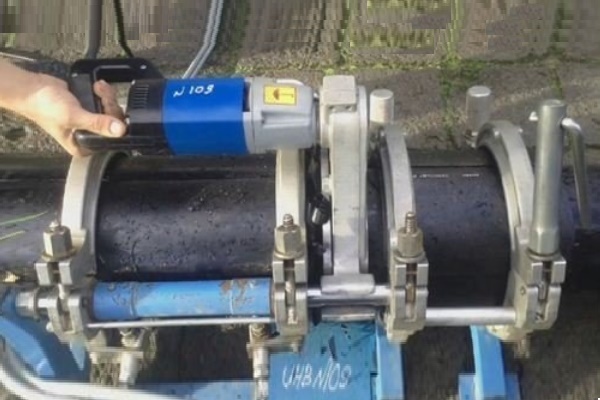
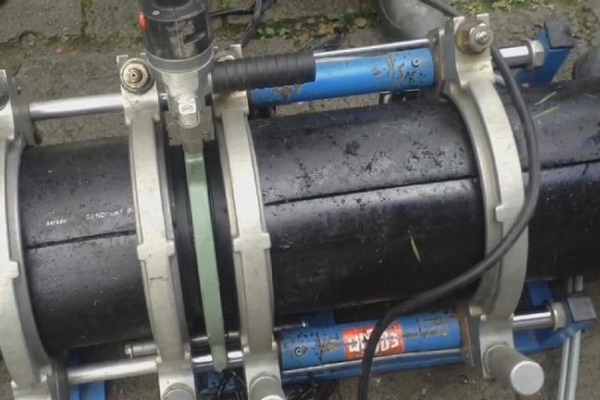
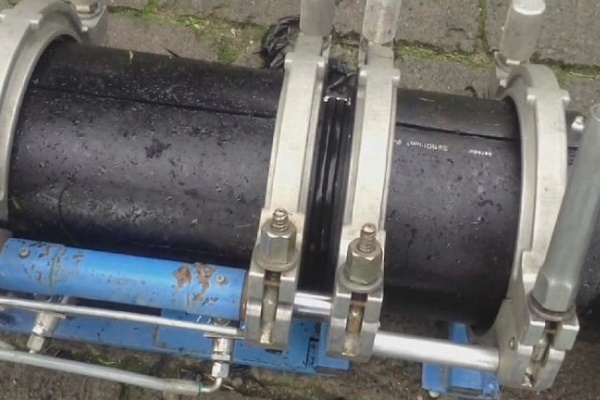
La siguiente selección de fotos presenta las etapas de la soldadura a tope de tubos de PEAD:
Mediante soldadura por electrofusión
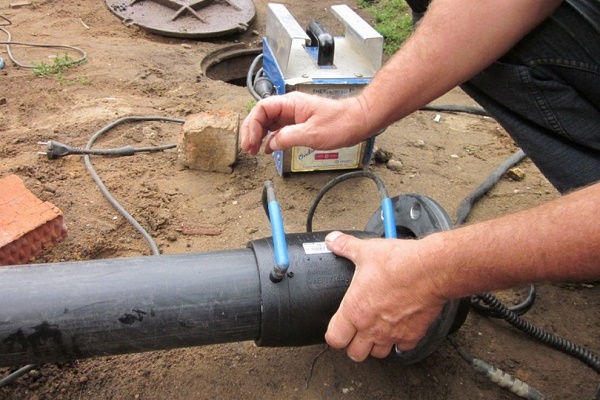
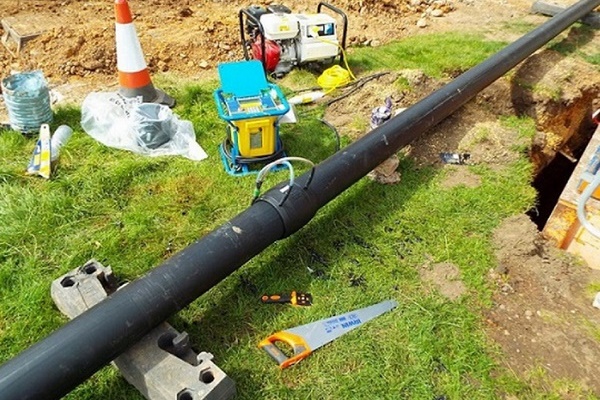
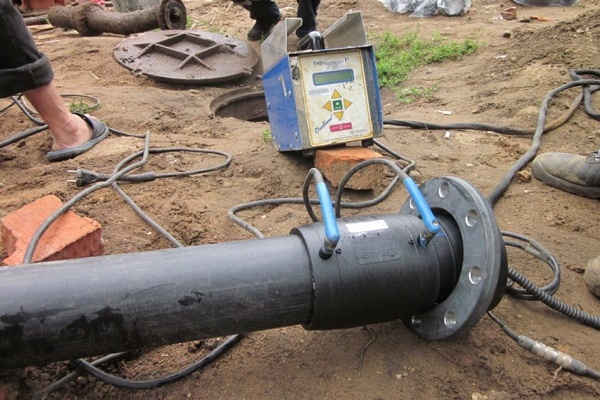
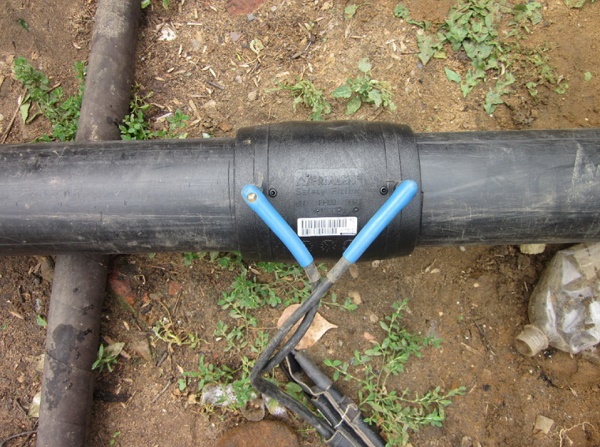
Al implementar este método de unión continua, se utiliza la soldadura por electrofusión o un fitting electrosoldable.
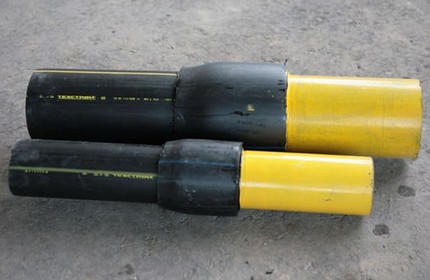
Este método es eficaz cuando se trabaja en espacios reducidos. Por ejemplo, al realizar trabajos de reparación en pozos o cuando se necesitan hacer conexiones en tubos previamente unidos.
No existen estándares unificados para la soldadura por enchufe en los documentos normativos nacionales. Esta tecnología se aplica con mayor frecuencia en países europeos y se rige por los estándares DVS-220715.
La tecnología de unión de tubos de HDPE mediante acoplamientos incluye una serie de pasos principales:
- Preparación del tramo de la tubería. La superficie exterior del tubo se limpia de grasa y polvo. Para ello se utilizan soluciones jabonosas y alcohólicas, que se encuentran en una amplia variedad en las tiendas de materiales de construcción.
- Procesamiento de las uniones. La calidad de la unión depende directamente de la suavidad del corte. Para obtener una superficie perfectamente lisa, se lija el extremo del tubo con un trozo de papel de lija de grano fino.
- Creación de biseles. La unión del tubo se corta a 45°. El bisel permitirá asegurar el ajuste más apretado de los elementos y su fijación.
- Montaje del acoplamiento. El acoplamiento se conecta a la fuente de alimentación. Una vez calentado a la temperatura requerida, se coloca el acoplamiento por un lado (el mandril) sobre el tubo, y por el otro extremo (el manguito) se conecta al segundo tubo.
La condición clave para realizar la soldadura por electrofusión es garantizar la inmovilidad de las piezas durante el calentamiento y el enfriamiento. Al introducir los extremos de los tubos en la cavidad del acoplamiento caliente, es importante realizar el trabajo rápidamente pero con mucho cuidado para evitar sobrecalentar el polietileno.
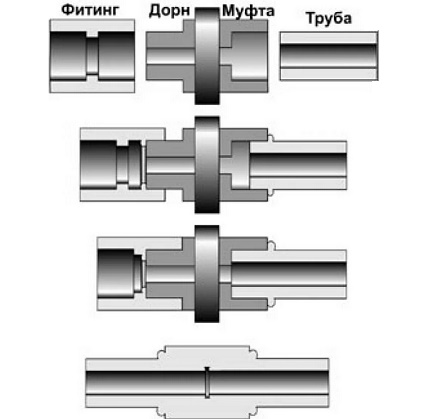
Al introducir los tramos en la cavidad del acoplamiento, esté preparado para que comience a salir un poco de plástico fundido por debajo. Una vez finalizado el trabajo, solo queda retirar el acoplamiento y colocar la tubería unida sobre una superficie sólida para fijarla en la posición deseada.
Después de que el material fundido se solidifique, se verá una abrazadera de compresión firmemente ajustada al tubo en el lugar de la unión.
Pero al elegir este método, cabe considerar que los tubos de plástico no se caracterizan por una alta rigidez. Por lo tanto, bajo una fuerte presión interna, la unión creada puede simplemente separarse. La conexión por manguito no es la mejor solución para la instalación de sistemas de calefacción y la creación de derivaciones para el lavabo.
Se ha dedicado un artículo a la evaluación de los puntos débiles y fuertes de los diferentes métodos de soldadura de tuberías de PND, cuyo contenido recomendamos consultar.
Métodos de conexión desmontables
Si se consideran las opciones de conexión desmontable, estas se realizan mediante el uso de bridas y racores de compresión. Con una instalación rigurosa, resultan tan fiables como las que se crean con el uso de una soldadora.
Cualquier tipo de conexión no separable incluye una pieza elástica. Al comprimirse con una herramienta de apriete, esta rellena todos los huecos en la zona de la unión, evitando así fugas.
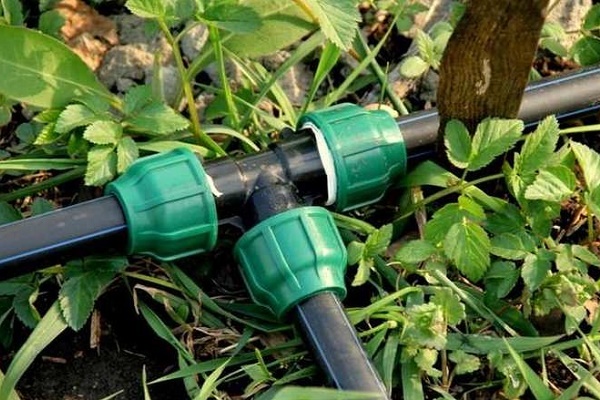
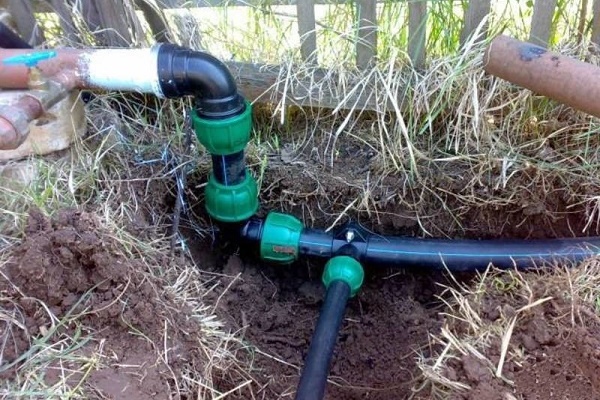
Con el uso de accesorios de PEAD
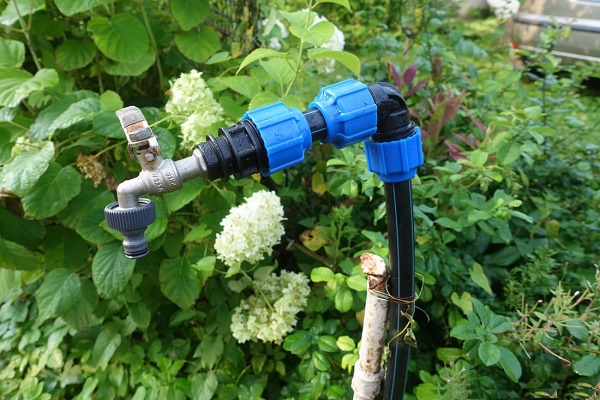
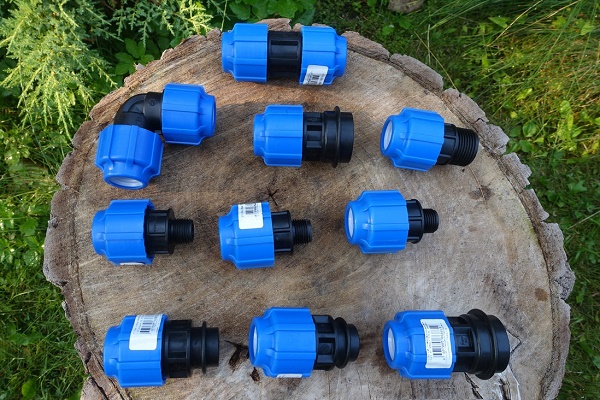
Para llevar a cabo este método se utilizan racores de compresión, que consisten en manguitos con rosca exterior en ambos lados.
Son capaces de unir tuberías, proporcionando una conexión hermética con altos niveles de estanqueidad. Además, la conexión desmontable se puede retirar fácilmente en cualquier momento para cambiar la configuración de la línea o realizar reparaciones urgentes.
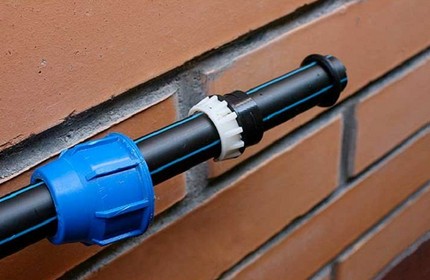
Secuencia de acciones para obtener una conexión de accesorio:
- En los extremos preparados de ambos tubos se coloca un anillo de compresión hecho de poliuretano o caucho. El diámetro exterior del anillo debe ser igual al diámetro interior de los tubos a unir.
- Los extremos se equipan con una tuerca de tensión y dos arandelas de presión. La primera arandela está diseñada para exprimir el anillo de compresión, la segunda para sellar la tuerca contra el extremo del tubo.
- La conexión se realiza según el principio «tubo – accesorio – tubo». Para aumentar la fiabilidad, se aprieta a tope por ambos lados con una tuerca de tensión.
Para el montaje de las piezas se utiliza una llave especial. Con ella se aflojan las tuercas de presión en los accesorios de conexión.
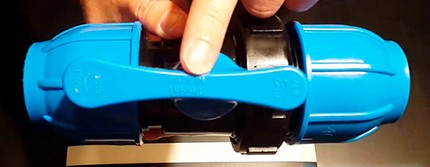
La principal ventaja de este método de conexión es que se puede realizar incluso con una disminución significativa de la temperatura ambiente. Mientras que el límite de las conexiones soldadas es de al menos +5°C.
La amplia variedad de elementos de conexión con diferentes diámetros permite montar cualquier distribución, haciendo las derivaciones necesarias en la tubería.
Mediante la instalación de bridas
El tipo de conexión con brida se elige cuando es necesario conectar una tubería de polietileno de baja densidad (PND) a tubos de acero. Con bridas es conveniente conectar válvulas, reguladores y compuertas a las líneas principales.
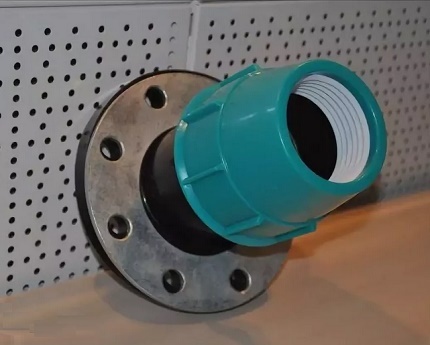
Para la instalación en tubos de polietileno se utilizan bridas que cumplen con la norma GOST 12882,80. Tienen un diámetro interior ensanchado.
El trabajo de instalación de la brida se realiza en el siguiente orden:
- En un extremo de la comunicación se realiza una rosca.
- Se enrosca el elemento en la rosca.
- Sobre el elemento se coloca la derivación del tubo a conectar.
- La junta se calienta con un manguito o un secador de obra.
Antes de colocar la brida, se debe inspeccionar para ver si tiene bordes afilados o rebabas que puedan dañar el extremo del tubo de polietileno.
¿Cómo doblar o enderezar el producto?
Los tubos de polietileno se venden en tramos rectos de 12 metros o como piezas enteras enrolladas en grandes bobinas. Al estar enrollados, los productos adquieren forma de anillos y se deforman. Antes de enderezar o doblar un tubo de PND deformado, hay que calentarlo.
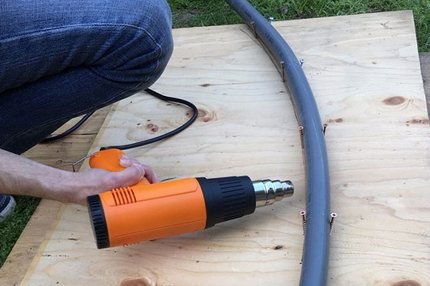
El polietileno de baja densidad es conocido por su buena elasticidad. Pero pierde esta propiedad cuando la temperatura de calentamiento supera los +80°C. Este punto se aprovecha cuando es necesario cambiar la configuración del producto.
Pero hay que recordar que para enderezar o doblar, la temperatura solo se puede elevar durante un período corto de tiempo. Después de todo, el tubo de polietileno pertenece a la categoría de materiales de construcción que pueden dañarse si se viola el régimen de temperatura.
Descripción general de los métodos de enderezamiento de la tubería
Enderezar el tubo, eliminando los dobleces que se produjeron durante su almacenamiento y transporte, es más fácil después de un calentamiento ligero del producto. Si la sustitución o reparación de la tubería se realiza en verano, cuando los rayos del sol calientan al máximo, se pueden utilizar para lograr la tarea.
Los rayos UV no deteriorarán los parámetros operativos del polietileno, pero al mismo tiempo pueden ablandar temporalmente las paredes del producto. Solo le quedará fijar el tubo ablandado a lo largo de un soporte rígido o una pared, o bien colocarlo en una zanja previamente excavada. Antes de enderezar un tubo de PEBD curvado en el suelo, debe despejar el área.
Si el trabajo debe realizarse en invierno, use agua caliente para calentar el producto. Pero este método es efectivo para tubos cuyo tamaño no exceda los 50 mm. Como medios auxiliares para enderezar se pueden usar barandillas metálicas y mampostería de ladrillo. En cualquier caso: cuanto más corto sea el tramo del producto, más fácil será trabajar con él.
Métodos efectivos para doblar la pieza
Si surge la situación contraria, cuando es necesario doblar un tubo de PEBD, se aplica el mismo tratamiento térmico.
Para el calentamiento se utilizan los siguientes métodos:
- soplar aire caliente dirigido con un secador de obra;
- calentar las paredes del producto con un soplete de gas;
- rociar la superficie con agua hirviendo.
Para simplificar el procedimiento de doblado, es mejor construir un marco de formación. El soporte, cuyo tamaño corresponde al diámetro del tubo a doblar, se puede hacer con láminas comunes de tablero de fibra (MDF). Para darle suavidad a la superficie del soporte, lije con un trozo de papel de lija.
Para doblar un tubo de PEBD con un secador, el trabajo se realiza en la siguiente secuencia:
- Se calienta el lugar a tratar con un secador de obra.
- La pieza ablandada se coloca dentro del marco de formación.
- Se dobla el tubo con cuidado, sin aplicar una fuerza excesiva para no romper el producto en el punto de doblado.
Una vez creado el ángulo de curvatura deseado, debe dejar el producto hasta que se enfríe por completo y solo entonces retirarlo del marco.
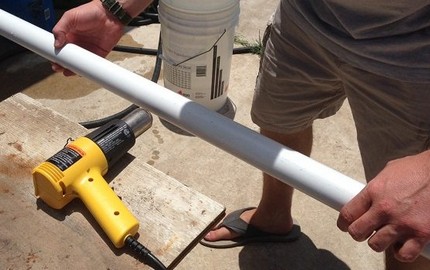
Un punto importante: al calentar el tubo, es necesario encontrar el «equilibrio justo». Si la superficie no se calienta lo suficiente en el momento de la curvatura, el tubo puede romperse. Si durante el calentamiento acerca demasiado el elemento calefactor al artículo, el polímero puede inflamarse.
Conclusiones y video útil sobre el tema
Conozca los aspectos técnicos de la soldadura y el procesamiento de tubos de HDPE en los siguientes videos.
Video #1. Cómo se realiza la soldadura a tope:
Video #2. Ejemplo de soldadura por electrofusión:
Video #3. Opción de enderezamiento del tubo:
Al elegir el método de conexión y alineación de los tubos de polietileno, se debe tener en cuenta el nivel de presión del medio de trabajo. Esto permitirá minimizar el impacto negativo de las manipulaciones realizadas en la tubería sobre sus características técnicas.
¿Conoce usted aspectos técnicos de la unión de tubos de polietileno que no se describen en el artículo? ¿Tiene experiencia personal en la instalación de tuberías de HDPE que le gustaría compartir con los visitantes del sitio y con nosotros? Por favor, escriba comentarios en el bloque ubicado a continuación, publique fotos, haga preguntas sobre el tema del artículo.
 Instalación de tuberías de polipropileno por usted mismo: tecnología de trabajo con tuberías de PP
 Cómo hacer una silla con tuberías de polipropileno hágalo usted mismo: instrucciones paso a paso para su fabricación
 Cómo doblar un tubo perfilado con sus propias manos sin herramientas especiales
 Montaje de tuberías de cobre por cuenta propia: tecnología de instalación del conducto de cobre
 Montaje de tuberías de metal-plástico por cuenta propia: tecnología de conexión y ejemplos de distribución
 Manualidades con tuberías de polipropileno hágalo usted mismo: opciones de bricolaje para el hogar
 Costo de conexión de gas a una casa particular: precio de organización del suministro de gas
 Las mejores lavadoras con secadora: ranking de modelos y consejos para compradores
 Qué es la temperatura de color de la luz y matices de selección de temperatura de lámparas según sus necesidades
 Reemplazo del calentador de gas en un apartamento: documentación del reemplazo + normas y requisitos básicos