Tecnología de soldadura de tuberías de polipropileno por uno mismo: reseña de métodos y detalles

¿Desea reparar o reemplazar las tuberías de comunicación hechas de tubos de polímero? Estará de acuerdo en que no está mal ahorrar en llamar a un profesional, realizando usted mismo el montaje de una nueva tubería. Pero no sabe cómo puede conectar los elementos individuales del sistema entre sí y qué se necesita para ello.
En el artículo que presentamos se describe detalladamente la tecnología de soldadura de tuberías de polipropileno – cualquier fontanero principiante podrá unirlas por sí mismo. Le contaremos qué se debe considerar, cómo usar el soldador para unir los elementos plásticos. Le indicaremos en qué casos se aplican otros métodos.
Para ayudar al maestro principiante, hemos seleccionado videos detallados que demuestran el proceso paso a paso de la soldadura de polipropileno, e ilustraciones fotográficas.
Contenido del artículo:
- Tuberías y elementos auxiliares para el montaje
- Métodos de unión de tuberías de polímero
- Herramientas para la unión
- Etapas principales de la técnica de soldadura
- Breve guía fotográfica para la soldadura de tubos de PP
- Errores típicos durante el montaje
- Montaje de elementos sin necesidad de soldadura
- Conclusiones y video útil sobre el tema
Tuberías y elementos auxiliares para el montaje
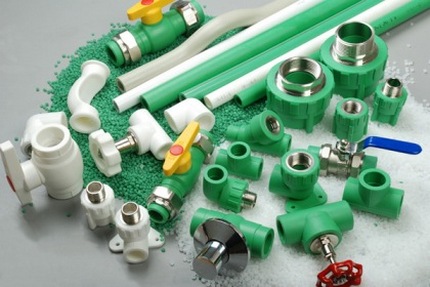
Una de las ventajas indiscutibles de las tuberías de polímero es la simplicidad del montaje.
El montaje de los elementos se puede realizar prácticamente en cualquier lugar: instalarlos de forma visible en las paredes o colocarlos ocultos bajo el suelo.
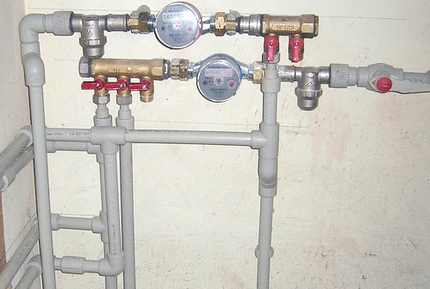
Las tuberías de polímero se fabrican con diámetros de 20 a 110 mm. Para uso doméstico, los productos de tamaño 20/25/32/40 mm son los más utilizados. El ámbito de aplicación está determinado por el indicador de presión nominal del material.
En la inscripción de marcado se indica con las letras «PN»:
- PN 10 – se elige para la instalación de sistemas de agua fría.
- PN 16 – se utiliza para agua fría, pero con mayor presión, y también para la instalación de sistemas de «suelo radiante».
- PN 20 – productos cuyo único limitante es el régimen de temperatura del líquido transportado a través de ellos. No debe superar los 75 °C.
- PN 25 – productos universales utilizados para la instalación de sistemas tanto «fríos» como «calientes», cuya temperatura alcanza los 90 °C.
En el mercado se pueden encontrar productos poliméricos equipados con refuerzo adicional.
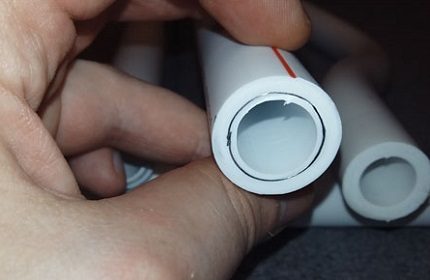
La principal característica de los tubos poliméricos es la imposibilidad de doblarlos.
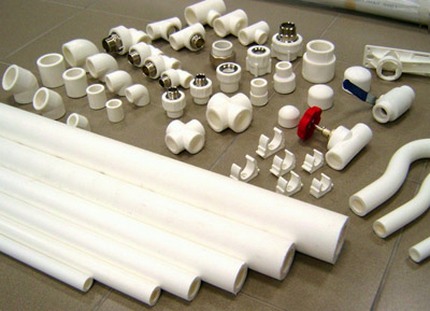
Por lo tanto, todos los cambios de trayectoria de la tubería instalada se realizan solo a partir de tramos rectos, conectados entre sí mediante elementos auxiliares de ferretería:
- cruces – para permitir la derivación del flujo principal;
- tes – multiplicadores de flujo;
- manguitos – para conectar tubos en un tramo recto;
- codos – para cambios de dirección de la tubería.
Los accesorios pueden estar equipados con una rosca metálica fundida, que permite conectar la tubería polimérica con elementos metálicos.
Al elegir los elementos auxiliares, se deben tomar como base dos parámetros: la sección interna de los productos y el grosor de sus paredes. Estos parámetros deben corresponder a las características técnicas de los tubos de polipropileno utilizados.
Métodos de unión de tuberías de polímero
Al unir tubos hechos de materiales poliméricos, dependiendo de las condiciones de instalación, se aplica uno de dos métodos:
- Soldadura – implica calentar y unir los extremos fundidos de los elementos.
- Sin soldadura – implica la conexión de tubos mediante accesorios de compresión o mediante la realización de la llamada «soldadura en frío».
El segundo método de instalación es conveniente en el sentido de que no es necesario utilizar equipos especiales para su realización. Todo el trabajo se puede realizar con una herramienta simple: una llave de compresión.
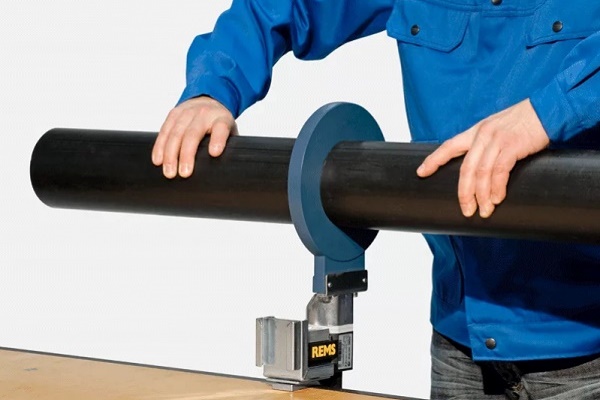
Las tuberías de polipropileno con un espesor de pared superior a 4 mm y un diámetro superior a 50 mm se conectan mediante el método de soldadura a tope:
Herramientas para la unión
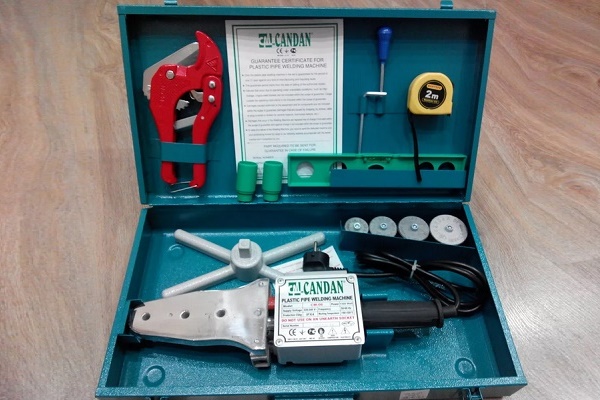
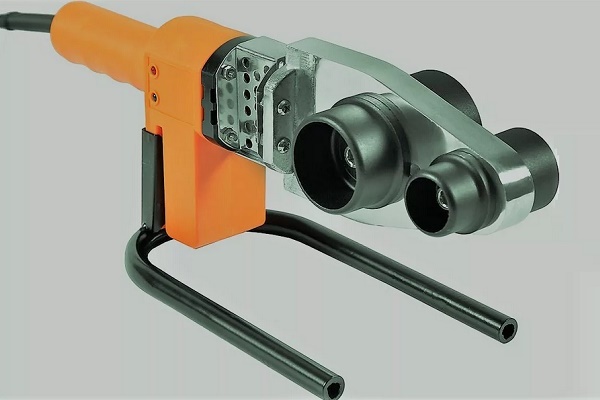
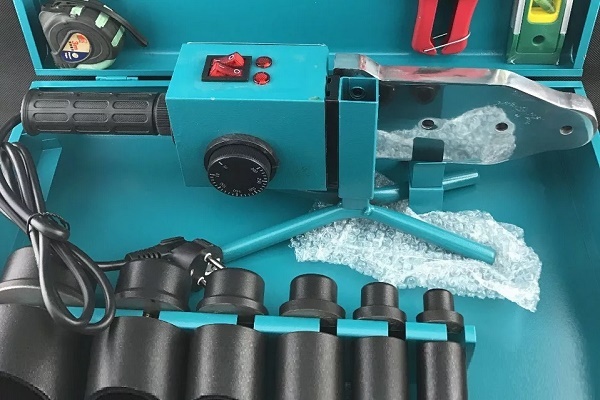
La herramienta principal utilizada para conectar tuberías de plástico es la plancha de soldadura. Es una especie de soldador que funciona con una red de 220 V. El principio de funcionamiento del dispositivo es bastante simple. El papel del elemento calefactor de la plancha lo realiza un elemento calefactor de soldadura colocado en una carcasa metálica.
Él calienta la placa a la temperatura configurada, la cual calienta las boquillas. El termorregulador se encarga de mantener la temperatura óptima de las boquillas. La soldadura y los errores típicos cometidos al unir tuberías de polipropileno se tratan en el siguiente artículo, que le recomendamos consultar.
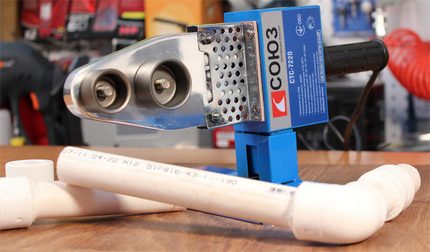
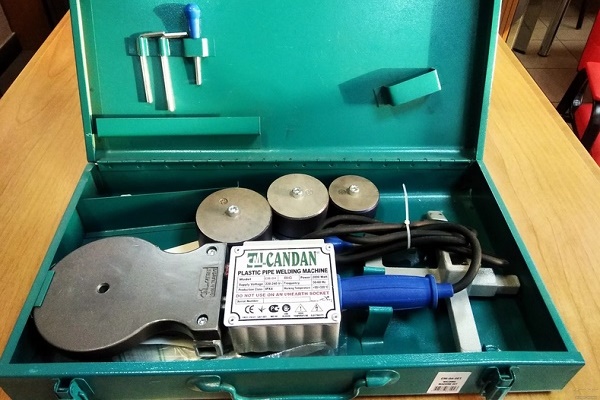
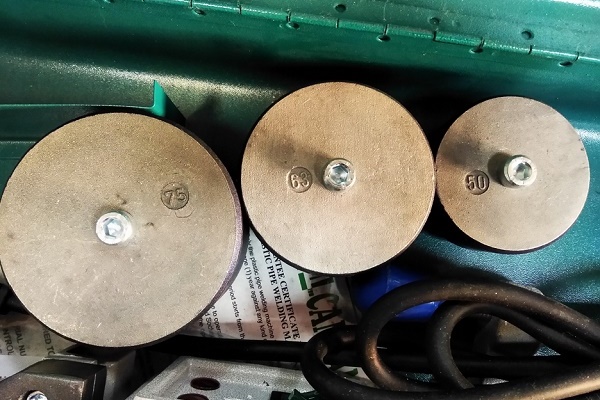
Junto con la plancha se incluyen accesorios calefactores de tamaños estándar. Al calentarse a una temperatura determinada, ablandan el polipropileno hasta obtener una viscosidad que garantizará una unión hermética de los elementos.
Los accesorios se seleccionan según el diámetro de las tuberías utilizadas:
- 20 – para tuberías de diámetro de media pulgada;
- 25 – para tuberías de diámetro de 0,75 pulgadas;
- 40 – para elementos de sección de 1,25 pulgadas.
Dado que el coste de este equipo de soldadura es bastante alto y no se utiliza con frecuencia, no tiene sentido comprar el equipo. Es mejor alquilar la herramienta por uno o dos días.
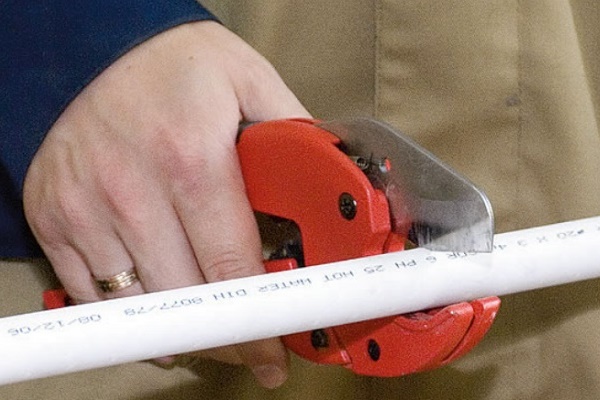
Para un corte de alta calidad y la preparación de las zonas a soldar, lo mejor es utilizar una herramienta especial diseñada para ello: un cortatubos. Con ella se puede obtener un corte recto, liso y bonito.
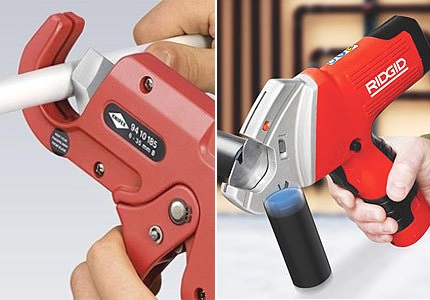
En ausencia de cortatubos, se puede realizar el trabajo con una amoladora o una sierra para metales. Lo único es que en el lugar del corte después de estas herramientas queda una rebaba. Pero no será difícil eliminarla, lijando con una tira de papel de lija.
Además de las herramientas principales para realizar los trabajos, también se necesitarán:
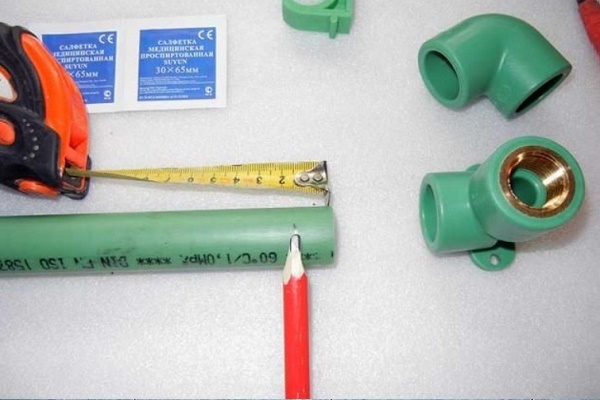
- escuadra;
- cinta métrica de construcción;
- lápiz simple o marcador.
Si planea unir tuberías mediante el método de soldadura en frío, debe adquirir previamente un adhesivo termoactivo fabricado a base de resina de poliéster o epoxi, o su análogo termoplástico fabricado a base de caucho.
Etapas principales de la técnica de soldadura
Las condiciones clave para una instalación exitosa de un sistema de fontanería o de calefacción de polímeros son un cálculo cuidadoso del material necesario y una soldadura correcta de los elementos.
Etapa #1 – cálculo de material y componentes
Para facilitar su trabajo, minimizando así los errores durante la instalación, primero debe dibujar un esquema del futuro sistema, indicando en él el número de curvas y bifurcaciones. Al calcular la cantidad de tuberías, a cada longitud de tramo se le deben agregar de 25 a 40 mm, que se consumen en la 'soldadura de penetración'.
Si aún no ha tenido que soldar tuberías de polipropileno, los especialistas experimentados recomiendan incluso comprar algunos tramos de tubería para practicar previamente. Tales gastos serán económicos y le permitirán evitar errores graves al instalar el sistema.
Una característica de las tuberías de polipropileno es el aumento del coeficiente de dilatación lineal bajo la acción de altas temperaturas.
Como resultado: al calentarse o al aumentar la presión dentro del sistema, las tuberías se alargan y con el tiempo comienzan a combarse. Para prevenir este fenómeno, al tender tramos de más de 4-5 metros también será necesario utilizar compensadores.
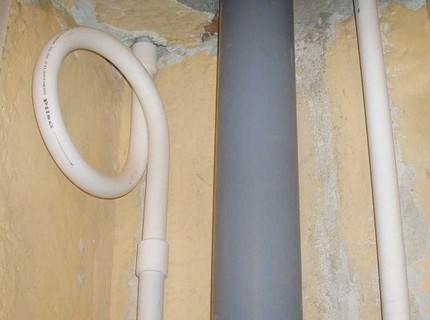
Los compensadores se instalan tanto en tramos horizontales como verticales, montándolos entre dos soportes fijos. Si es necesario, también se pueden adquirir compensadores de una modificación especial que pueden eliminar la dilatación lineal en los codos angulares de la tubería.
Averigüemos cómo soldar correctamente las tuberías de polipropileno para que no haya fugas en las uniones.
Etapa #2 – soldadura de los elementos de la tubería
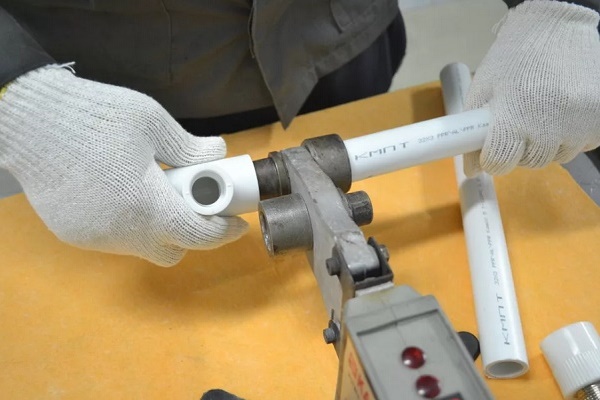
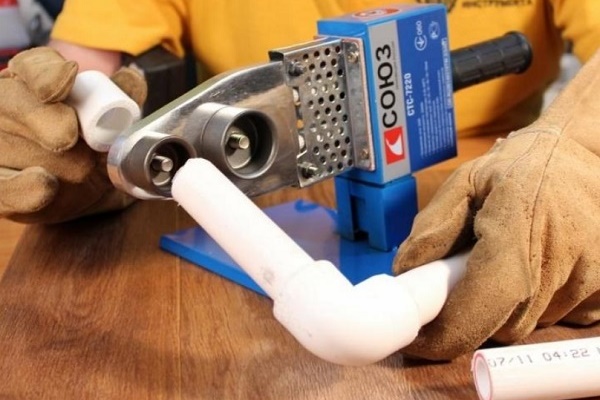
En resumen, la esencia de la tecnología de soldadura de tuberías de polipropileno consiste en que, bajo la acción de una alta temperatura, los extremos de los elementos a unir se calientan y se conectan mediante una fuerte presión mutua.
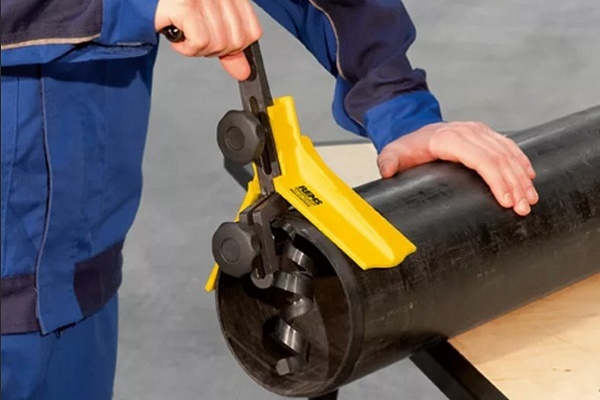
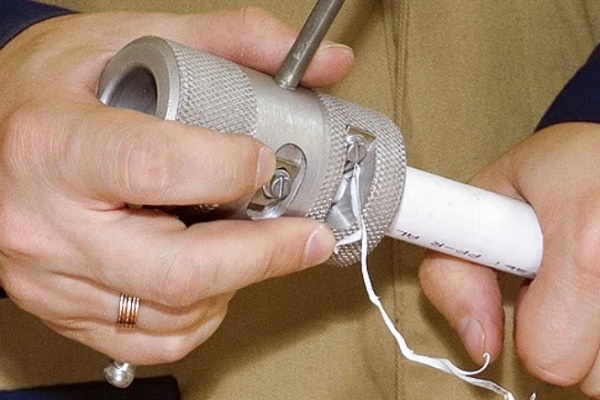
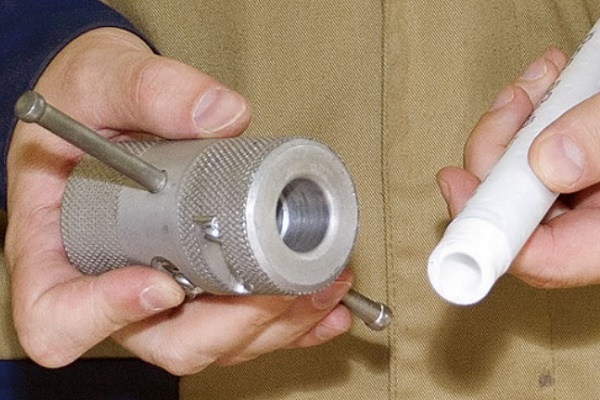
Antes de comenzar los trabajos, los trozos de tubo cortados a la longitud indicada se limpian de irregularidades y rebabas. Si el tubo tiene una capa de revestimiento interno o externo de aluminio, es necesario limpiarlo previamente con un escariador equipado con cuchillas bien afiladas y ajustadas.
Al realizar la limpieza con el escariador, es necesario introducir el tubo en la herramienta hasta el fondo.
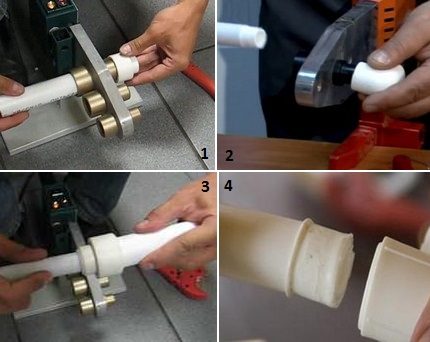
El trabajo de soldadura de tubos de plástico por uno mismo se realiza en el siguiente orden:
- Se conecta el soldador para tuberías de PP a la fuente de alimentación para calentar el equipo a la temperatura óptima de 260-270 °C.
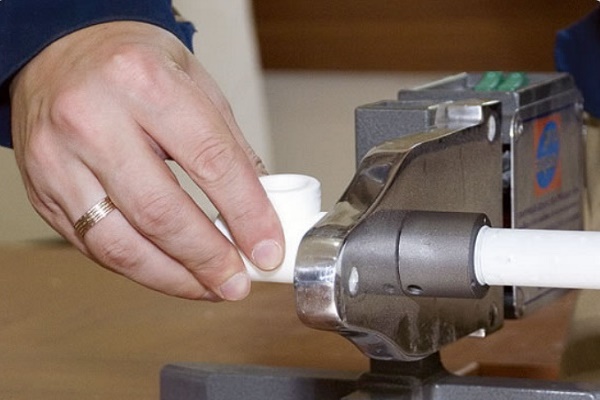
- Los segmentos de tubo a unir se colocan simultáneamente en las boquillas, asegurando la entrada más uniforme posible. Este trabajo debe realizarse con rapidez y seguridad.
- Después de mantener el tiempo indicado en las instrucciones hasta que los accesorios y los extremos de los tubos se fundan, se retiran los elementos de las boquillas calefactoras.
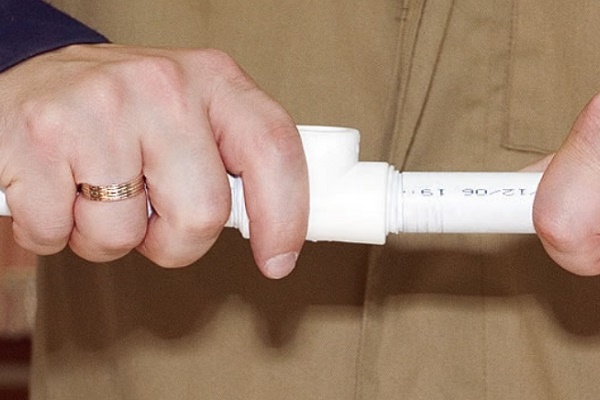
- Se unen los extremos fundidos entre sí, presionándolos suavemente uno contra otro durante 15-20 segundos.
- Las piezas unidas se dejan en una posición estática para que la costura se enfríe por completo y la unión se vuelva monolítica.
La duración del calentamiento se puede determinar a partir de las instrucciones suministradas con el equipo o utilizando la tabla que se muestra a continuación.
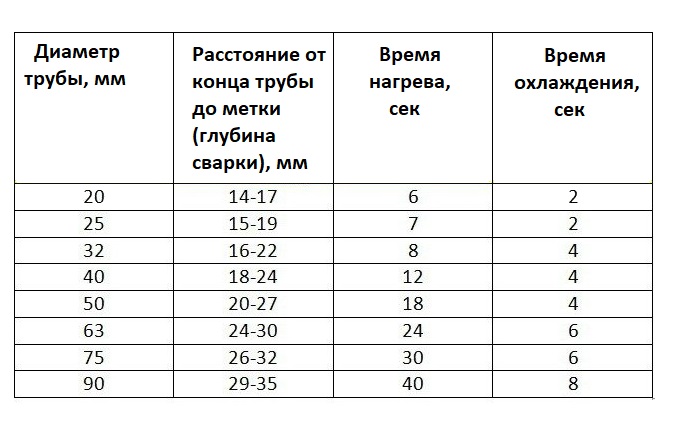
No se deben ignorar los requisitos de tiempo de calentamiento indicados en la tabla. Un calentamiento insuficiente no puede garantizar una unión fiable. Un sobrecalentamiento excesivo hará que el polipropileno «fluya» y las piezas se deformen.
Como consecuencia, en la superficie interna de las soldaduras se forman protuberancias que reducirán significativamente el diámetro de la tubería.
Una vez completada la polimerización y el endurecimiento, que toma unos 20 segundos, la junta está lista. Con la misma tecnología se sueldan todas las uniones posteriores hasta el final victorioso, hasta que el sistema de calefacción o la tubería de polipropileno esté completamente montado.
Los parámetros de temperatura para realizar la soldadura de tuberías de PP se indican en el artículo, que los maestros aficionados deben consultar obligatoriamente antes de comenzar los trabajos.
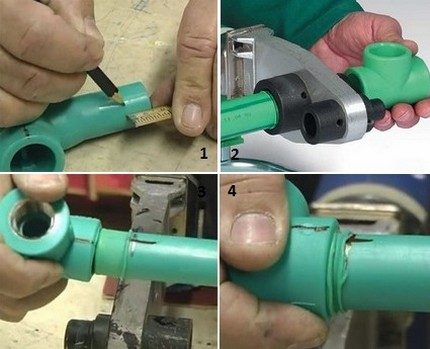
Breve guía fotográfica para la soldadura de tubos de PP
La siguiente selección de fotos paso a paso ayudará a visualizar la secuencia de trabajos para ensamblar la tubería de polipropileno y conectar sus piezas:
Errores típicos durante el montaje
Errores principales que cometen los aficionados principiantes al trabajar con productos poliméricos:
- Calentamiento de las piezas. En el momento del calentamiento, las piezas deben colocarse en la posición más nivelada posible. Cualquier ligero desplazamiento puede afectar negativamente los parámetros operativos de todo el sistema sanitario.
- Unión de extremos polimerizados. Al presionar los extremos fundidos de los elementos, no se deben girar las piezas alrededor de su eje. Esto puede provocar que la soldadura no sea lo suficientemente resistente.
- Ajuste de coaxialidad. Al unir los elementos, solo se permite un ligero ajuste de su coaxialidad, con una duración del procedimiento no superior a 1-2 segundos.
Otro punto importante: al realizar la soldadura de accesorios con válvulas, es necesario tener en cuenta la ubicación de las válvulas, asegurándoles un recorrido completo y libre.
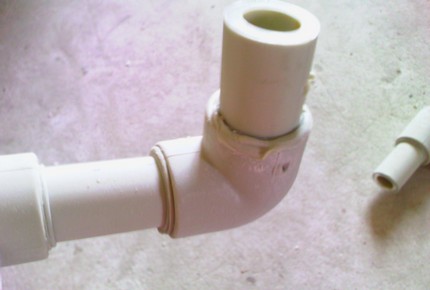
Si después de unir los elementos surgen dudas sobre la calidad de alguna soldadura, es mejor cortar la unión y volver a hacerla.
Es mejor realizar la eliminación de defectos durante la etapa de montaje de la estructura, ya que reemplazar una junta con fugas en un sistema en funcionamiento es mucho más problemático.
Montaje de elementos sin necesidad de soldadura
El uso de accesorios de compresión y adhesivos modernos permite realizar la instalación de tuberías de polipropileno de manera cualitativa, rápida y con una inversión material mínima.
Opción #1 – instalación de un accesorio de compresión
Para implementar este método de unión, se requerirá la compra de accesorios de compresión y el uso de una llave de engaste.
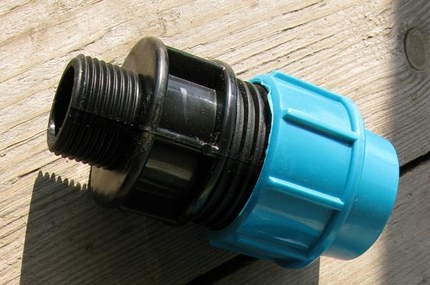
La instalación del accesorio de compresión incluye tres etapas principales:
- En el extremo del tubo, cortado en ángulo recto y desbarbado, se coloca una tuerca azul. Al colocar el anillo de engaste blanco, se debe darle una posición tal que la parte engrosada esté orientada hacia la parte trasera del tubo.
- Se inserta el tubo en el accesorio hasta el tope, empujando el anillo de apriete al máximo.
- Se aprieta la tuerca azul, enroscándola primero a mano y luego apretándola con una llave.
Para el montaje de accesorios de compresión no se requieren conocimientos ni habilidades especiales. Los productos se venden completamente listos para la instalación. Su instalación se puede realizar en cualquier condición de temperatura.
Opción #2 – pegado de elementos
El método de pegado se utiliza para ensamblar tuberías de agua por las que se planea transportar solo agua fría. Para aplicar el método de soldadura en frío, se necesita utilizar un adhesivo agresivo tipo LN-915.
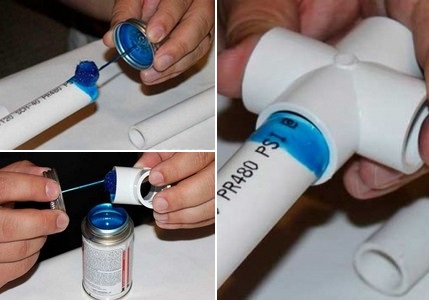
Para proteger la piel de las manos del contacto accidental con la composición y la 'corrosión' por sus componentes activos, es mejor realizar las manipulaciones de pegado con guantes protectores.
Secuencia de pasos para el pegado de productos:
- Se verifica la correspondencia de los ángulos de corte de las secciones a unir y se marcan con lápiz los lugares para el pegado.
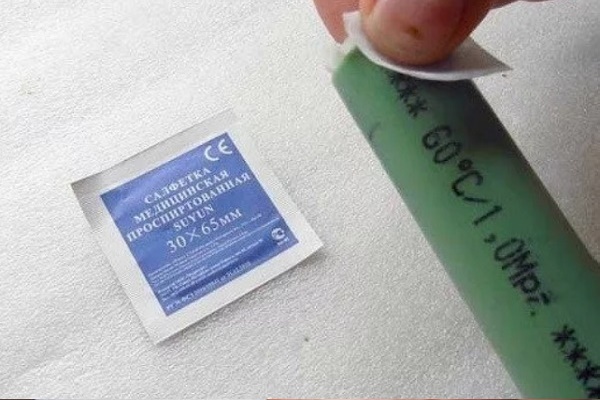
- Se limpian y desengrasan los extremos de las tuberías a unir.
- Se aplica una capa uniforme de adhesivo en los extremos de las tuberías y en la zona de los enchufes de los accesorios.
- Los tramos de tubería se insertan en los orificios del accesorio, guiándose por las marcas de lápiz. La estructura se mantiene en posición fija durante tres minutos, después de lo cual se retiran los excesos de adhesivo con un paño.
- Los elementos unidos se colocan sobre una superficie plana y se dejan durante 5-6 horas hasta que se sequen por completo.
Se puede abrir el agua para comprobar la calidad del pegado solo un día después de finalizar la instalación.
Al implementar esta tecnología de montaje de tuberías de PP es importante cumplir dos condiciones principales: la temperatura y la humedad. Todos los trabajos deben realizarse a una temperatura del aire de +5 a +35 °C. Al realizar el pegado en condiciones de clima caluroso, el trabajo debe hacerse lo más rápido posible para que el pegamento no se seque antes de completar el montaje.
Conclusiones y video útil sobre el tema
Se puede aprender sobre los detalles de los procesos de soldadura y pegado de tuberías en los siguientes videos:
Video #1. Cómo soldar tuberías correctamente:
Video #2. Montaje de tuberías de agua sin soldadura:
Los trabajos de unión propia de tuberías de polipropileno no deberían causar dificultades particulares incluso a un artesano principiante. Solo es necesario cumplir clara y concienzudamente todas las normas tecnológicas. Y entonces la tubería ensamblada por uno mismo le deleitará con un funcionamiento sin problemas.
Por favor, escriba comentarios en el bloque ubicado a continuación. Haga preguntas sobre puntos controvertidos, comparta información que pueda ser útil para los visitantes del sitio. Deje publicaciones con su propia opinión, cargue fotos sobre el tema del artículo.
 Instalación de tuberías de polipropileno por usted mismo: tecnología de trabajo con tuberías de PP
 Cómo hacer una silla con tuberías de polipropileno hágalo usted mismo: instrucciones paso a paso para su fabricación
 Montaje de tuberías de cobre por cuenta propia: tecnología de instalación del conducto de cobre
 Montaje de tuberías de metal-plástico por cuenta propia: tecnología de conexión y ejemplos de distribución
 Unión de tuberías plásticas con metálicas: análisis de los mejores métodos y detalles de instalación
 Montaje de tuberías de HDPE por cuenta propia: instrucciones de soldadura + cómo doblar o enderezar dichas tuberías
 Costo de conexión de gas a una casa particular: precio de organización del suministro de gas
 Las mejores lavadoras con secadora: ranking de modelos y consejos para compradores
 Qué es la temperatura de color de la luz y matices de selección de temperatura de lámparas según sus necesidades
 Reemplazo del calentador de gas en un apartamento: documentación del reemplazo + normas y requisitos básicos
El artículo será útil para las personas que nunca han tenido experiencia con tuberías de plástico y sus métodos de conexión. No soy un novato en esto, pero tengo una pregunta. Surgió un problema con la calefacción autónoma. Sospechamos una fuga en el sistema. Entonces, ¿puede una tubería de polipropileno expandirse cuando se calienta el sistema, pero esto ocurre no después de 30-40 minutos, sino después de 3 horas? Dicen que puede, pero creo que es una precaución excesiva del fabricante. Aconséjeme.
Hola. En primer lugar, le diré que debe usar tuberías reforzadas, que tienen un coeficiente de dilatación lineal mucho menor. También vale la pena considerar el hecho de que las tuberías de PP se ablandan a +140 °C, aunque se afirma que pueden soportar temperaturas de hasta +170 °C.
Como ejemplo ilustrativo, adjuntaré diagramas y tablas:
– con coeficientes de dilatación lineal;
– cambio en la longitud de la tubería al calentarse de 0 a 60 °C (diferentes materiales);
– estructura de la tubería de PP reforzada.
Esta información le ayudará a resolver su pregunta.
Sí, en una conexión roscada normal, se puede controlar visualmente y, en caso de fuga, apretar o sellar usted mismo. Pero, ¿cómo controlar la calidad de las soldaduras al recibir el trabajo del técnico? ¿A quién reclamar después de que la conexión estalle en su ausencia e inunde todos los pisos inferiores? Realmente, estos trabajos debe realizarlos usted mismo.
Así, el maestro debe comprobar por sí mismo la calidad del trabajo realizado. Para asegurarse de la fiabilidad de todas las conexiones y del funcionamiento de las comunicaciones, se realiza una prueba de presión del sistema de calefacción. En el sitio web hay un artículo completo al respecto.
Además, recomiendo realizar un procedimiento similar después de reemplazar equipos, adaptadores y juntas. Y en general, revise el sistema de calefacción mediante una prueba de presión antes de cada temporada para evitar sorpresas desagradables. En principio, para ello será suficiente una bomba de aire común para inflar neumáticos, un adaptador y un manómetro.