Temperatura de soldadura de tuberías de polipropileno: pasos principales para soldar usted mismo + tabla de valores

Una de las etapas de la construcción de casas particulares y apartamentos es la instalación de las comunicaciones encargadas del suministro de agua o la evacuación de aguas residuales. El montaje de tuberías de polipropileno es mucho más sencillo que la instalación de estructuras metálicas. Para su unión se utilizan accesorios que se sueldan con un equipo especializado – la plancha de soldadura.
En el artículo que le proponemos se describe la tecnología de realización de las uniones, se presenta la temperatura normativa de soldadura de las tuberías de polipropileno. Le contaremos sobre las medidas preparatorias necesarias para producir juntas fuertes y herméticas. Teniendo en cuenta nuestros consejos, usted podrá montar la tubería sin problemas.
Contenido del artículo:
La soldadura como método de unión de tuberías PPR
En el proceso de soldadura todo es importante: el diámetro, la temperatura de soldadura de los productos de PP, el tiempo de aplicación del aparato de soldadura. Pero para empezar, es necesario conocer los fundamentos de la tecnología y aprender a usar las herramientas.
No se puede comenzar el proceso de soldadura sin determinar el tipo y las dimensiones del material. Le sugerimos que revise información útil que le ayudará a seleccionar correctamente tubos y accesorios de polipropileno, así como a realizar su instalación, conociendo los detalles y la secuencia del proceso.
¿Qué necesita saber sobre las tuberías de polipropileno?
La tecnología de soldadura (o fusión – ambos términos son igualmente aplicables) está garantizada por las propiedades del polipropileno, un polímero técnico de uso universal. Es fácilmente fundible, pero después de enfriarse y endurecerse recupera sus características de resistencia y estanqueidad.
Las tuberías se diferencian por diámetro, espesor de pared, color y características. Gracias a la variedad de diámetros –16-110 mm– se puede implementar cualquier solución técnica.
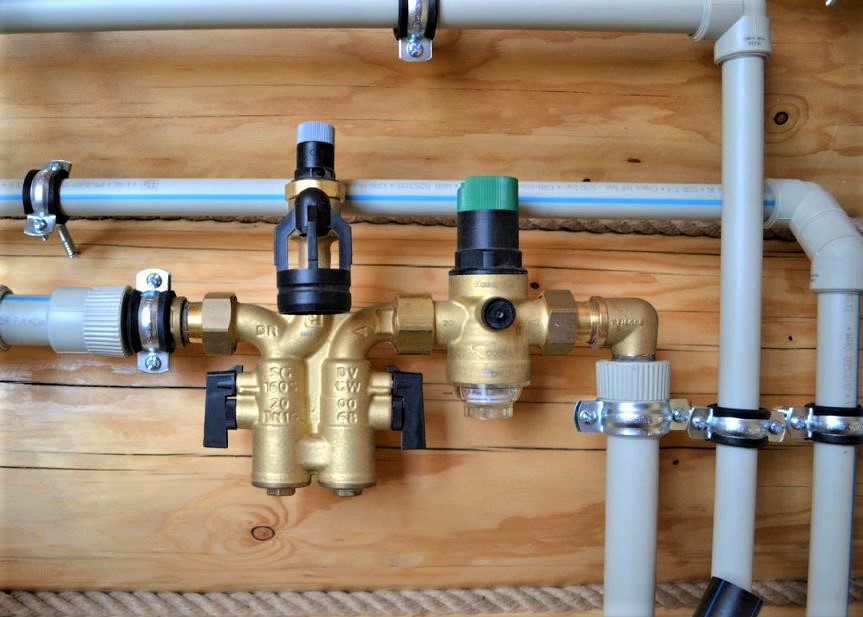
No es necesario prestar atención al color del polímero, ya que es elegido por el fabricante a su criterio, sin embargo, el color de las rayas tiene importancia:
- azules – para el suministro de agua fría;
- rojos – para el suministro de agua caliente y calefacción.
Sin embargo, la información principal que debe tenerse en cuenta al comprar y soldar tuberías se indica en el etiquetado. El material de tubería de polipropileno se designa con las combinaciones de letras PPR, PP-H, PP-B, PPRC.
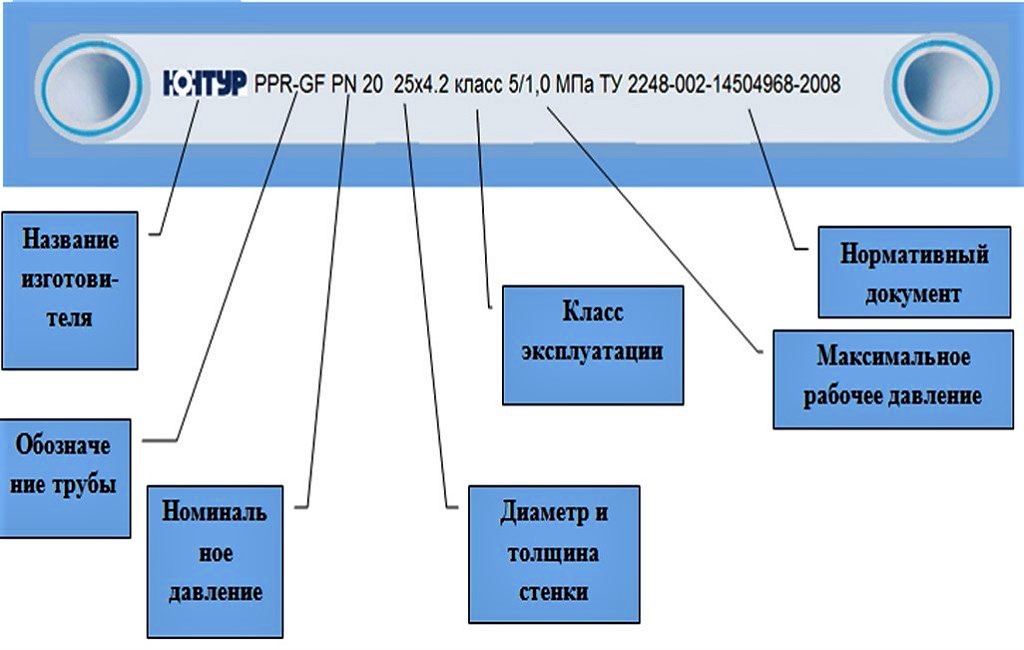
La clasificación según la presión nominal, máxima admisible para la instalación en condiciones específicas, ayuda a seleccionar productos para sistemas domésticos o industriales.
En base a esto, se distinguen 4 tipos de tuberías PPR:
- PN-10 (con una nominal de 1,0 MPa) – están diseñadas para el transporte de agua fría. A veces se utilizan para la instalación de suelo radiante, siempre que el fluido caloportador no supere los +45 °C.
- PN-16 (con nominal de 1,6 MPa) – se utilizan para el montaje de sistemas de suministro de agua caliente/fría. La temperatura máxima admisible es de +60 °C.
- PN-20 (con nominal de 2,0 MPa) – soportan temperaturas de hasta +80-90 °C en tuberías protegidas contra golpes de ariete.
- PN-25 (con nominal de 2,5 MPa) – son adecuadas no solo para suministro autónomo, sino también para suministro centralizado. La temperatura máxima recomendada es de +95 °C, pero soportan incluso más.
Es mejor pagar un poco más y adquirir tuberías fiables con un valor ligeramente superior, que ahorrar y elegir un material limitado por parámetros de temperatura.
En la fabricación de tuberías se aplica el principio: cuanto mayor sea la temperatura del fluido caloportador y la presión en el sistema, más gruesas serán las paredes.
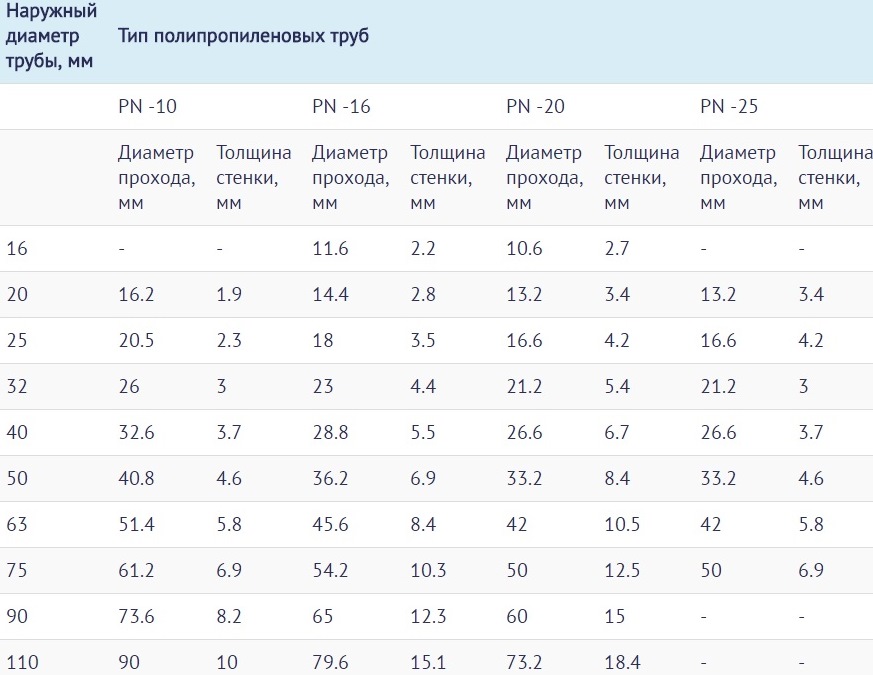
Estos son los conocimientos mínimos necesarios para la correcta aplicación de las tuberías PPR. Pasamos a una breve descripción del proceso.
Descripción tecnológica del proceso de soldadura
Existen dos tipos de soldadura de polipropileno: a tope y por manguito. El primero prácticamente no se utiliza para instalaciones domésticas, ya que tiene una tecnología compleja y se aplica exclusivamente para unir tuberías principales de gran diámetro.
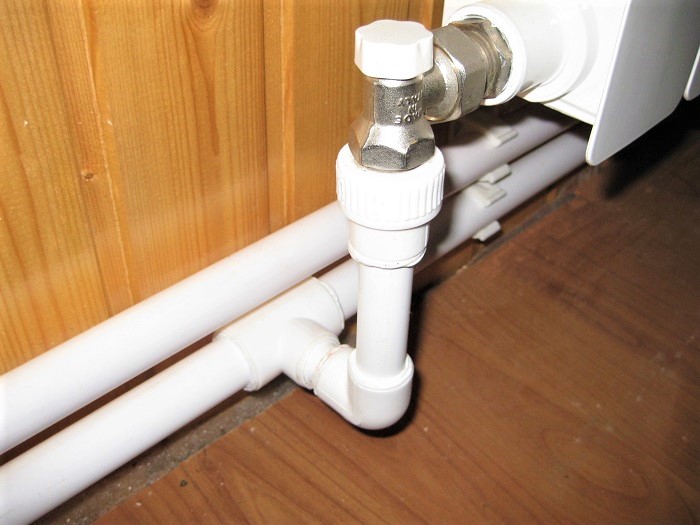
El principio de la soldadura consiste en que dos segmentos de tubería, de aproximadamente igual diámetro y espesor de pared, se calientan con una herramienta especial y se unen mediante el método de enchufe.
La característica principal: el manguito en estado frío debe tener un diámetro ligeramente menor.
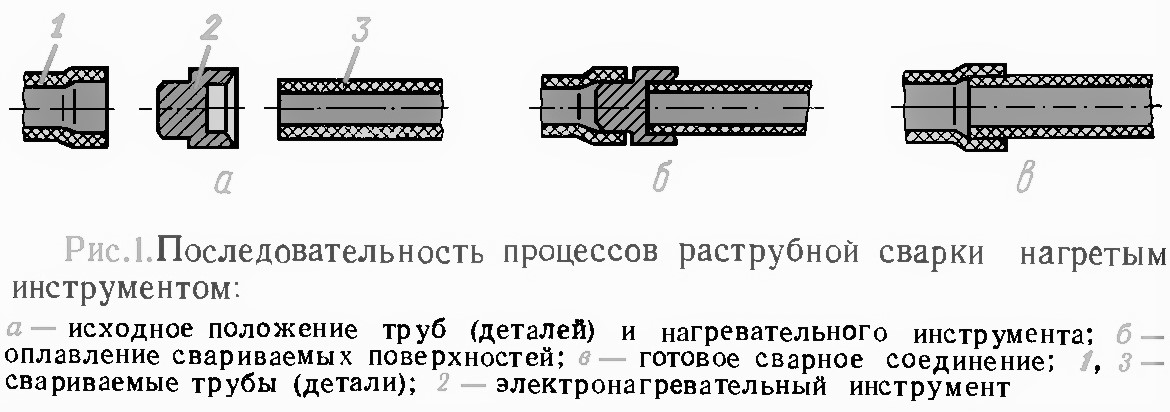
Al calentar se forma una zona de fusión del polímero. Es importante que esta cubra únicamente las superficies de trabajo que están en contacto entre sí.
Aquí es importante retirar rápidamente las piezas de la herramienta y unirlas entre sí, gracias a lo cual se produce la fusión de los dos segmentos en uno solo con la posterior polimerización. La fiabilidad de la unión depende del tiempo empleado en el proceso de calentamiento y de la temperatura correctamente seleccionada.
Parámetros de temperatura estándar
Tanto el sobrecalentamiento como un calentamiento insuficiente afectan negativamente el resultado de la soldadura. En el primer caso se producirá deformación de los elementos, rebaba del cordón, reducción del diámetro interno. Posteriormente, en las zonas de uniones irregulares podrían formarse incrustaciones y obstrucciones.
En el segundo caso, la unión será débil y, debido a la falta de estanqueidad, permanecerá el riesgo de fugas.
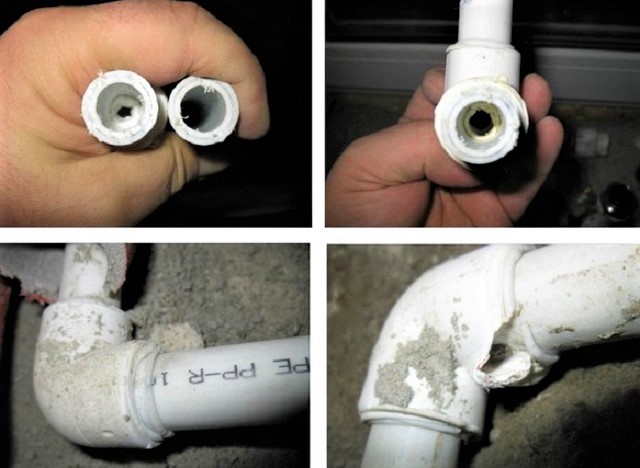
Precisamente debido al riesgo de rotura de la tubería, es necesario cumplir con la técnica de soldadura y tener en cuenta parámetros como:
- diámetro de las piezas a soldar;
- tiempo de calentamiento y enfriamiento;
- temperatura del equipo;
- temperatura del ambiente.
Se considera que el proceso de soldadura de tuberías de PP no es recomendable realizarlo a temperaturas inferiores a -10 °C, con un límite superior de +90 °C. La temperatura ambiente más favorable está entre 0 °C y +25 °C. Para facilitar la memorización, los valores necesarios de temperatura y tiempo se han resumido en una tabla.
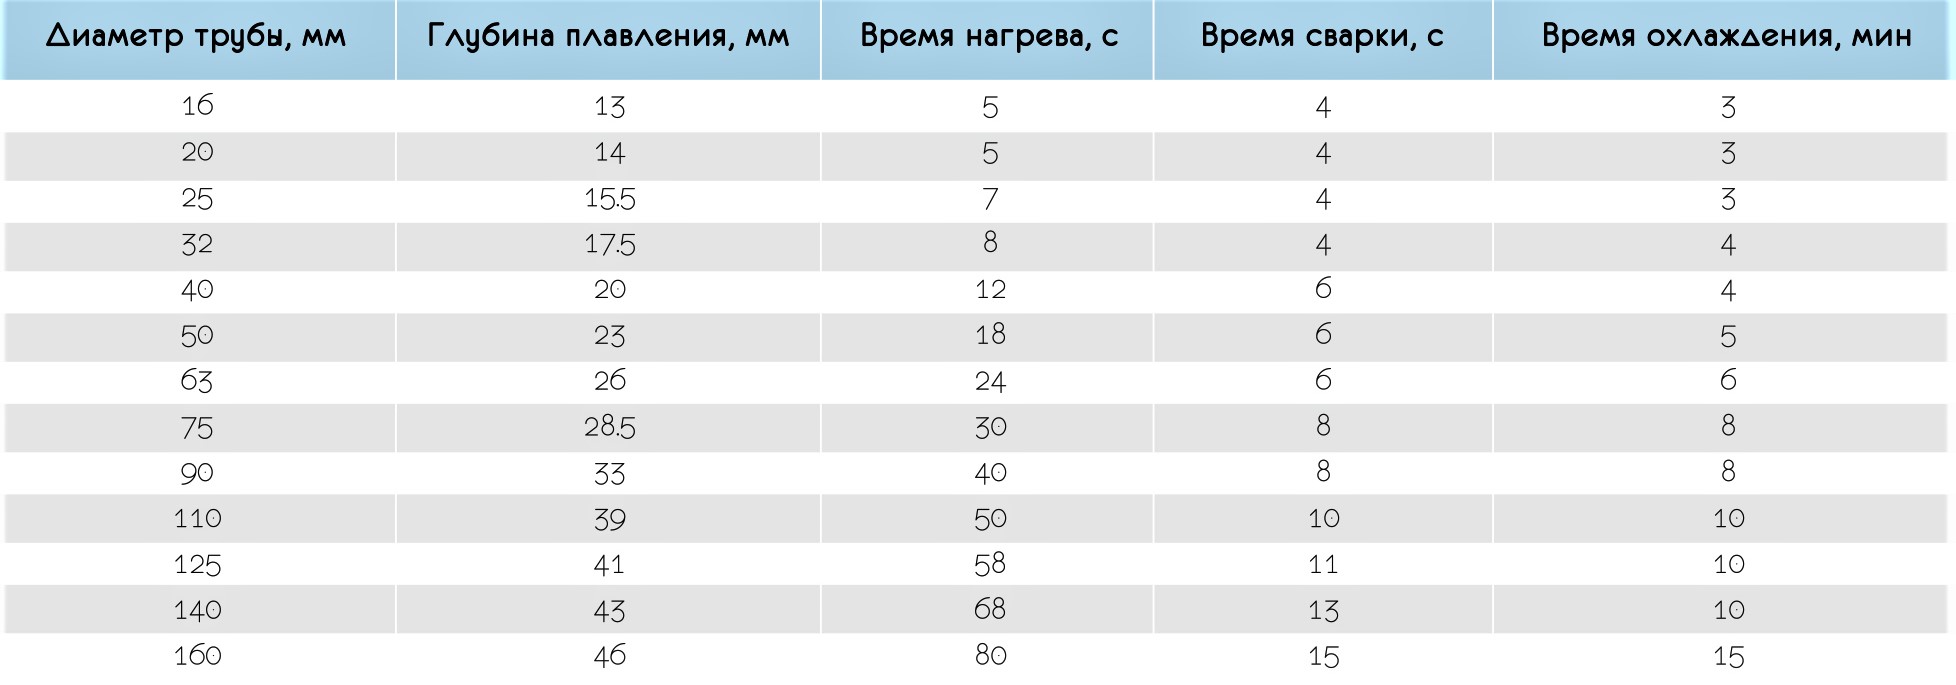
Si la temperatura del aire en el interior o en el exterior es inferior a +5 °C, el tiempo de calentamiento se incrementa aproximadamente en un 50%, es decir, al doble. El valor de la temperatura de calentamiento es el mismo en todos los casos: +260 °C. El rango permitido es de +255 a +280 °C.
Interesantemente, la selección del parámetro no depende del diámetro de la tubería – tanto para tuberías de 16 mm como para las de 50 mm se utilizan los mismos valores. Solo cambian los intervalos de tiempo. Por esta razón, la temperatura de soldadura de accesorios y tuberías de polipropileno generalmente no se indica en las tablas tecnológicas.
Instrucción detallada para el montaje
El proceso de soldadura ocurre rápidamente. Esto se puede comprobar analizando los datos de la tabla. Por ejemplo, para unir dos elementos de 20 mm de diámetro, a temperatura ambiente se necesitan 5 segundos para calentar, 4 segundos para la unión y luego 180 segundos para enfriar. Total: 3 minutos y 9 segundos.
Por ello, es importante practicar todos los movimientos para que no haya contratiempos durante la unión de los elementos ya calentados. Analicemos los detalles de cada etapa de instalación de tuberías de polipropileno por separado.
Etapa #1 – preparación de herramientas especiales
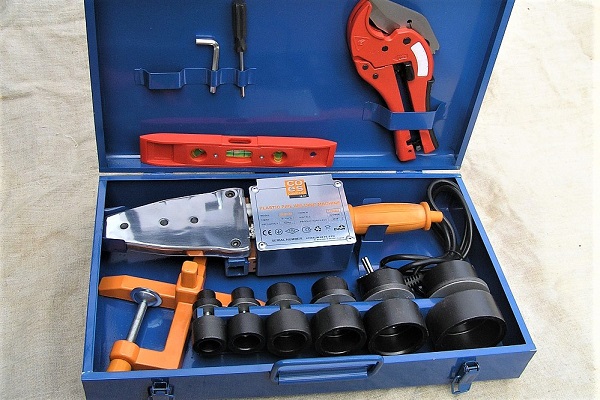
Para la soldadura en casa se necesitará equipo diseñado solo para soldar piezas de polipropileno: tuberías, codos, manguitos, tes, tapones.
Tiene sentido comprar herramientas nuevas si se planea ensamblar un sistema de suministro de agua «desde cero» con mantenimiento posterior. Para trabajos puntuales, se puede alquilar un soldador para tuberías de PP o pedirlo prestado a conocidos. Además de las herramientas especiales, se necesitarán un nivel, un marcador, una regla o una cinta métrica.
Etapa #2 – marcado y corte de tuberías
El corte de las tuberías se realiza previamente, antes de comenzar la primera soldadura. Recomendamos preparar todos los elementos y colocarlos según el esquema elaborado. Este es parte del proyecto de instalación del sistema de calefacción o del suministro de agua.
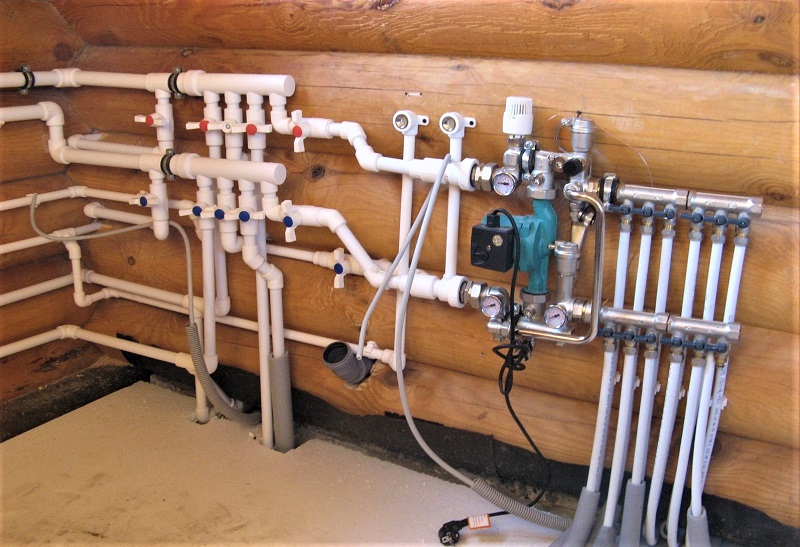
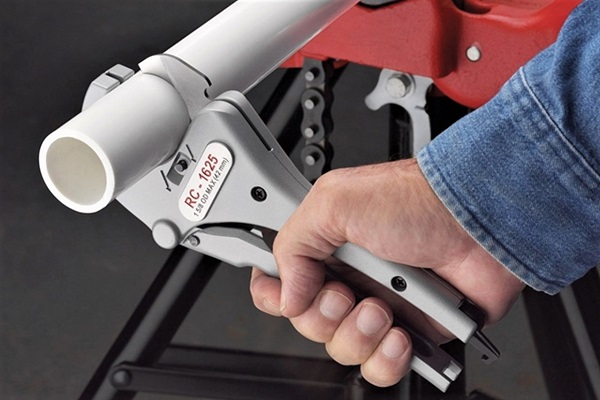
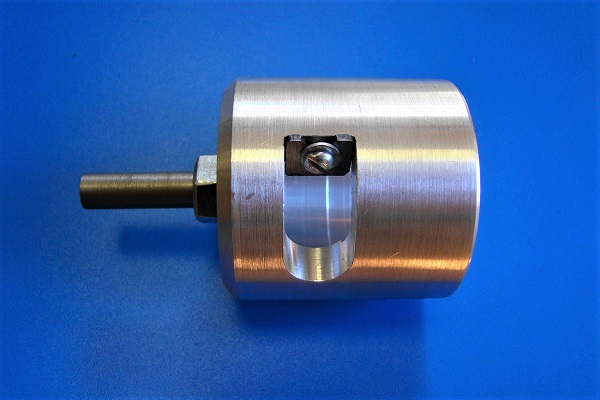
Medimos los tramos de tubería de la longitud necesaria y los cortamos con cuidado usando un cortatubos. Luego seleccionamos los accesorios adecuados según el diámetro – generalmente manguitos de conexión, tes y codos. Si los elementos son armados, retiramos la capa de aluminio.
Como resultado, los bordes de las piezas que se van a soldar deben estar perfectamente rectos, cortados perpendicularmente al eje de la tubería, limpios y desengrasados.
Etapa #3 – unión de elementos y calentamiento
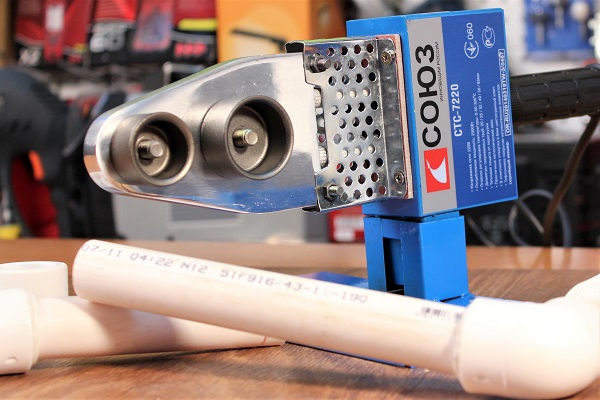
Instale el aparato, seleccione los manguitos y mandriles del diámetro adecuado. Enchúfelo a la red y caliéntelo, ya que usted ya sabe a qué temperatura óptima se deben soldar los tubos de polipropileno: +260 °C. Esa es la temperatura indicada en los manuales de instrucciones de los soldadores.
Tenga en cuenta que algunos fabricantes producen aparatos con una escala de hasta +320 °C. Esto no significa que deba calentar al máximo. Lea atentamente las instrucciones; allí se indican las condiciones bajo las cuales son admisibles los valores altos de calentamiento.
En los extremos de las piezas que se deben unir, haga marcas que indiquen la profundidad de calentamiento. Vuelva a comprobar que las superficies de trabajo estén secas y desengrasadas, ya que la humedad o una superficie resbaladiza pueden provocar la despresurización de la unión.
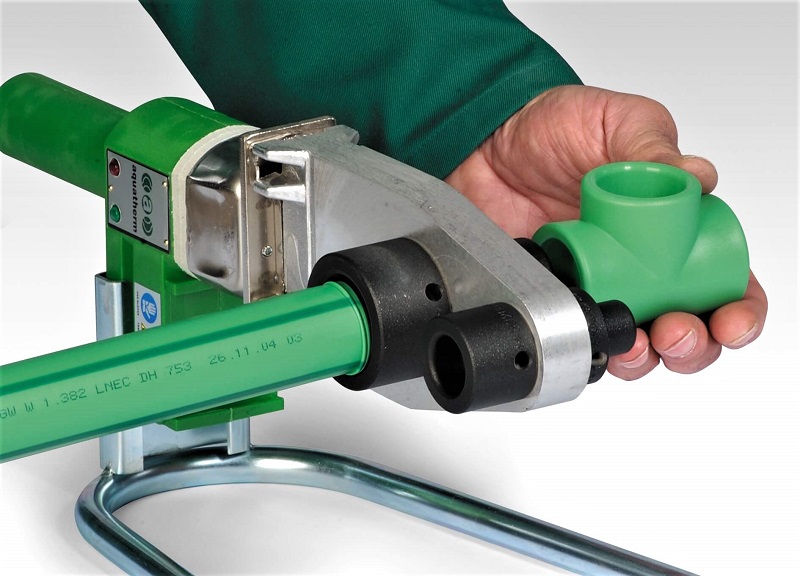
Desde el momento de la colocación de las piezas, comience a contar los segundos según los valores indicados en la tabla. Transcurrido el tiempo establecido, retire las piezas, inserte rápidamente el tubo en el racor hasta la misma marca. Intente colocar las piezas de forma coaxial; solo se dispone de un par de segundos para corregir la posición. ¡No se permiten desalineaciones ni giros de los elementos!
Mantenga el conjunto en la posición correcta hasta que ocurra la polimerización. Normalmente son 3 minutos o más; el tiempo de enfriamiento se verifica en la tabla. Las piezas enfriadas y correctamente soldadas forman una unión inseparable, hermética y resistente.
Soldamos sucesivamente los nodos clave para luego ensamblarlos y soldarlos entre sí en el lugar de instalación del circuito de calefacción, de la red de alcantarillado o del sistema de fontanería.
Conclusiones y video útil sobre el tema
Vídeo #1. Tecnología de soldadura de tubos PPR:
Vídeo #2. Análisis de errores comunes:
En el espacio de Internet se ha publicado una gran cantidad de tutoriales sobre soldadura de tubos de polipropileno. Algunos de ellos han sido filmados por aficionados no calificados, por lo que los consejos sobre la técnica de soldadura y la elección de la temperatura pueden ser falsos.
Las capacidades del aparato de soldadura son mejor conocidas por el fabricante que por nadie; por lo tanto, antes de comenzar a soldar, estudie detenidamente las instrucciones; esto lo protegerá de defectos técnicos y consejos no profesionales.
Cuéntenos sobre su propia experiencia en el montaje de tuberías de polipropileno y en la realización de uniones mediante soldadura. Comparta los detalles técnicos que puedan ser útiles para los visitantes del sitio. Deje, por favor, comentarios en el bloque que se encuentra a continuación, haga preguntas, publique fotos sobre el tema del artículo.
 Soplete de gas para soldar tuberías de cobre: tipos principales de sopletes + consejos para posibles compradores
 Máquina de soldar para tuberías de polietileno: cuál comprar y cómo usarla correctamente
 Cómo se realiza la soldadura a tope de tuberías de polietileno: instrucciones para realizar los trabajos
 Soldadura eléctrica para principiantes: detalles de los trabajos de soldadura y análisis de los errores principales
 Cómo soldar juntas verticales y horizontales con soldadura eléctrica: instrucciones paso a paso
 Costo de conexión de gas a una casa particular: precio de organización del suministro de gas
 Las mejores lavadoras con secadora: ranking de modelos y consejos para compradores
 Qué es la temperatura de color de la luz y matices de selección de temperatura de lámparas según sus necesidades
 Reemplazo del calentador de gas en un apartamento: documentación del reemplazo + normas y requisitos básicos