Soldadura de tuberías de polipropileno: reglas para realizar los trabajos y análisis de posibles errores

La posibilidad de montar tuberías por uno mismo es una indudable ventaja de los productos de polipropileno. Utilizando un material cómodo y ligero, se puede construir personalmente el alcantarillado, reparar y modernizar la tubería de agua.
Lo principal es comprender la especificidad de la unión de los elementos ensamblados entre sí. Como reconocerá, esta es una parte importante del trabajo, responsable de la estanqueidad de la tubería y su funcionamiento sin problemas.
Le ofrecemos información detallada sobre cómo se realiza la soldadura de tuberías de polipropileno, qué equipo se utiliza en el trabajo, y también enumeramos los errores más comunes de los soldadores principiantes.
La información que le ofrecemos le ayudará a construir comunicaciones que funcionen sin problemas. Para una mejor comprensión visual, el artículo se complementa con aplicaciones gráficas y una guía en video.
Contenido del artículo:
Especificidad de la soldadura de tuberías de polipropileno
El proceso de soldadura se realiza gracias a las pronunciadas propiedades termoplásticas del material. El polipropileno se ablanda al calentarse, adquiriendo un estado similar a la plastilina.
Descripción general de la tecnología
El retorno del material a condiciones normales de temperatura contribuye al endurecimiento de su estructura hasta un estado normal. Estas propiedades se convirtieron en la base de la tecnología de soldadura, que en términos técnicos se denomina soldadura por polifusión.
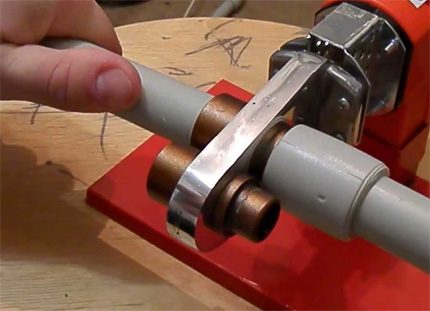
En la práctica se aplican dos métodos de unión de las piezas a soldar:
- Por manguito.
- Directa.
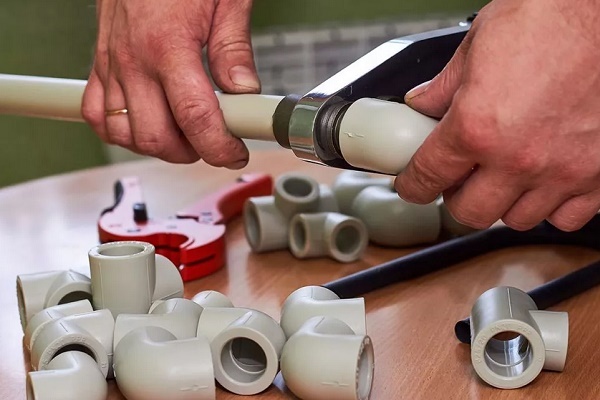
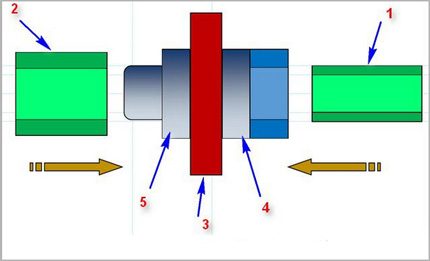
Método de acoplamiento. La técnica de soldadura muestra cómo se pueden soldar tubos de polipropileno utilizando una pieza de conexión: un acoplamiento o un tubo de mayor diámetro exterior. Generalmente, de esta manera se realiza la soldadura de tubos de plástico cuyo diámetro no excede los 63 mm.
El principio de soldadura de dos piezas en este caso se basa en fundir parte del tubo en la circunferencia exterior y parte del acoplamiento en la zona interior. Luego, ambas piezas se unen firmemente.
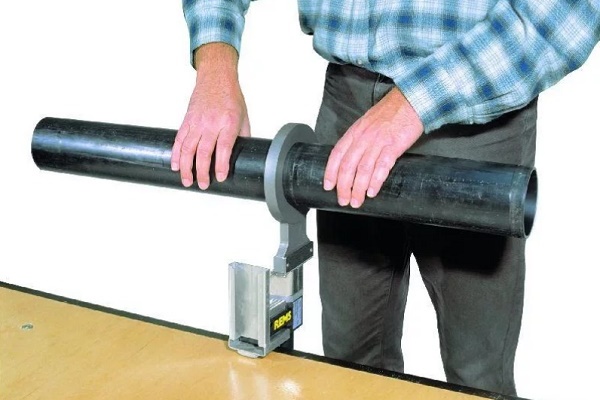
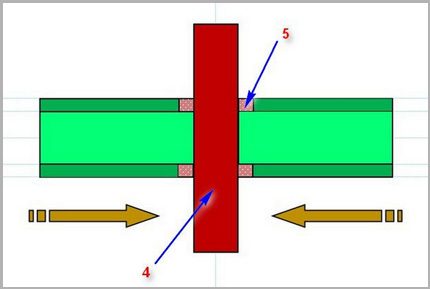
Método directo. El método se basa en el mismo principio de fundir pequeñas secciones de tubos de plástico y luego unirlas. Pero en esta variante, los elementos de unión son dos tubos del mismo diámetro, y se unen por sus superficies extremas.
Este método de soldadura de polipropileno, aparentemente sencillo, requiere una alta precisión en el mecanizado de las zonas de unión y una alineación exacta de las dos piezas a lo largo de sus ejes durante el proceso de unión.
Además de las tecnologías 'calientes' mencionadas, también se practica la técnica de unión 'en frío'. Aquí, se utiliza un disolvente especial como componente activo de soldadura, capaz de ablandar la estructura del polipropileno. Sin embargo, este método no goza de un alto nivel de popularidad.
Máquinas de soldadura para tuberías
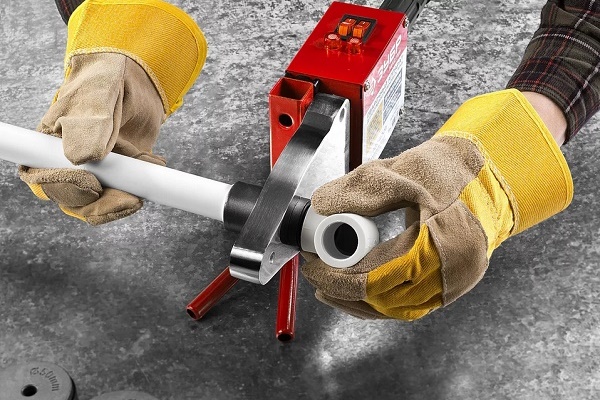
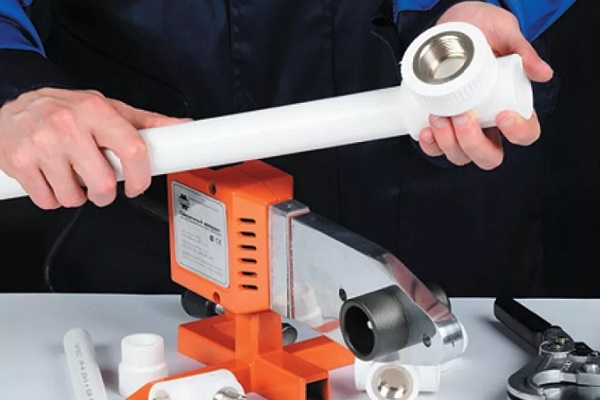
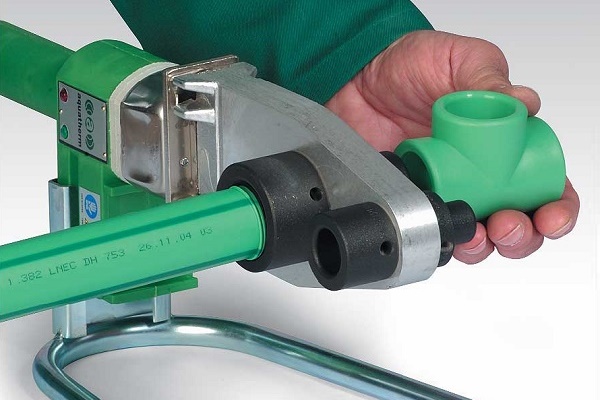
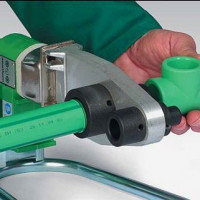
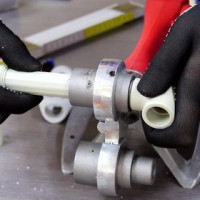
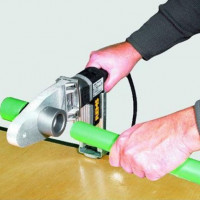
Tanto el método de acoplamiento como el método directo requieren soldar los tubos de plástico con máquinas de soldar especiales. Estructuralmente, la técnica de soldadura se asemeja a una plancha eléctrica.
La base de los dispositivos es un elemento calefactor metálico masivo, en cuya superficie se colocan accesorios desmontables: piezas metálicas de diferentes diámetros. A este soldador se le llama plancha para soldar.
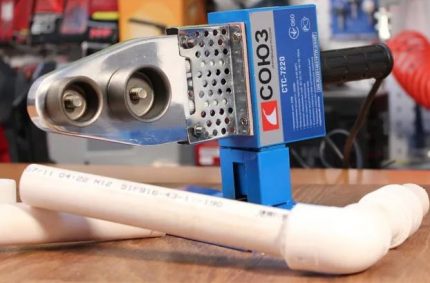
Para la ejecución de la soldadura a tope, las estructuras de los aparatos de soldar se caracterizan por una mayor complejidad. Generalmente, este tipo de equipo incluye no solo un elemento calefactor, sino también un sistema de centrado de las piezas a soldar.
Por lo general, el equipo de soldadura directa, así como la propia tecnología, rara vez se utilizan en el ámbito doméstico. La prioridad de uso – es la industria.
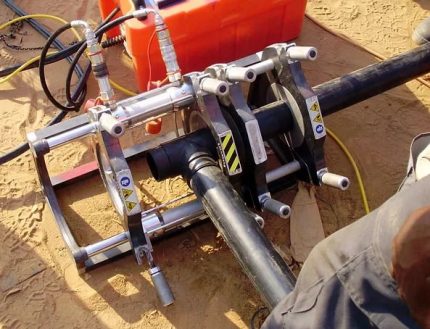
Además de los soldadores, el técnico también necesitará:
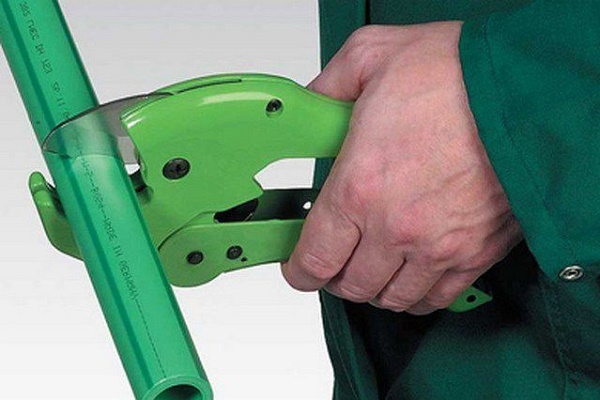
- tijeras – cortatubos para tubos de polipropileno;
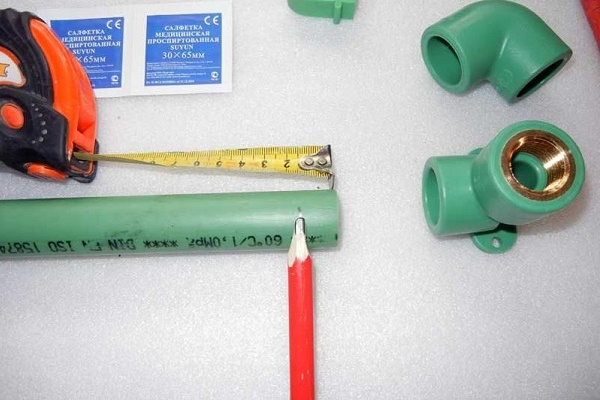
- cinta métrica de construcción;
- escuadra de metalistería;
- rebajadora para tubos con refuerzo;
- marcador o lápiz;
- desengrasante de superficies.
Dado que los trabajos se realizan en equipos de alta temperatura, es obligatorio usar guantes de trabajo gruesos.
Procedimiento de soldadura de polipropileno
¡Importante advertencia! Los trabajos de soldadura de materiales poliméricos deben realizarse en condiciones de buena ventilación del local. Durante el calentamiento y fusión de los polímeros se liberan sustancias tóxicas que, en una concentración determinada, afectan gravemente la salud humana.
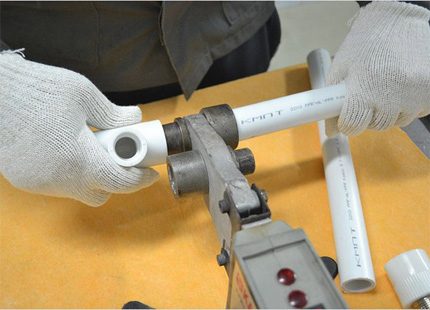
En primer lugar, es necesario prepararse para el trabajo:
- En la placa del calentador, instalar los mandriles del diámetro necesario.
- Ajuste el regulador de temperatura de soldadura a 260 °C.
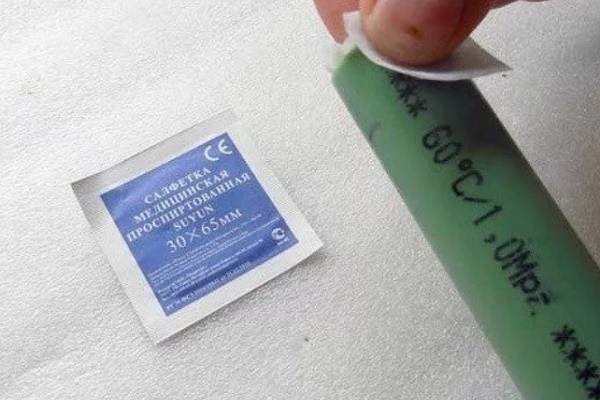
- Preparar las piezas a acoplar – marcar, biselar, desengrasar.
- Encender la estación de soldadura.
- Esperar a que se alcance la temperatura de trabajo – se encienda el indicador verde.
Acoplar simultáneamente las piezas (tubo – manguito) en los mandriles de la estación de soldadura. De esta manera, el tubo de polipropileno se inserta en la parte interior de un mandril, y el manguito (o el enchufe de la pieza de conexión) en la superficie exterior del otro mandril.
Normalmente, los extremos del tubo se insertan hasta el borde de la línea previamente marcada, y el manguito se empuja hasta el tope. Al mantener las piezas de polipropileno en los mandriles calientes, hay que recordar un detalle importante de la tecnología: el tiempo de espera.
Si el tiempo de espera es insuficiente, existe el riesgo de obtener un bajo grado de difusión del material, lo que afectará la calidad de la soldadura. Si, por el contrario, se mantienen las piezas demasiado tiempo, existe un alto riesgo de deformación de la estructura del producto. Esto conlleva un deterioro de la calidad de la soldadura.
Se recomienda utilizar una tabla donde se indique el valor óptimo de tiempo para tuberías con diferentes parámetros técnicos.
Tabla de tiempos de soldadura para tuberías de polipropileno
| Diámetro nominal de la tubería, mm | Tiempo de calentamiento para una difusión óptima, seg | Tiempo para soldar las piezas, seg | Tiempo de enfriamiento de las piezas, min |
| 20 | 5-8 | 8 | 2 |
| 25 | 7-11 | 10 | 3 |
| 32 | 8-12 | 12 | 4 |
| 40 | 12-18 | 20 | 5 |
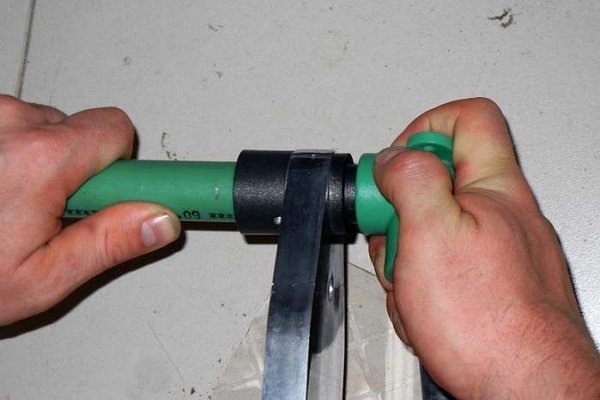
Después de mantener las piezas en los mandriles durante el período de tiempo óptimo, se retiran y se unen rápidamente las partes calentadas. El procedimiento de unión debe realizarse de manera clara y rápida (según el tiempo de la tabla), manteniendo la alineación de las piezas a soldar.
Se permite realizar un ajuste menor en los ejes (durante 1-2 segundos), pero no está permitido girar las piezas una respecto a la otra.
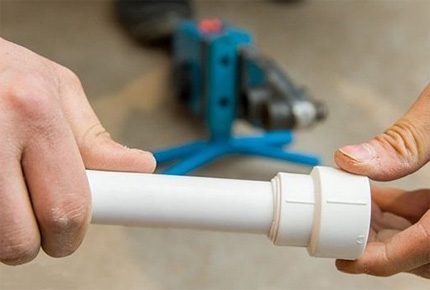
El tiempo de soldadura indicado para cualquier tubería de polipropileno puede ajustarse según las condiciones de trabajo y las propiedades del material.
Por ejemplo, si la instalación se realiza a temperaturas ambiente bajo cero, naturalmente los valores indicados aumentan hasta un 50% del valor nominal. Para cada condición no estándar, el tiempo de calentamiento se selecciona mediante soldadura de prueba.
Conexión de tuberías por soldadura con refuerzo
Analicemos cómo soldar correctamente tuberías de polipropileno armadas. Aquí es obligatorio retirar el material protector. La presencia de una capa armada (lámina de aluminio) en la estructura de la tubería requiere un calentamiento adicional. Pero eso no es lo principal.
Generalmente, estos productos tienen un diámetro mayor y no se ajustan a las boquillas estándar del soldador. Es necesario limpiarlos antes del proceso de soldadura. La excepción son las tuberías armadas con fibra de vidrio, que se sueldan de manera estándar.
Considerando la diversidad de tecnologías de armado de tuberías de polipropileno, se aplican diferentes métodos de tratamiento antes de la soldadura. Tradicionalmente, para la limpieza se utiliza un raspador.
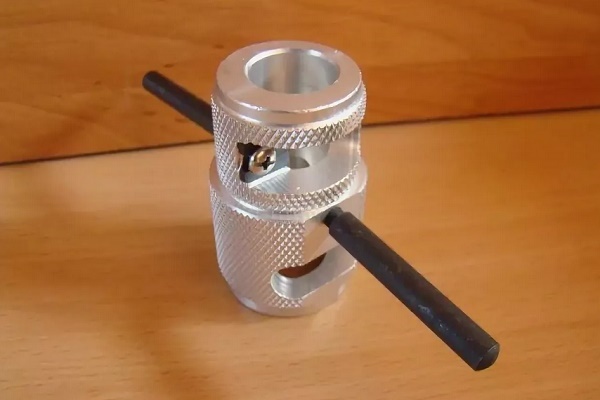
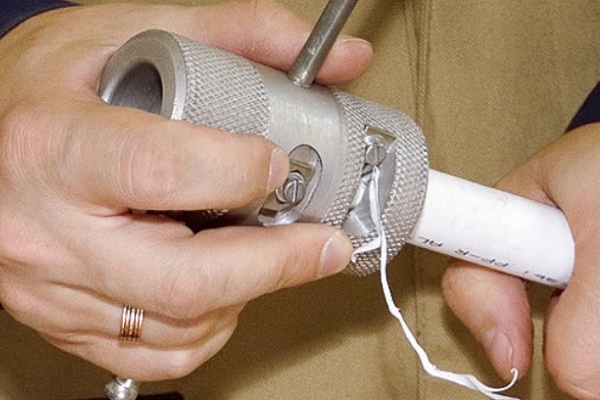
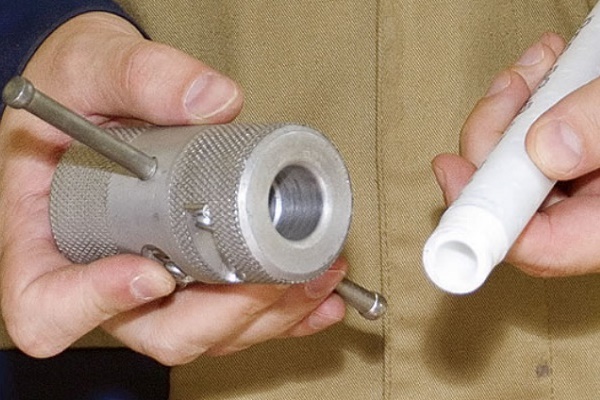
Ese nombre lo tiene un dispositivo especial en forma de un manguito metálico con cuchillas. El Shveyer se coloca en el extremo del tubo que se va a soldar y, mediante movimientos de rotación alrededor del eje del tubo, se elimina la capa armada hasta llegar al plástico limpio.
Si la capa armada está situada en la parte media de la pared del tubo de plástico, aquí es más razonable utilizar otra herramienta: el refrentador de tubos de plástico.
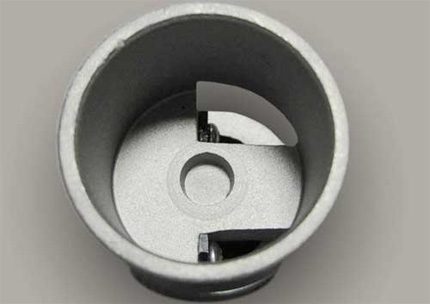
El dispositivo se diferencia poco del Shveyer, excepto por la disposición y construcción de los elementos de corte. Después del tratamiento con el refrentador, el extremo del tubo se alinea frontalmente, además se corta una parte de la capa armada a una profundidad de 2 mm en toda la circunferencia. Este tratamiento permite realizar la soldadura sin defectos.
Influencia de los errores en la calidad de la soldadura
Las acciones pausadas y cuidadosamente pensadas son una garantía contra errores que podrían arruinar todo el trabajo. Se deben tener en cuenta todos los detalles de la técnica de soldadura y no desviarse de ellos ni un paso.
Errores comunes que dan lugar a uniones defectuosas en la red de tuberías de agua de polipropileno que se está instalando:
- No se ha realizado la limpieza de la superficie del tubo de la película grasa.
- El ángulo de corte de las piezas a unir difiere del valor de 90º.
- El extremo del tubo no encaja bien dentro del accesorio.
- Calentamiento insuficiente o excesivo de las piezas a soldar.
- Eliminación incompleta de la capa armada del tubo.
- Ajuste de la posición de las piezas después del fraguado del polímero.
A veces, en materiales de alta calidad, un calentamiento excesivo no produce defectos externos visibles. Sin embargo, se observa una deformación interna cuando el polipropileno fundido cierra el paso interior del tubo. Posteriormente, esa unión pierde su funcionalidad: se obstruye rápidamente y bloquea el flujo de agua.
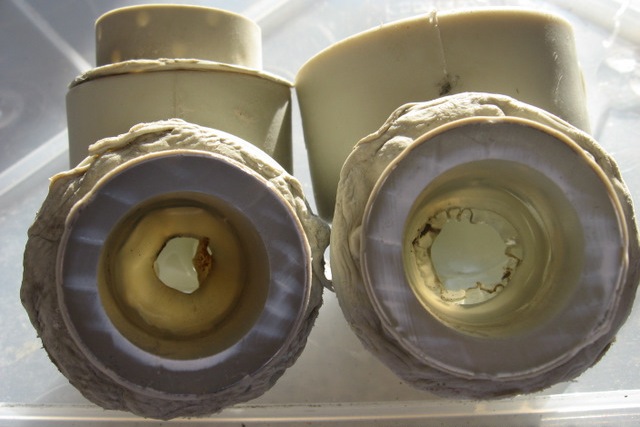
Si el ángulo de corte de los extremos difiere de 90º, en el momento de unir las piezas, los extremos de los tubos se colocan en un plano inclinado. Se produce una desalineación de las piezas que se hace evidente cuando ya se ha instalado una línea de varios metros de longitud.
No es raro que por esta razón haya que rehacer toda la unión de nuevo, especialmente cuando los tubos se colocan en rozas.
Un desengrasado de mala calidad de las superficies a unir favorece la formación de 'islas de rechazo'. En esos puntos, la soldadura por polifusión no se produce en absoluto o se produce parcialmente.
Durante algún tiempo, las tuberías con este defecto funcionan, pero en cualquier momento puede producirse una rotura. También son frecuentes los errores relacionados con un ajuste flojo de la tubería dentro del accesorio.
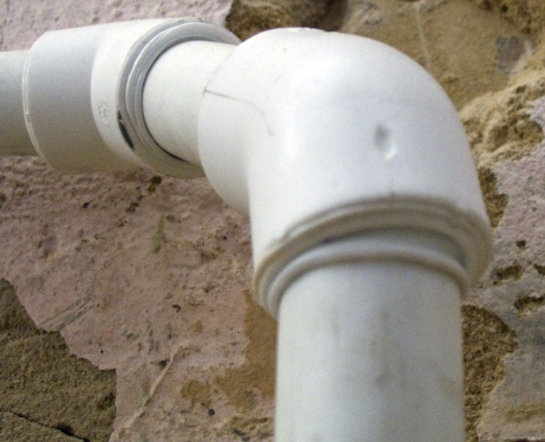
Resultados similares muestran las uniones realizadas con una limpieza incompleta de la capa de refuerzo. Por lo general, la tubería reforzada se instala en líneas de alta presión. La lámina de aluminio residual crea una zona de no contacto en el área de soldadura. En ese punto suelen producirse fugas.
Un error grave es intentar corregir los elementos a soldar girándolos alrededor del eje entre sí. Estas acciones reducen drásticamente el efecto de la soldadura por polifusión.
Sin embargo, en algunos puntos se forma la unión y se obtiene el llamado 'punto de agarre'. Con un esfuerzo de tracción pequeño, el 'punto de agarre' mantiene la unión. Pero en cuanto se somete la unión a presión, la soldadura se deshace de inmediato.
Información adicional sobre la soldadura de tubos de polipropileno se encuentra en este artículo.
Conclusiones y video útil sobre el tema
Siempre hay algo que aprender de los profesionales. Cómo trabajar con polipropileno se puede ver en el siguiente video:
Montar tuberías de polímeros mediante soldadura en caliente es un método práctico y popular. Se aplica con éxito en la instalación de comunicaciones, incluso a nivel doméstico.
Este método de soldadura puede ser utilizado por personas sin experiencia previa. Lo principal es comprender correctamente la tecnología y asegurar su ejecución precisa. Y el equipo tecnológico se puede comprar o alquilar.
¿Tiene experiencia en soldadura de tuberías de polipropileno? Por favor, comparta la información con nuestros lectores. Puede dejar comentarios y hacer preguntas sobre el tema en el formulario que se encuentra a continuación.
 Soldadura de tubos de cobre: análisis paso a paso de los trabajos y ejemplos prácticos
 Reemplazo de tuberías en el baño de la A a la Z: diseño, elección del material de construcción, trabajos de montaje + análisis de errores
 Instalación de tuberías de polipropileno por usted mismo: tecnología de trabajo con tuberías de PP
 Tecnología de soldadura de tuberías de polipropileno por uno mismo: reseña de métodos y detalles
 Máquina de soldar para tuberías de polipropileno: clasificación, ranking de las mejores + consejos para la elección
 Métodos sanitarios de unión de tuberías: resumen de todas las opciones posibles de ejecución
 Costo de conexión de gas a una casa particular: precio de organización del suministro de gas
 Las mejores lavadoras con secadora: ranking de modelos y consejos para compradores
 Qué es la temperatura de color de la luz y matices de selección de temperatura de lámparas según sus necesidades
 Reemplazo del calentador de gas en un apartamento: documentación del reemplazo + normas y requisitos básicos