Cómo doblar un tubo perfilado con sus propias manos sin herramientas especiales

Los tubos perfilados son indispensables en el proceso de montaje de marcos para estructuras de construcción. Los invernaderos, diversos tipos de semilleros, pérgolas y otros objetos se construyen con ellos de manera bastante rápida y con calidad. Sin embargo, no todo es tan sencillo.
Para doblar un tubo de este tipo es necesario utilizar costosos equipos especiales, lo que no siempre es aceptable para un artesano casero. Hablemos sobre cómo doblar un tubo perfilado en casa.
Contenido del artículo:
Tubo perfilado – ¿qué es?
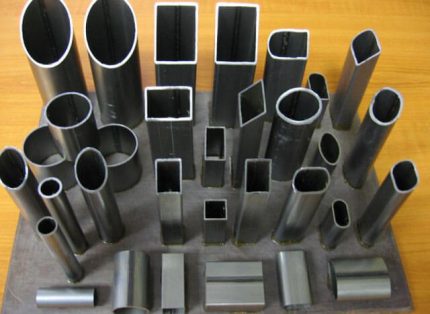
Se considera tubo perfilado aquel que tiene una sección diferente a la redonda. Puede ser rectangular, ovalada, hexagonal o cuadrada. El tubo tiene una resistencia mejorada, ya que sus bordes actúan como nervaduras de rigidez.
Los productos perfilados soportan cargas de flexión significativas, lo que los convierte en una buena opción para la construcción de estructuras metálicas de edificios de diversos usos.
La materia prima para la fabricación de tubos perfilados suele ser acero de alta o baja aleación. Dependiendo del método de fabricación, se distinguen tubos electrosoldados, laminados en frío y en caliente, y sin costura.
Los productos se diferencian por el espesor de la pared y la altura del perfil. Estos tubos se pueden utilizar para fabricar diversas piezas en forma de marcos, escaleras y barandillas. El tubo perfilado se utiliza con mayor frecuencia en la construcción para estructuras arqueadas y como reemplazo de la viga de hierro en la construcción de marcos.
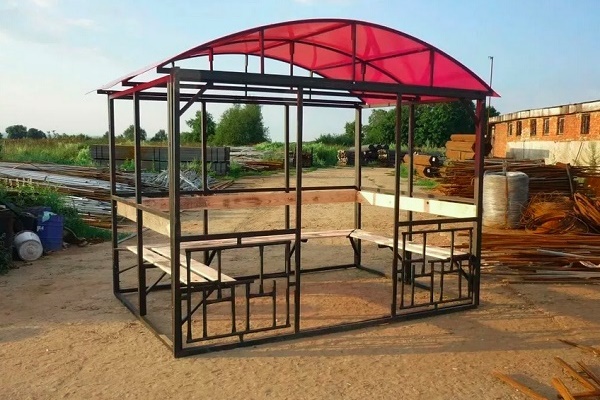
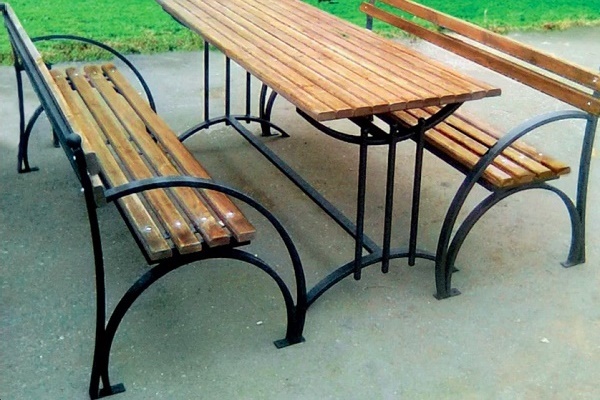
Las habilidades en el doblado de tubos perfilados serán útiles para los artesanos caseros que deseen acondicionar por sí mismos un terreno suburbano:
Posibles complicaciones durante el trabajo
En sí, el doblado de dicho tubo consiste en un proceso de dar al elemento una configuración curvada y suave. Esto solo se puede hacer bajo presión, ya que la pieza tiene una alta resistencia. Para reducir la fuerza de presión necesaria para el doblado, se puede utilizar el calentamiento del fragmento a doblar.
A pesar de la aparente simplicidad de la operación, como resultado del doblado no siempre se obtienen elementos de la configuración deseada. Con bastante frecuencia surgen problemas. Entre las complicaciones más comunes se mencionan tres.
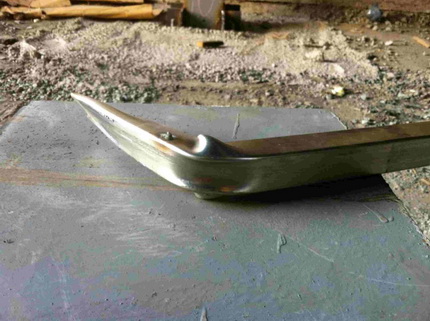
La primera consiste en que el lado interno del perfil se pliega en pliegues peculiares que se asemejan a una corrugación. En la opción correcta, se contrae uniformemente.
La segunda dificultad es la rotura de la pared exterior del tubo perfilado. Durante el doblado, se estira. A veces, el metal no soporta la fuerza y se agrieta. El tercer problema es que el tubo, al cambiar su forma, puede perder la coaxialidad de los elementos.
Esto significa que sus fragmentos en estado doblado quedarán en diferentes planos. Y esto es inaceptable. La práctica muestra que todas las complicaciones ocurren debido a una elección incorrecta del método de doblado.
Para elegirlo correctamente, se deben tener en cuenta las capacidades plásticas del tubo perfilado. Están determinadas por el tamaño y la forma de la sección, así como por el espesor de las paredes del producto. Basándose en estos valores, se puede calcular el radio de curvatura mínimo posible. Se recomienda encarecidamente no intentar realizar una curvatura de radio menor.
Para determinar el radio mínimo, necesitamos la altura de la sección. Se calcula de la siguiente manera. Se mide la altura del perfil, de ella se resta el doble del espesor de la pared del producto.
El número obtenido será la altura buscada, la designaremos como h. Para tubos con sección en forma de rectángulo y cuadrado aplica la siguiente regla. Si la altura del perfil es superior a 20 mm, la pieza soporta un doblado en un tramo cuya longitud mínima es h × 3,5.
Las piezas con un perfil inferior a 20 mm se pueden doblar en un tramo de longitud desde h × 2,5 en adelante. Esta regla es válida para todos los tubos. Sin embargo, el espesor de la pared de la pieza también afecta las limitaciones en el doblado.
Cuanto más fina sea, mayor será la probabilidad de que se produzca una rotura o abolladura de la pieza. Los especialistas recomiendan encarecidamente no intentar doblar piezas anchas cuyo grosor de pared sea inferior a 2 mm. En este caso, lo óptimo es utilizar un equipo de soldadura.
Otro aspecto que debe conocer. Las tuberías de aleaciones de baja aleación y acero al carbono son muy elásticas y después de doblarse pueden como «resortear», tratando de recuperar su forma anterior.
Esto implica trabajo adicional con la pieza, ya que habrá que ajustarla nuevamente según una plantilla fabricada previamente. Por lo tanto, se recomienda averiguar el valor del momento plástico de resistencia de esta tubería de perfil y realizar el doblado teniendo en cuenta este indicador. Cuanto menor sea, menos «resorteará» la pieza.
Características de diferentes métodos de doblado de perfil
Existen dos métodos principales de doblado de tubería de perfil: en frío y en caliente. El primero supone que el proceso de doblado se realiza sin aplicación previa de temperatura a la pieza.
Mientras que el segundo se realiza solo con la tubería precalentada. Hay que reconocer que el calentamiento de la pieza aumenta significativamente su plasticidad y facilita el proceso de doblado.
No existen normas que regulen estrictamente el uso de los métodos de doblado en frío y en caliente para productos de perfil. Solo existen para tuberías de sección circular. Según estas normas, el doblado en caliente se utiliza para piezas con un diámetro de 100 mm o más. Para tuberías rectangulares y cuadradas, se aplican reglas algo diferentes.
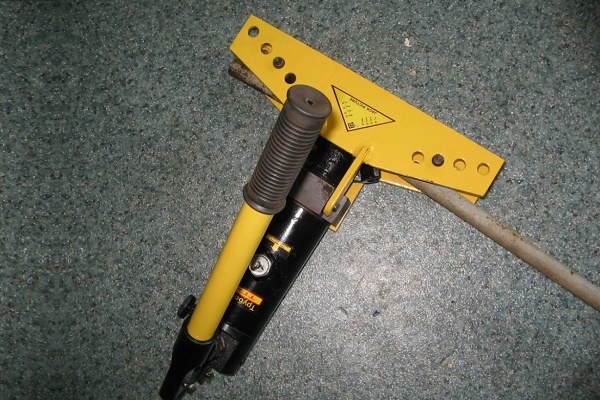
Si se trata de un trabajo puntual de doblado de tubería, se puede comprar, pero es mejor alquilar una dobladora hidráulica de tubos con accionamiento manual:
Los fontaneros recomiendan doblar solo en frío todas las tuberías con una altura de perfil inferior a 10 mm. Las piezas con una altura de perfil de 40 mm o más se doblan en caliente.
Cómo doblar piezas, con una altura de perfil de 10 a 40 mm, queda a criterio del ejecutor. Para no equivocarse, se puede realizar un doblado de prueba. En general, si se dispone de un doblatubos, con él se puede doblar el tubo sin necesidad de calentamiento.
Si no se dispone de una herramienta especial, conviene realizar un doblado de prueba del tubo perfilado. Para ello, se sujeta firmemente un extremo de la pieza en un tornillo de banco. En el otro extremo se coloca un tubo de diámetro mayor que el de la pieza a doblar.
El «brazo» resultante debe tirarse con fuerza, doblando la pieza. Si la pieza se dobla, se puede utilizar el método de doblado en frío. Si no, se aplica el doblado con calentamiento previo.
Detalles del doblado en caliente
El doblado de un fragmento de tubo perfilado se realiza después de calentarlo. Es recomendable realizar la operación de una sola vez, ya que no es deseable calentar el metal repetidamente. Una pieza enfriada hasta un color rojo cereza claro puede romperse.
Por lo tanto, este método es ideal para realizar un solo doblez en ángulo. Para doblar un perfil en un arco redondeado, debe usarse con cuidado, ya que en este caso el calentamiento repetido es inevitable.
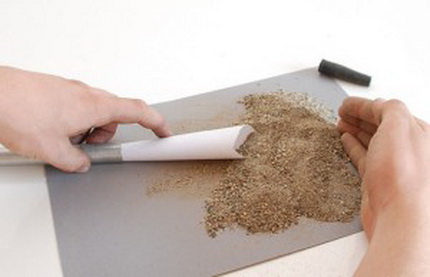
Para doblar correctamente un tubo perfilado en caliente, se debe usar un relleno. Así se podrá evitar un posible aplastamiento de la pieza. Como relleno se suele tomar arena.
La opción óptima es la arena de construcción de grano medio. Si no se tiene, servirá el material de un arenero infantil. Primero hay que limpiarlo de impurezas innecesarias.
Para ello, la arena se tamiza a través de un tamiz con mallas de 2-2,5 mm. Así se podrán eliminar las piedras grandes y la basura. Si durante el doblado tal inclusión se encuentra directamente contra la pared del tubo, formará un relieve que no es necesario en absoluto.
Los granos de arena demasiado finos tampoco son necesarios. Durante el calentamiento pueden sinterizarse, lo cual no es deseable. Por lo tanto, la arena se deberá tamizar de nuevo, esta vez a través de un tamiz fino. El tamaño de sus mallas debe ser de aproximadamente 0,7 mm. Calcinamos la arena tamizada.
El relleno está listo. Ahora se puede trabajar en la pieza. Primero hay que recocer el tubo en la zona donde se realizará el doblado. Luego se puede proceder a fabricar los tapones.
Se necesitarán dos piezas del mismo tamaño que cerrarán ambos extremos del tubo perfilado para que no se derrame la arena que contiene. Los tapones se fabrican solo de madera, no se puede usar otro material.
Determinemos las dimensiones y la forma de las piezas. Deben ser pirámides, cada una de longitud diez veces mayor que el ancho de la base. Las dimensiones de la base en sí deben ser casi el doble del tamaño del orificio que se cerrará con este tapón. Las piezas preparadas deben probarse en el tubo.
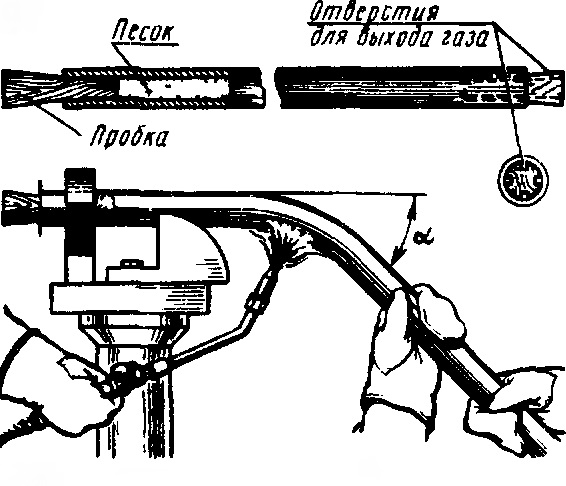
Si todo está normal, en cada lado de uno de los tapones se realiza una ranura longitudinal. A través de estas ranuras saldrá de la pieza el gas acumulado durante el calentamiento. Se puede proceder al llenado del tubo.
Para ello, se toma un tapón sin ranuras y se coloca en su lugar. Se inserta un embudo común en el extremo opuesto de la pieza. Si el tubo es largo, se coloca en ángulo con respecto al suelo; si es corto, perpendicularmente.
A través del embudo se vierte arena en pequeñas porciones. Después de cada porción, se toma una maza de goma o madera y se golpea bien la pieza desde abajo, ayudando a que la arena se distribuya de la manera más uniforme posible y se compacte. Cuando al golpear a lo largo de todo el tubo se escuche un sonido sordo, se debe detener el trabajo. Esto significa que la pieza está completamente llena de arena.
La pieza llena de arena se cierra con el segundo tapón. Ahora se debe marcar con tiza los límites de la sección que deberá someterse al calentamiento. Su longitud debe ser igual al menos a seis diámetros de la pieza.
La pieza se sujeta firmemente en una abrazadera o en un tornillo de banco. Si el tubo es soldado, se debe fijar de modo que la soldadura quede en la parte exterior del doblez. Si queda en el interior, la pieza puede reventar.
Ahora se debe calentar el fragmento de tubería hasta un color rojo cereza. Esto se puede hacer con un soplete de soldadura o con un quemador de gas para soldar. Un punto importante. Toda la sección debe calentarse de manera uniforme.
No se debe permitir el sobrecalentamiento de fragmentos individuales. Si esto ocurre, se deben enfriar esas zonas. El indicador de que el tubo está suficientemente caliente será la cascarilla que se desprende de él.
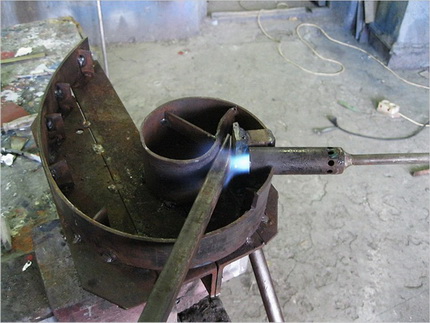
Una vez que la pieza esté al rojo vivo, se coloca en su extremo un fragmento de tubo de mayor sección. De modo que el borde de la pieza no llegue un poco hasta el futuro doblez. Luego, se dobla el tubo con cuidado hasta obtener la forma deseada.
Esto debe hacerse en una sola operación con un movimiento suave y continuo en el plano vertical u horizontal. El doblez obtenido se verifica con una plantilla.
El tubo doblado debe enfriarse, después de lo cual se debe comparar nuevamente con la plantilla y asegurarse de que la forma sea correcta. Si es así, se golpean los tapones para sacarlos. A menudo es difícil hacerlo, entonces se pueden quemar los tapones de madera y verter la arena.
Para que el doblez quede nítido, sin arrugas ni roturas, es necesario rellenar el tubo con arena lo más apretadamente posible y calentar la pieza de manera uniforme.
Características del doblado en frío
Se puede doblar un perfil sin calentar de varias formas. La manera más sencilla es utilizando una herramienta especial, concretamente una curvadora de perfiles. Se puede comprar o fabricar uno mismo, aunque esto último es bastante complicado.
Sin embargo, la compra de la herramienta no se justifica si solo se necesitan curvar unas pocas piezas. Por eso, muchos se preguntan cómo se realiza el doblado de un tubo perfilado a mano y si es posible en absoluto.
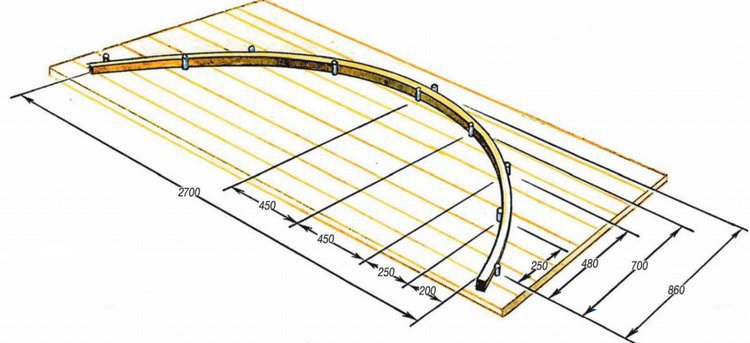
Esta operación es perfectamente posible. Para realizarla, se necesitan herramientas sencillas como una plantilla o una placa de doblado. Se pueden montar fácilmente con materiales disponibles. Antes del doblado, hay que decidir el relleno para el tubo.
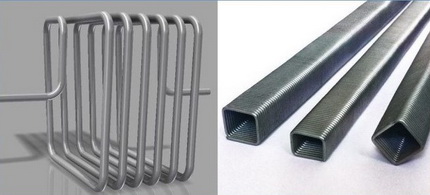
Si la altura de su perfil es inferior a 10 mm, no es necesario rellenar la pieza; para productos de mayor altura, el relleno es obligatorio. Puede ser arena, preparada como se describió anteriormente, o un resorte.
En este último caso, se selecciona una pieza de acero con un arrollamiento compacto. Su diámetro debe ser tal que encaje firmemente en la cavidad del tubo perfilado. Solo así podrá evitar eficazmente un cambio demasiado brusco en la sección del tubo en la zona de curvatura.
Para poder extraer el resorte sin problemas al finalizar el trabajo, se fija de forma segura un trozo de alambre a su extremo antes de la instalación.
Ahora hay que decidir el tipo de dispositivo de doblado. Esto se puede hacer conociendo la altura del perfil de la pieza. Para un tubo delgado, con una altura de perfil inferior a 10 mm, se utiliza una placa de doblado con pasadores que actúan como topes. Se colocan de acuerdo al radio de curvatura de la pieza. El tubo se coloca entre los topes, dándole la forma necesaria.
Se comienza a colocar la pieza desde el centro, así es más fácil realizar la operación. Luego se avanza gradualmente hacia los bordes de la pieza. Un inconveniente significativo de este método de curvado es la necesidad de aplicar un esfuerzo considerable.
Además, es bastante difícil realizar la curvatura exactamente según la plantilla; es muy probable que haya algunas desviaciones de la forma deseada.
Los tubos con una altura de perfil superior a 10 mm pero inferior a 25 mm se curvan con un equipo especial equipado con un rodillo. Funciona según el principio de la llamada máquina de Volnov.
Esto ocurre de la siguiente manera. La pieza se fija firmemente en un tornillo de banco. A través de un rodillo se aplica una fuerza significativa que dobla el elemento. Este método permite un doblado más preciso y de mayor calidad.
Pero incluso en este caso, será necesario aplicar un esfuerzo físico considerable para obtener el resultado deseado. Si se necesita una pieza con un radio de curvatura grande, como un arco para una estructura, se utilizan placas planoparalelas o un mandril.
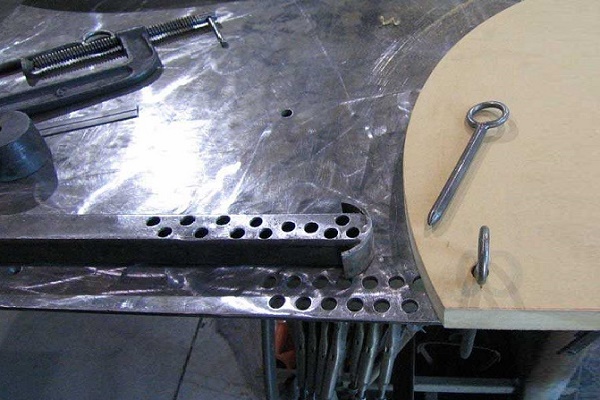
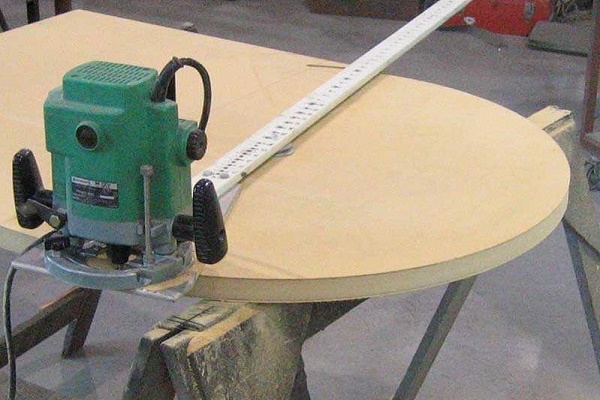
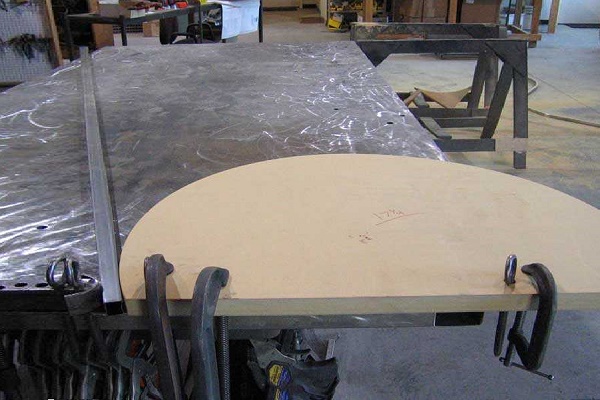
El dispositivo consiste en una plantilla fija de forma redonda, sobre la cual se colocan abrazaderas destinadas a sujetar la pieza.
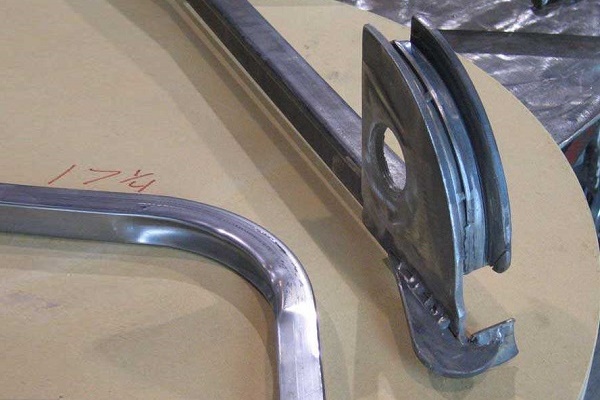
El tubo perfilado se inserta con fuerza en la ranura, cuyo tamaño corresponde exactamente al perfil de la pieza. Las abrazaderas de sujeción mantienen los fragmentos en su lugar hasta que todo el elemento se coloca en el dispositivo. De esta manera, se le da al tubo la forma deseada.
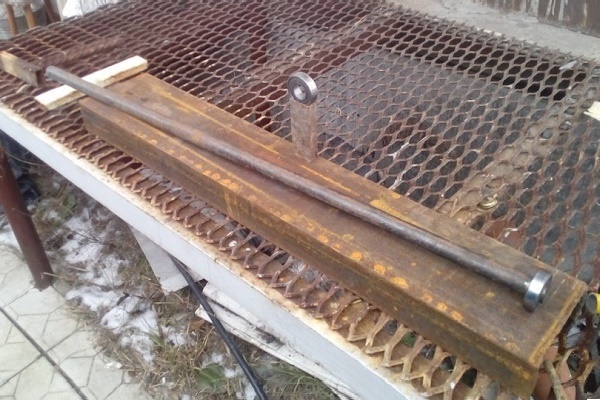
Si usted posee habilidades básicas de soldadura eléctrica, puede fabricar una máquina simple para doblar tubos perfilados con sus propias manos:
También recomendamos ver el artículo en el que hablamos sobre cómo doblar tubos de diferentes metales – lea más detalles aquí.
Herramientas más simples para el doblado en frío
Veamos cómo fabricar usted mismo dos dispositivos muy simples que ayudarán a doblar un tubo perfilado.
Mandril para perfil
La base para el dispositivo será un banco de trabajo. Es importante que no solo el área de trabajo, sino también el espacio alrededor de ella estén libres. Para fijar la plantilla, será necesario realizar varios agujeros cercanos entre sí en un borde de la mesa del banco de trabajo.
La propia plantilla o molde se realiza en madera contrachapada. Sin embargo, esta opción solo es aceptable si se prevé realizar varias piezas.
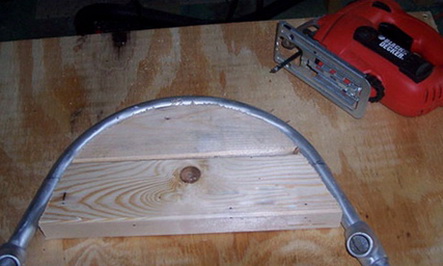
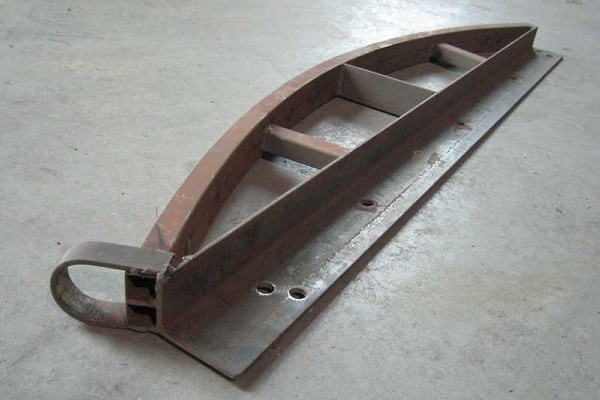
Si es necesario curvar una gran cantidad de tuberías con este molde, lo mejor es fabricar la plantilla con perfil de acero angular. En algunos casos, el producto perfilado debe curvarse en diferentes ángulos.
Para este trabajo se necesitarán varios moldes de inmediato, los cuales deben prepararse con antelación. Antes de comenzar, la plantilla se fija firmemente a la base mediante abrazaderas.
En su borde se fija de manera segura la tubería que se va a curvar. Luego se realiza el curvado. La operación se ejecuta de manera suave, sin tirones bruscos. La fuerza aplicada a la tubería debe aumentar gradualmente. Durante el curvado, la pieza adopta la forma de la plantilla. Para ello se requerirá un esfuerzo considerable.
Placa de doblado mejorada
Es un dispositivo cómodo y multifuncional que permite realizar un curvado de perfil de calidad. El dispositivo consiste en una robusta placa base metálica fijada a un pedestal. Este último se fija al suelo del taller mediante pernos de fijación.
Se puede fabricar con sus propias manos una placa curvadora simple y económica con plantilla:
Como alternativa, se puede considerar un dispositivo similar que se fija al banco de trabajo. Después del trabajo, la placa de doblado se desmonta y guarda fácilmente, o se puede utilizar como soporte para realizar otras operaciones de cerrajería.
Para fabricar dicho dispositivo, se necesita una placa gruesa de metal. Se suelda a un soporte telescópico. En la placa base se hacen dos agujeros para los topes de doblado.
En ellos se colocan pernos tope. Sobre ellos se colocan y fijan accesorios de diferentes radios, lo que permite doblar los tubos según sea necesario. Se corta una placa de presión de chapa de acero gruesa.
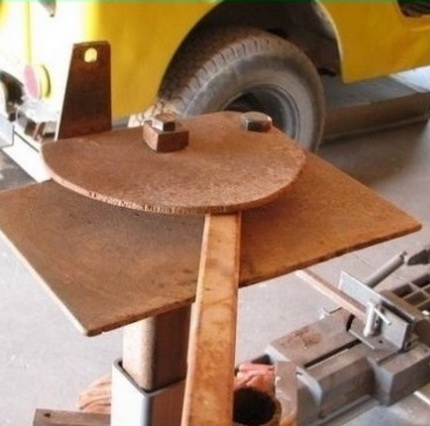
Su uso es obligatorio para que no se altere la coaxialidad de la pieza que se dobla, ya que al doblar un tubo perfilado sin una dobladora se podría deformar accidentalmente en dos direcciones diferentes. La placa se fija sobre los accesorios en los pernos tope.
El proceso de doblado en sí consiste en lo siguiente. Se fija un tramo de tubo en el dispositivo, y luego se tira con fuerza del extremo opuesto. La pieza debería comenzar a doblarse. Si esto no ocurre debido a una fuerza insuficiente, se puede intentar aumentar el brazo añadiendo un tubo de mayor diámetro a la pieza.
Conclusiones y video útil sobre el tema
Doblamos el tubo con un mandril de ángulos de acero:
Cómo hacer una dobladora de tubos casera de forma fácil y rápida:
La forma más simple de doblar un tubo perfilado:
Hay bastantes métodos para doblar tubos perfilados manualmente. Y todos tienen un defecto común: se requiere una fuerza muy grande para doblarlos. Un maestro no preparado físicamente puede no ser capaz de realizar dicho trabajo. Doblar piezas con dispositivos especializados es mucho más fácil, preciso y no requiere un esfuerzo físico especial.
El problema es que el costo de dicho equipo es bastante alto. Por lo tanto, comprar un aparato solo para realizar un trabajo único es, sin duda, poco rentable. La mejor opción es alquilar equipo especializado, lo que permitirá obtener, por un pequeño precio, piezas perfiladas dobladas exactamente según la plantilla.
Si usted tiene las habilidades necesarias, por favor comparta su experiencia con nuestros lectores. El formulario de comentarios se encuentra debajo del artículo. Allí también puede hacer una pregunta sobre el tema del artículo, y trataremos de responderla con prontitud.
 Montaje de tuberías de HDPE por cuenta propia: instrucciones de soldadura + cómo doblar o enderezar dichas tuberías
 Máquina para doblar tubos perfilados: cómo construir una dobladora de tubos casera
 Cómo hacer una silla con tuberías de polipropileno hágalo usted mismo: instrucciones paso a paso para su fabricación
 Manualidades con tuberías de polipropileno hágalo usted mismo: opciones de bricolaje para el hogar
 Montaje de tuberías de metal-plástico por cuenta propia: tecnología de conexión y ejemplos de distribución
 Instalación de tuberías de polipropileno por usted mismo: tecnología de trabajo con tuberías de PP
 Costo de conexión de gas a una casa particular: precio de organización del suministro de gas
 Las mejores lavadoras con secadora: ranking de modelos y consejos para compradores
 Qué es la temperatura de color de la luz y matices de selección de temperatura de lámparas según sus necesidades
 Reemplazo del calentador de gas en un apartamento: documentación del reemplazo + normas y requisitos básicos
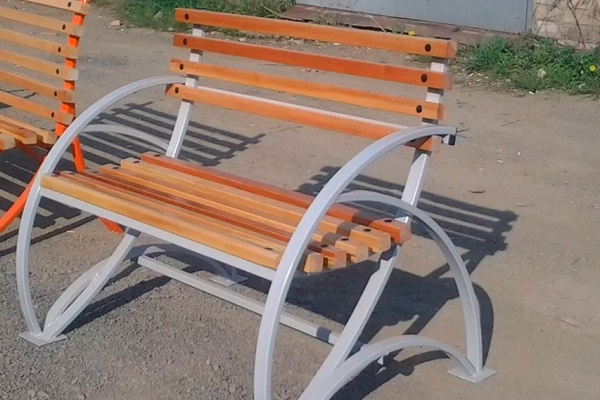
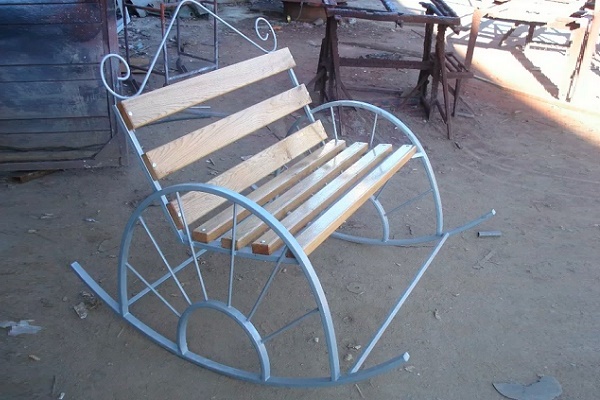
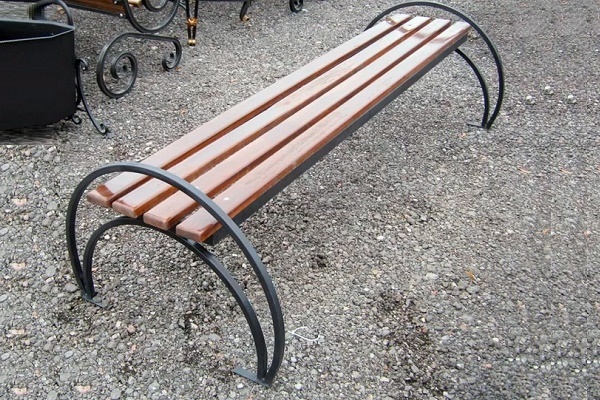
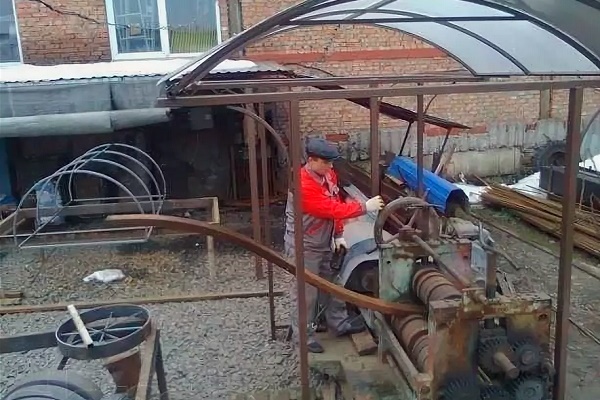
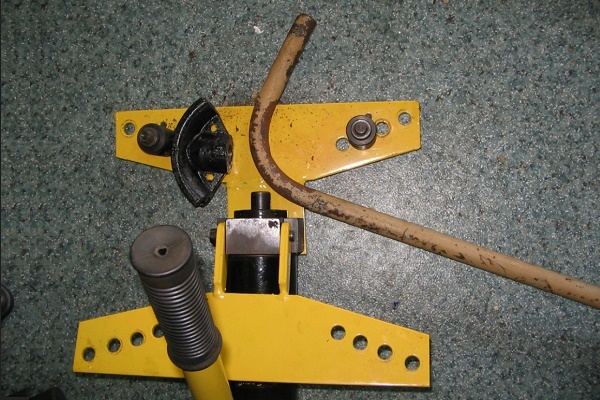
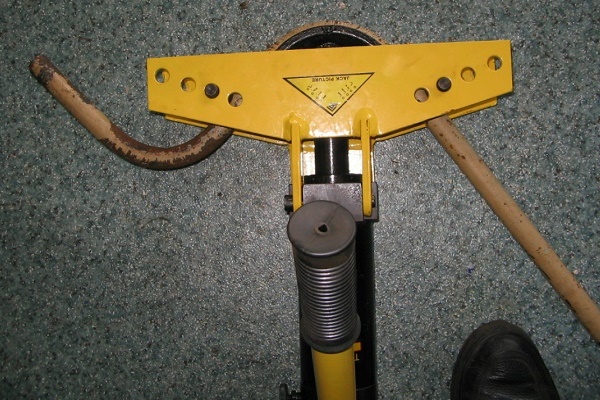
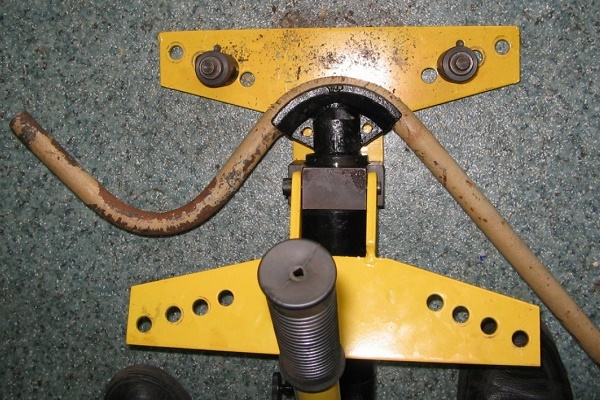
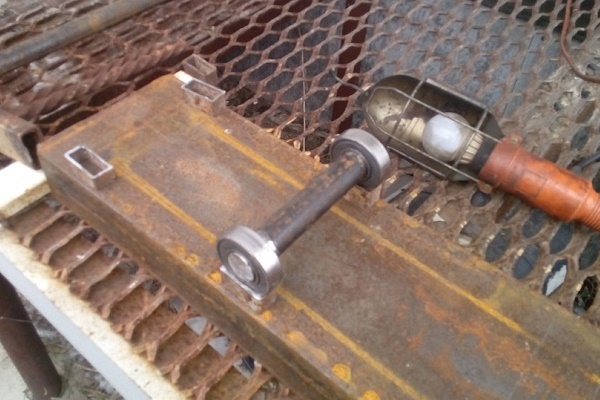
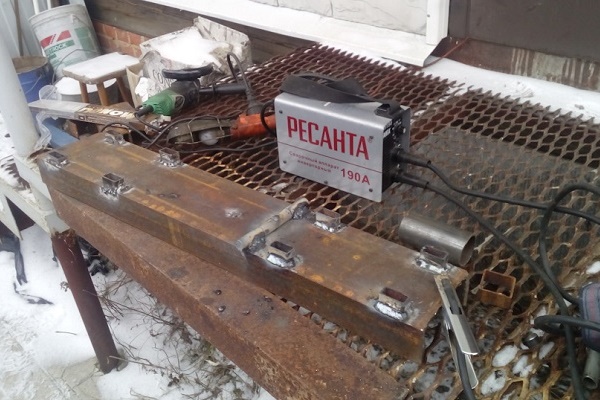
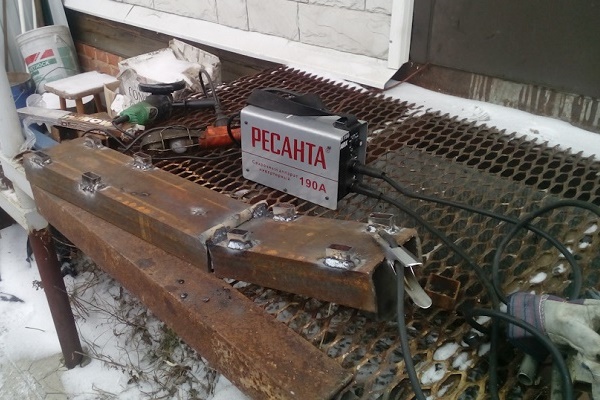
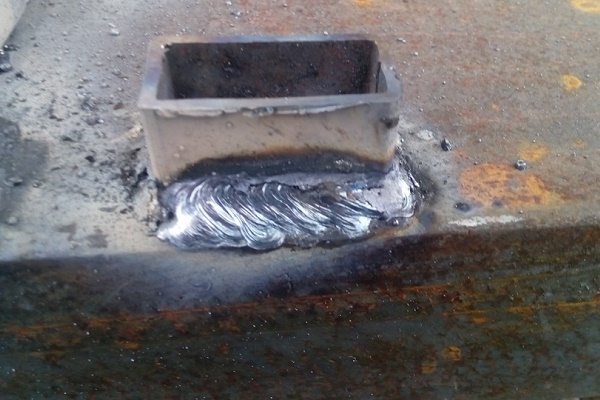
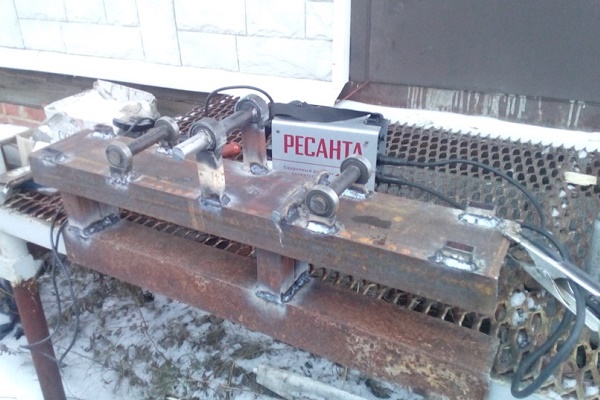
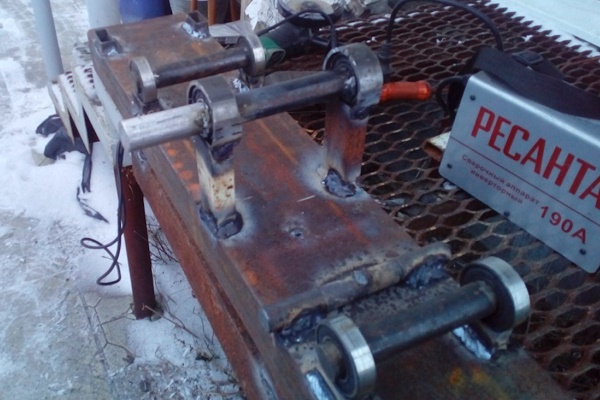
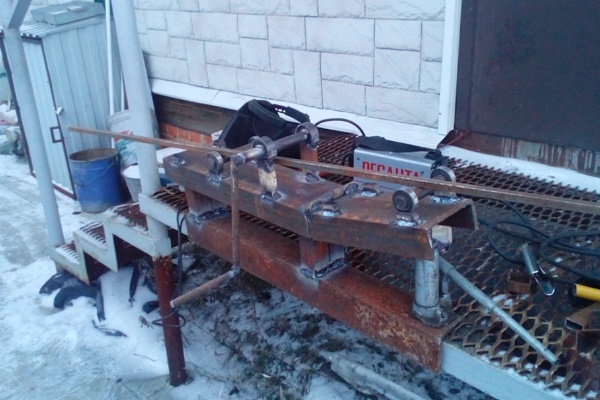
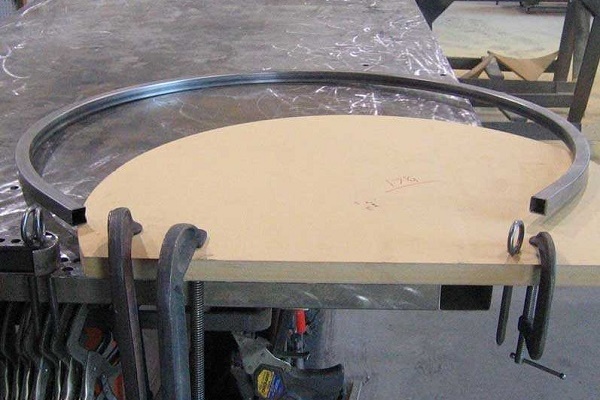
Intenté doblar dos tubos perfilados de la misma manera con calor yo mismo:
1) ¡Quedaron diferentes!
2) El lado interior se arrugó (pero por suerte el exterior se estiró bien y de manera uniforme).
3) No volveré a hacerlo por mi cuenta.
Es extraño que en los lugares de venta nadie pudiera decirme adónde acudir para este trabajo. También corregí mis propios errores yo mismo, de manera aceptable. No es perfecto, pero lo logré.