Cómo se realiza el curvado de tuberías metálicas: detalles tecnológicos de la ejecución

Los tubos curvados en ángulo se utilizan en las industrias petrolera y química, así como en la construcción de maquinaria y aparatos. Ningún proyecto arquitectónico o de construcción prescinde de ellos.
Para los giros se pueden usar todo tipo de accesorios, pero entonces podría producirse una fuga, y a veces esto es simplemente inadmisible por razones estéticas. Un aspecto más atractivo y una alta fiabilidad los proporciona el curvado de tubos, un proceso que no compromete su integridad.
Le explicaremos cómo curvar mejor un tubo metálico tanto con tecnología en frío como en caliente. En el artículo que presentamos se describe la especificidad del curvado de tubos hechos de diversos materiales. Se presentan las particularidades del trabajo con tubos perfilados y tubos redondos convencionales.
Contenido del artículo:
Particularidades del proceso de curvado
Cada metal tiene sus propias características; sin tenerlas en cuenta es imposible darle una forma compleja al metal laminado. Sobre el tubo que se dobla actúan fuerzas radiales y tangenciales.
Las primeras deforman la sección, y las últimas contribuyen a la aparición de arrugas. El requisito principal del resultado final es que la sección del tubo permanezca sin cambios y que no haya ondulaciones en las paredes. El curvado permite minimizar el número de soldaduras al tender tuberías con todo tipo de derivaciones.
Métodos de curvado de tubos
En función del ángulo de curvatura requerido, el material y el diámetro del tubo, el doblado se puede realizar manualmente o utilizando equipo especial. También se distingue entre doblado en caliente y en frío, con o sin relleno del interior del tubo.
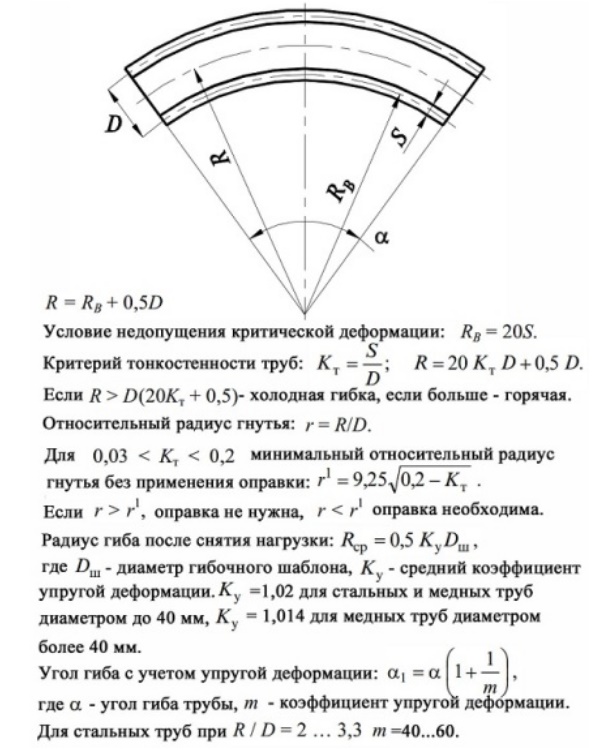
Después de cesar la aplicación de la carga, se produce un fenómeno llamado recuperación elástica, directamente proporcional al módulo de elasticidad del material. La magnitud de la deformación posible también depende del método de doblado empleado y de la geometría del objeto.
Especificidad de la tecnología en caliente
Se elige este método cuando se necesita doblar un tubo con un diámetro a partir de 10 cm. Los tubos se deforman en caliente tanto manualmente como con el uso de mecanismos. Existe el concepto de radio mínimo de curvatura.
La longitud de la zona del tubo que se debe calentar se determina en función del diámetro del tubo y del ángulo de curvatura. Además, el redondeo no puede ser menor que el diámetro del tubo multiplicado por 3.
La longitud del tramo a calentar se calcula mediante la fórmula:
L = α x d / 15
En la fórmula: L es la longitud buscada en mm, α es el ángulo de curvatura en grados, d es el diámetro exterior del tubo en mm, 15 es el coeficiente. Supongamos que se necesita doblar un tubo de diámetro 200 mm con un ángulo de 60⁰, entonces L = 60 x 200/15 = 800 mm, es decir, 4 diámetros.
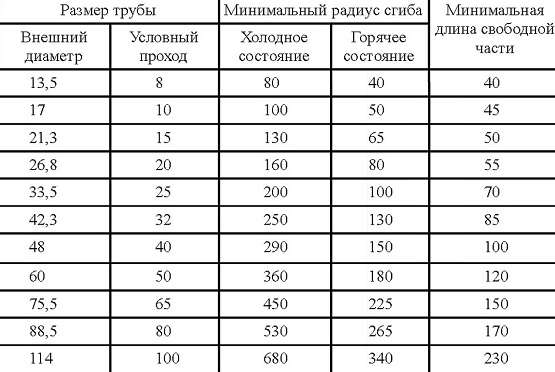
Para doblar un tubo, es necesario calentarlo hasta 900⁰. La temperatura óptima para comenzar el doblado es 760⁰, y al finalizar, 720⁰C. Si se sobrecalienta, se deterioran las propiedades de resistencia del material.
El proceso de doblado en caliente incluye varias operaciones:
- fabricación de la plantilla;
- llenado con arena;
- marcado del tramo;
- calentamiento;
- doblado.
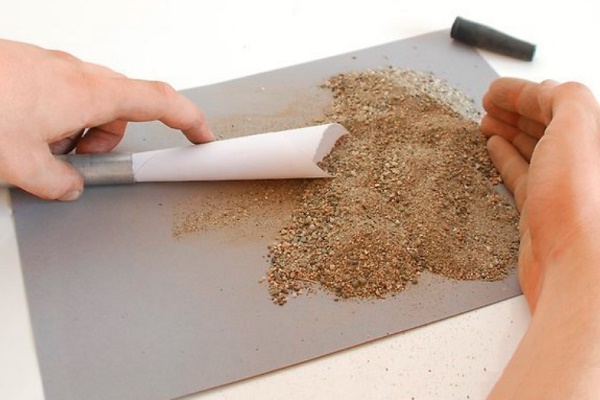
Para evitar que la sección del tubo se deforme y que no se formen arrugas en su parte interna en el lugar del doblez, el espacio interior se rellena con arena de cuarzo.
Previamente, la arena se seca y se calcina para eliminar las impurezas orgánicas a una temperatura de 150 a 500⁰, y luego se pasa por un tamiz fino con un tamaño de malla de 3,3 x 3,3 mm. Antes de comenzar a rellenar el tubo, se debe taponar uno de sus extremos.
Como tapones se utilizan tapones de madera o metal, que tienen un orificio para la salida de gases. No se debe usar arena fina ni húmeda, ya que la primera, bajo la acción térmica, se sinteriza y se adhiere firmemente a las paredes de los tubos.
La segunda, debido a la formación de vapor, contribuye a la aparición de una alta presión interna, lo que puede provocar la expulsión del tapón. No está permitida la presencia de piedras en el relleno, ya que pueden presionar la pared del tubo.
El proceso de relleno del tubo es muy laborioso, por lo que se transporta hacia la torre y se le da una posición ligeramente inclinada o vertical. Dado que la calidad del doblez depende directamente de la compactación del relleno, el tubo se golpea continuamente durante el proceso. Un sonido sordo indica un buen llenado de la pieza.
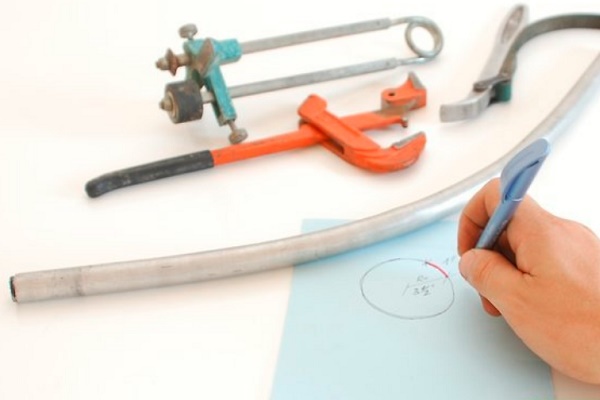
Antes de proceder directamente a la operación principal, se dibujan las secciones de los futuros dobleces en el tubo relleno de arena, aplicando una plantilla. Los tubos se calientan en hornos o fraguas. Se doblan tanto manualmente como de forma mecanizada.
En el último caso, se utilizan placas especiales equipadas con postes de tope, con los que se fija la sección calentada del tubo, y prensas que sirven para sujetar el extremo del tubo sobre la placa. En el extremo opuesto del tubo se coloca un cable, cuya tensión mediante un cabrestante o un torno hace que el tubo se doble.
Para que las paredes del tubo no se deformen, se colocan juntas (rectas o curvadas) en el espacio entre el poste y el tubo. El extremo libre con el cable colocado se asegura mediante un soporte. Durante el proceso, se controla la geometría del tubo, aplicando periódicamente una plantilla.
Una vez doblado el tubo al ángulo deseado, se retiran los tapones quemándolos o simplemente golpeándolos. La arena se vierte, el tubo se limpia y se lava. Se realiza la verificación final del doblez utilizando una plantilla.
Curvado por método en frío
Para cambiar la configuración de tuberías de pequeño diámetro se utilizan diversas herramientas manuales; para las de mayor diámetro, se emplean dobladoras mecanizadas. En el ámbito doméstico, lo más frecuente es la necesidad de doblar tubos de acero para agua y gas, utilizados en la instalación de sistemas de suministro de agua y calefacción.
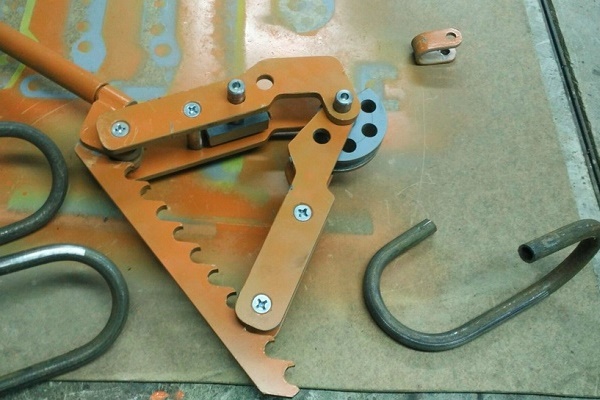
El doblado del tubo a 90⁰ se llama codo, a 180⁰ se llama curva de 180°, con formación de un escalón se llama desviación, y en forma de bucle se llama grapa.
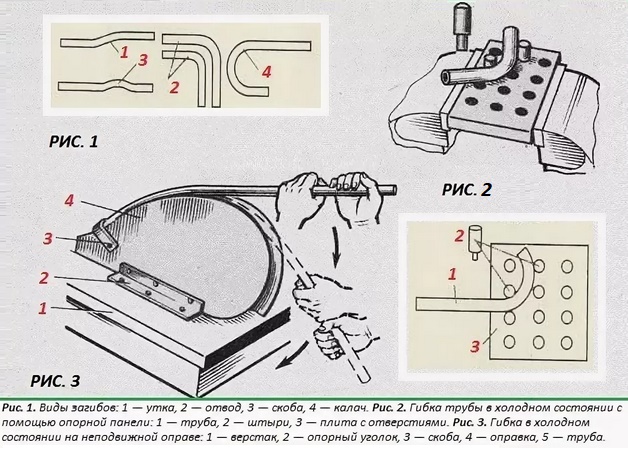
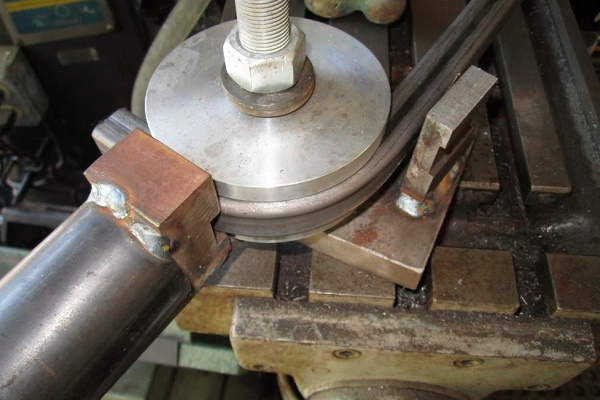
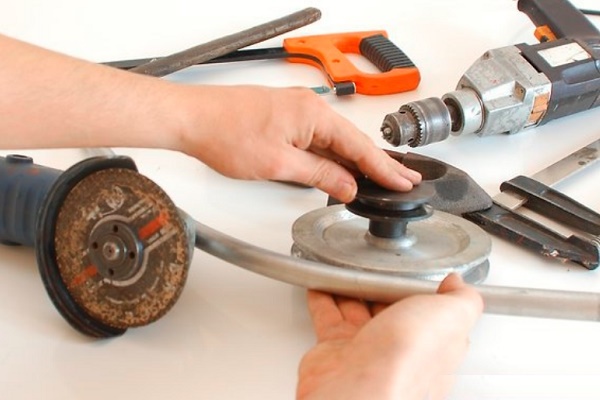
Para la flexión manual existen otros dispositivos. En el hogar, para fabricar una serpentina para calentar agua, simplemente se enrolla un tubo de acero inoxidable de aproximadamente 20 mm de diámetro alrededor de un tramo de tubería de mayor diámetro. Previamente, se suelda una grapa al tubo grande, se coloca sobre soportes y se aprieta.
El tubo se rellena firmemente con arena y se cierra con tapones, luego se inserta en la grapa y se comienza el enrollado. El tubo utilizado como plantilla debe girarse, por lo que se requerirá el esfuerzo de al menos dos personas. Terminado el enrollado, se endereza la serpentina.
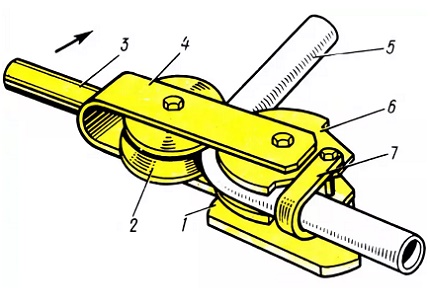
La curvatura de un tubo de acero inoxidable u otro material en el hogar también se puede realizar con el dispositivo más simple. Es conveniente utilizarlo para volúmenes pequeños de trabajo.
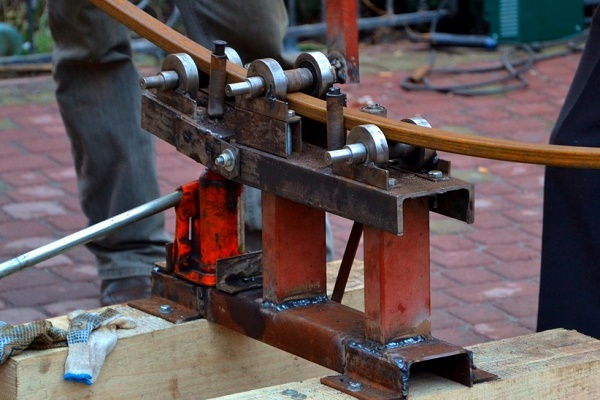
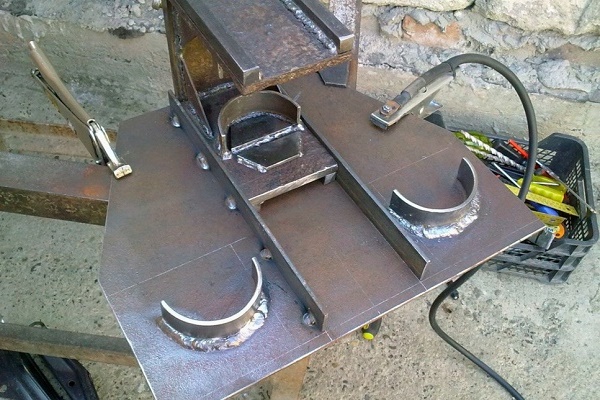
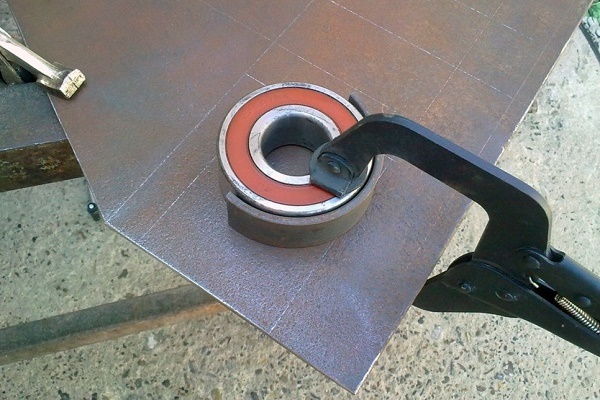
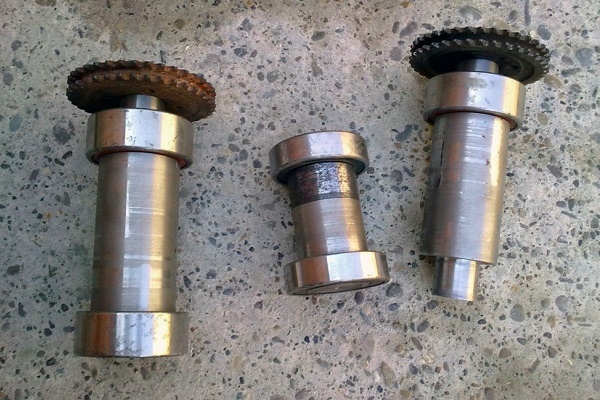
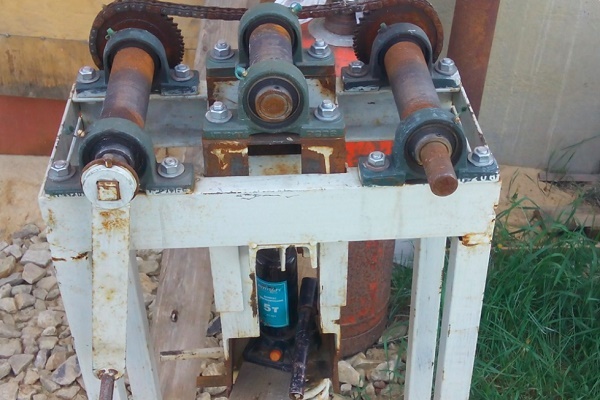
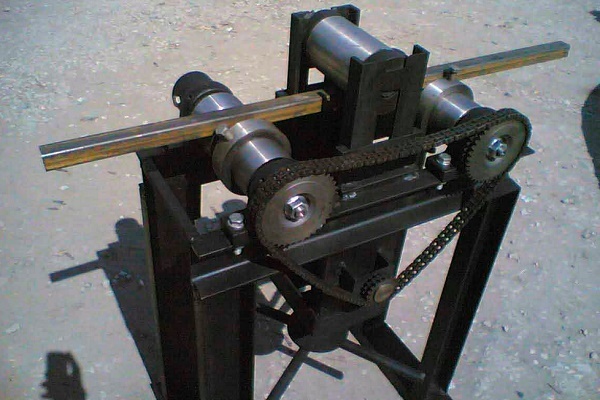
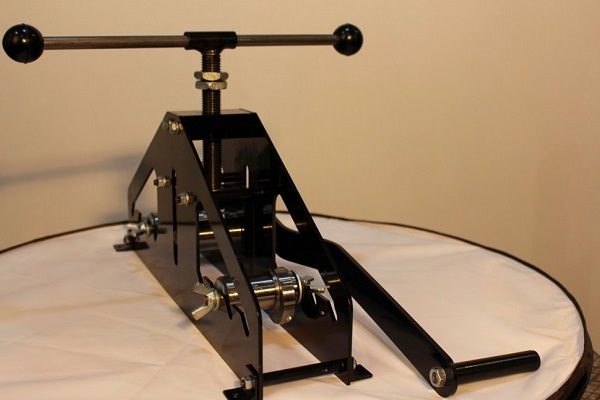
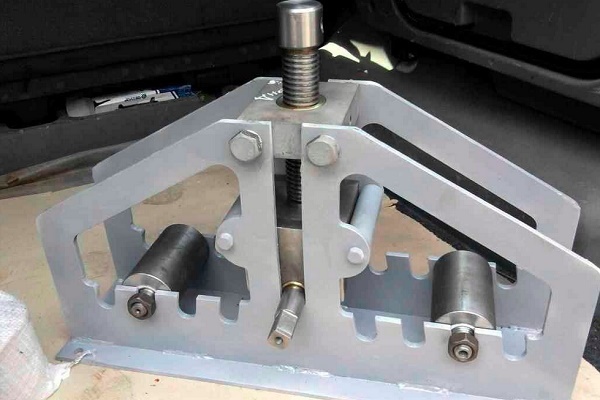
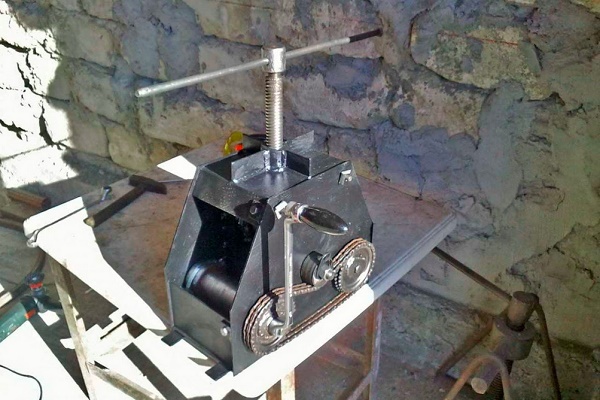
Se puede construir una máquina mecánica simple para doblar tubos con sus propias manos, especialmente si posee habilidades de soldadura y está familiarizado con el equipo de soldadura:
Para fabricar un dispositivo doblador de tubos primitivo se necesita una losa de hormigón, pernos metálicos y un taladro percutor. La losa se divide en celdas de 40 x 40 o 50 x 50 mm. En las esquinas de las celdas se perforan agujeros con el taladro percutor y se insertan los pernos.
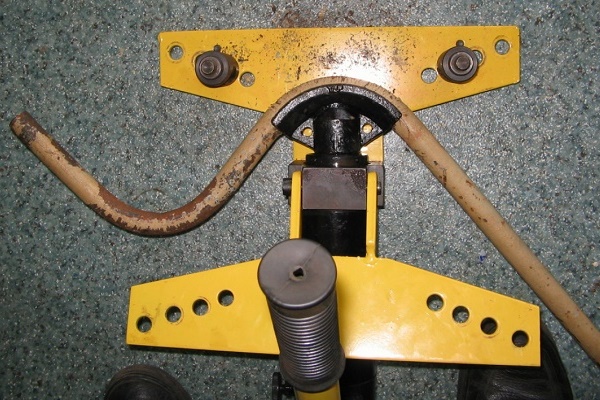
El tubo se inserta entre las varillas y, aplicando fuerza, se dobla. La precisión con este método de doblado no es ideal, pero es suficiente para utilizar la pieza en condiciones domésticas. Para un doblado de mayor precisión, se puede utilizar un dispositivo hecho a base de un gato hidráulico.
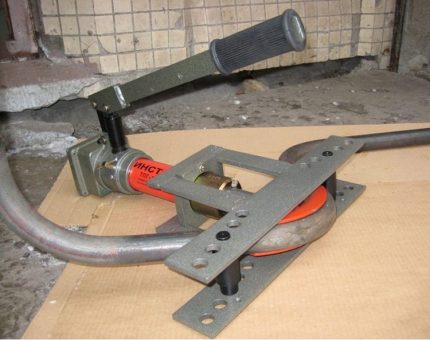
Para que el diámetro interior del tubo no se deforme, se utilizan medios que contrarresten este proceso desde el interior. Como limitadores internos se usa con frecuencia arena. En un extremo del tubo se coloca un tapón, por el otro se vierte arena, y luego también se sella con un tapón. A continuación, se realiza el doblado.
A veces, el limitador es un resorte fabricado especialmente para este fin. Para el bobinado se utiliza alambre de diámetro de 1 a 4 mm. El resorte debe entrar libremente en el tubo en el punto de doblado, dejando una parte del alambre en el exterior.
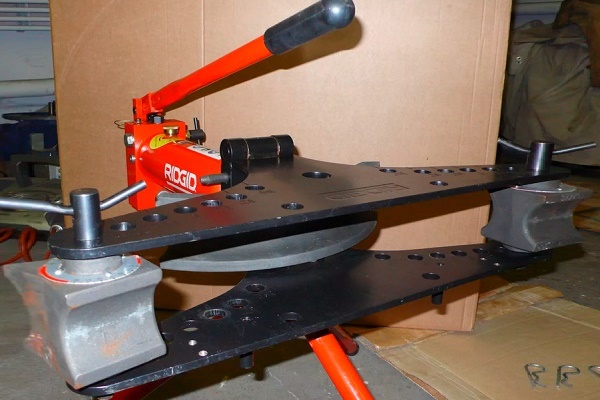
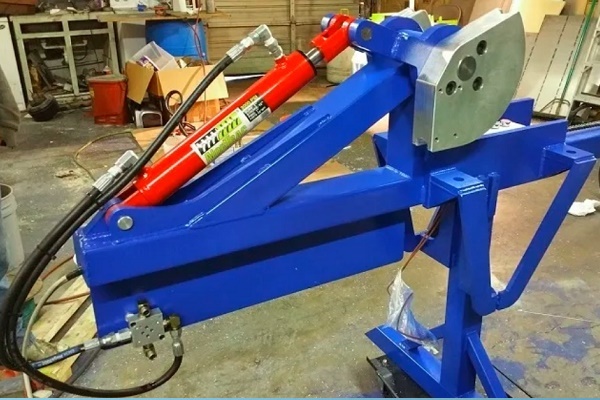
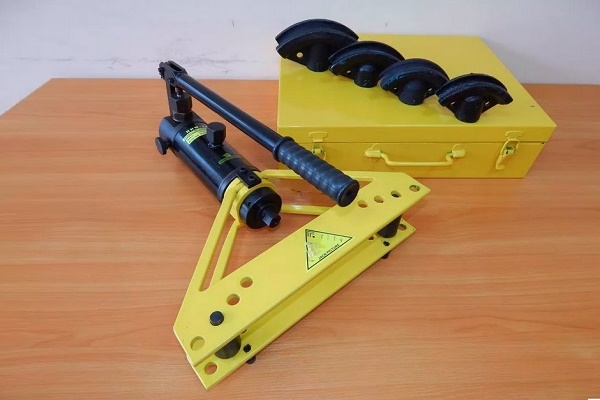
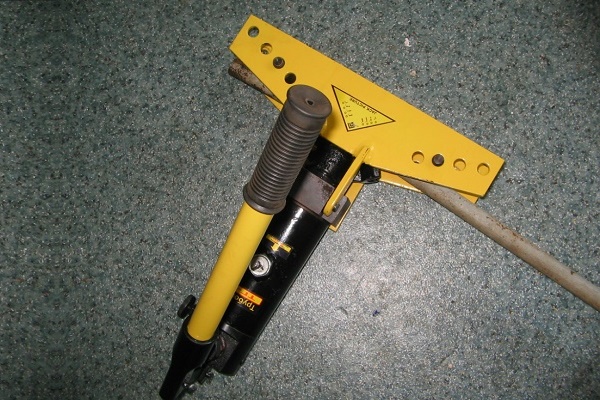
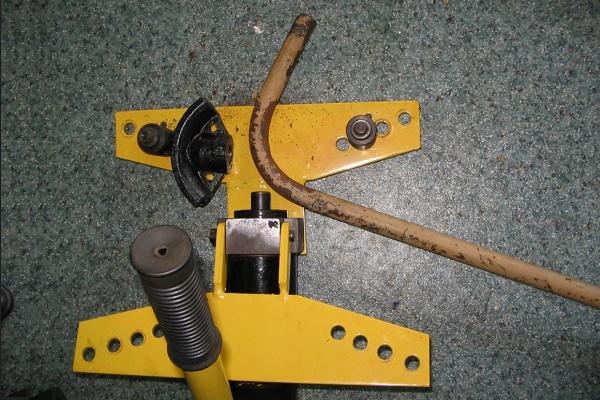
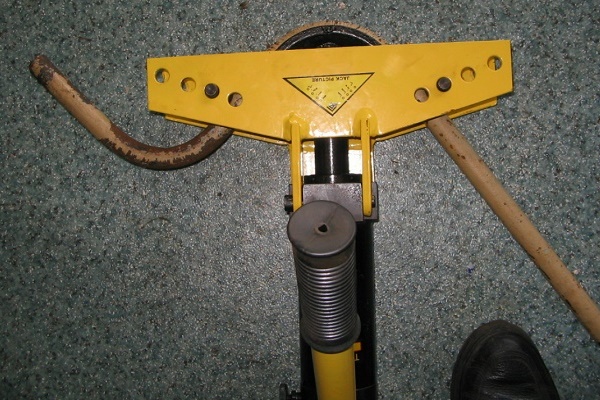
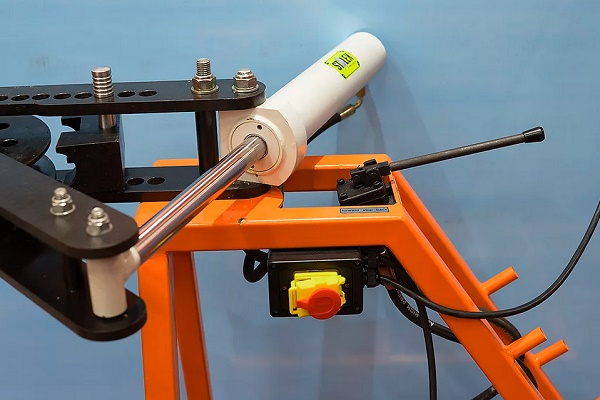
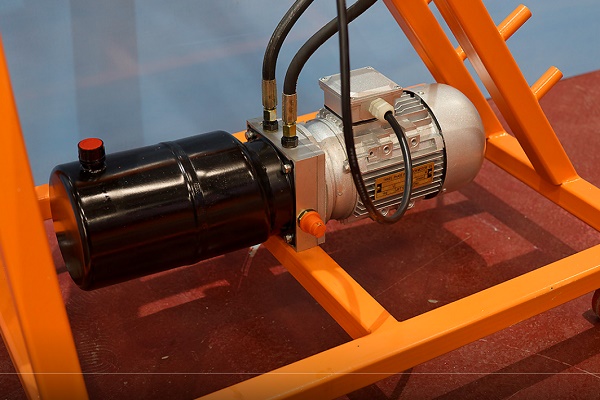
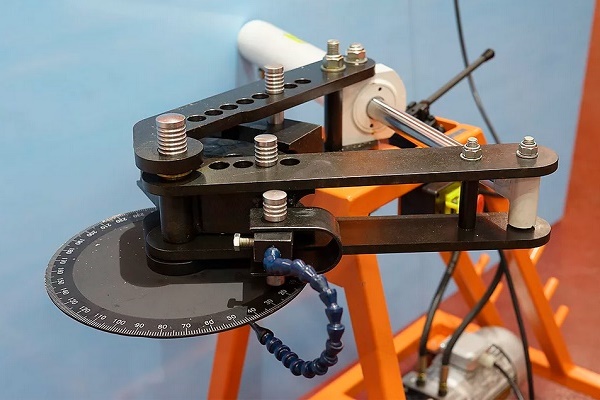
El sistema hidráulico de las herramientas manuales, máquinas portátiles y estacionarias facilita significativamente el proceso de doblado y acelera el proceso de deformación de los tubos:
Después de realizar la curvatura, se retira el resorte tirando del alambre. En caso de trabajar con un tubo de sección cuadrada, para fabricar el resorte se selecciona un alambre con la misma sección.
También servirá para este propósito un haz de alambre formado por segmentos individuales que se empujan uno a uno hacia el interior hasta el lugar del futuro curvado. Una vez finalizada la operación, los segmentos también se extraen uno a uno. Manualmente se puede curvar un tubo de acero inoxidable con sección de hasta 4 cm y espesor de pared de 0,3 cm.
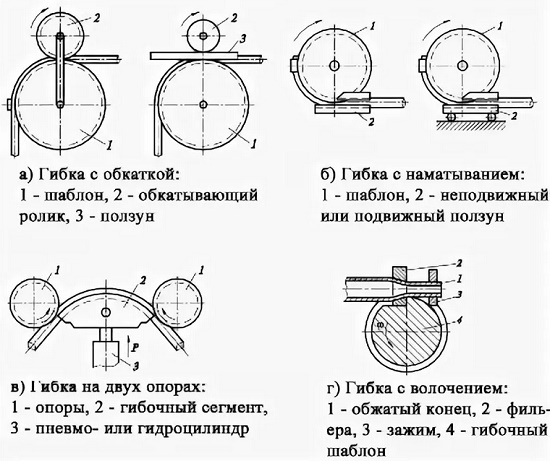
Para trabajar con diámetros grandes se necesita equipo profesional. Existen máquinas curvadoras de tubos equipadas con mandril. Este elemento estructural es una barra metálica común.
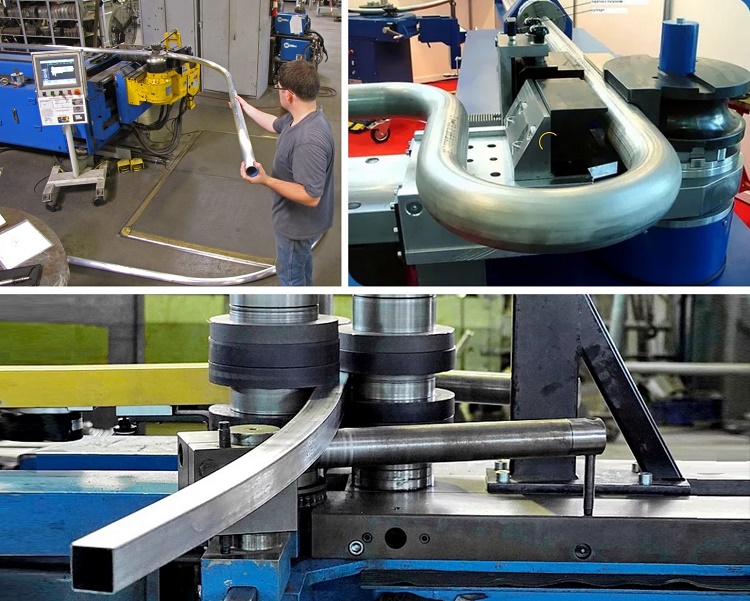
Antes de comenzar el proceso de curvado, se coloca en el interior para evitar la deformación de las paredes del tubo. Los mandriles incluidos en el juego tienen diferente sección, por lo que se puede seleccionar el adecuado para un diámetro determinado del producto tubular.
Cambio de configuración de tubos de metales no ferrosos
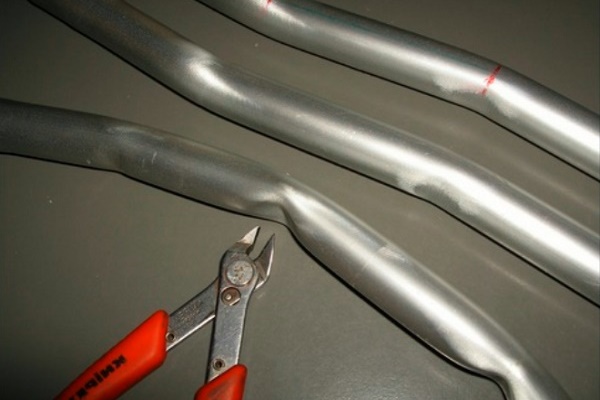
Los metales no ferrosos tienen una propiedad muy útil: alta plasticidad. Sin embargo, poseen una resistencia insuficiente. Durante el proceso de curvado, como resultado de la aplicación de fuerzas de compresión y tracción, puede producirse aplastamiento o rotura del tubo. Para evitar esto, es necesario cumplir exactamente con la tecnología.
¿Cómo curvar tubos de cobre y latón?
Para el doblado de tuberías de cobre y latón se utilizan tanto métodos en caliente como en frío. Al elegir el primero, se emplea arena como relleno interno; para el segundo, colofonia fundida. La técnica de doblado es la misma que para las tuberías de acero.
Las tuberías de cobre y latón, antes del doblado en frío, deben someterse a un recocido seguido de enfriamiento. El rango de temperatura para ambos materiales es el mismo: de 600 a 700 °C. La diferencia está en el medio de enfriamiento: el cobre se sumerge en agua, mientras que el latón se enfría al aire.
Una vez finalizado el proceso, la colofonia se elimina fundiéndola. Para evitar que la tubería se rompa, el proceso nunca debe iniciarse desde el centro de la tubería, solo desde los extremos. Como dispositivos para el doblado se utilizan tanto herramientas simples como equipos de maquinaria complejos.
Los dobladores de tubos manuales funcionan con el esfuerzo físico de una persona, mientras que los hidráulicos reducen ese esfuerzo al mínimo. Ambos se suministran con accesorios intercambiables para poder seleccionar el diámetro necesario.
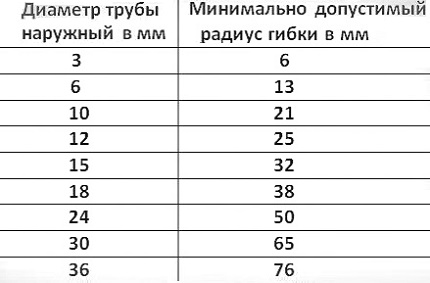
Trabajar con tuberías de cobre y latón es mucho más fácil que con las de acero, pero la deformación del metal al doblarse ocurre según las mismas leyes físicas. En la sección doblada, la superficie exterior se somete a tensión, como resultado de lo cual las paredes se adelgazan.
Dentro de la tubería ocurren procesos inversos: la pared se comprime y se vuelve más gruesa. Existe el riesgo de que la sección circular se convierta en un óvalo y que se reduzca el paso nominal, por lo que no se debe comenzar el doblado sin tomar medidas que eviten estos fenómenos.
Curvado de tubos de aluminio
Los métodos principales para doblar tuberías de aluminio son los mismos que para las de latón o cobre:
- empuje entre rodillos;
- laminado;
- rodado;
- presión.
Antes de decidir cómo y de qué manera doblar tuberías de aluminio, es necesario conocer cada método. El primer método se utiliza para tuberías de pared delgada con un diámetro máximo de 10 cm, cuando se necesita obtener una curvatura suave con requisitos de precisión bajos. Aquí el radio mínimo está estrictamente regulado. Su valor es de 5 a 6 diámetros de tubería.
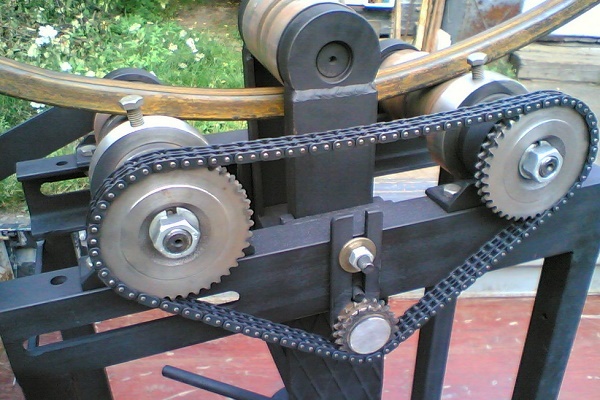
La curvatura de la sección está determinada por la posición del rodillo desviador. De esta manera se fabrican con mayor frecuencia elementos decorativos de interiores. El segundo método se utiliza para doblar tuberías de gran diámetro, para lo cual se emplean dobladores de 3 rodillos. La tubería se pasa entre los rodillos motrices, cuya orientación determina el radio de curvatura.
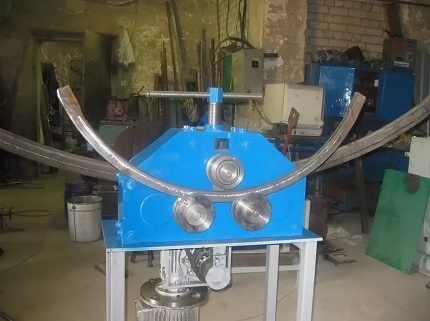
La precisión de este método es aún menor que la del anterior, pero la pieza se puede someter a un curvado repetido y repetir el proceso hasta obtener la geometría deseada.
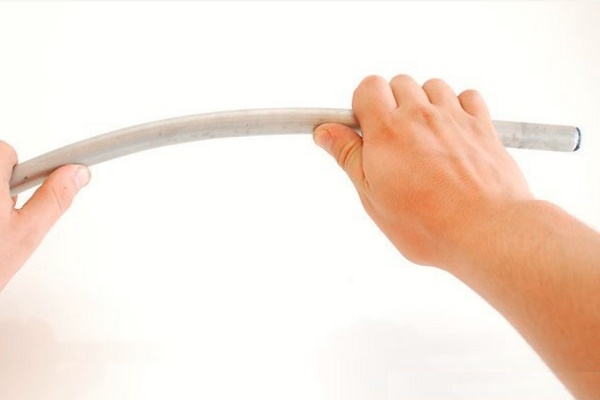
El curvado de tubos delgados de aluminio se puede realizar manualmente, preparándose adecuadamente:
El método de laminado no requiere un relleno interno, por lo que no se aplica para obtener radios pequeños. Tampoco se podrán cumplir requisitos estrictos sobre la ovalidad de la sección en el punto de curvado al elegir este método.
Para la deformación de tubos de aluminio por presión se utilizan prensas con matrices de la forma deseada. La geometría especificada se obtiene como resultado de la presión ejercida desde el exterior.
En algunos casos, la presión puede ser interna, cuando el tubo se coloca en un molde y se introduce líquido a presión suficiente para presionarlo contra las paredes.
Los tubos de duraluminio son difíciles de doblar, ya que este material es bastante duro y elástico. Para facilitar el proceso, se calientan justo antes del curvado a una temperatura de 350 a 400 °C, luego se espera a que los tubos se enfríen naturalmente al aire.
Métodos de curvado de tubos de gran diámetro
Métodos relativamente recientes: curvado de tubos con corrientes de frecuencia industrial y alta, y curvado por estiramiento. En el primer caso se utiliza una instalación de alta frecuencia de alto rendimiento, en la que un tubo de 95 a 300 mm de diámetro se calienta, se curva y se enfría.
Consta de dos partes: una mecánica en forma de máquina curvadora y una eléctrica que incluye la parte eléctrica y la instalación de alta frecuencia.
El tubo se deforma solo en la sección calentada que se encuentra en la zona del inductor. El cambio de geometría hasta el tamaño deseado se produce bajo la acción de un rodillo desviador. Con este método se puede obtener un codo con curvatura de radio pequeño.
El doblado mediante el segundo método se realiza en máquinas de doblado y estirado, que incluyen una mesa giratoria. Sobre el tubo actúan grandes fuerzas de tracción y flexión. Así se obtienen codos fuertemente curvados con espesor de pared constante en toda la circunferencia.
El método se aplica para el doblado de tubos de gran diámetro utilizados en la industria aeroespacial, automotriz y de construcción naval, donde se exigen altos requisitos a la tubería. La ventaja reside en la posibilidad de doblar tubos con pared de 2 a 4 mm hasta 180°.
Particularidades del curvado de productos perfilados
Los productos tubulares perfilados tienen un aspecto más estético que sus homólogos de sección circular, por lo que se encuentran a menudo en estructuras domésticas. Al doblarlos, actúa sobre ellos una fuerza de compresión desde el interior y de tracción desde el exterior. Es necesario seleccionar cuidadosamente el método de doblado antes de realizar esta operación.
El surtido perfilado incluye tubos con sección cuadrada, ovalada o rectangular.
Existen varios matices que no se deben olvidar al realizar la curvatura de tubos perfilados en el ámbito doméstico sin disponer de equipo especial:
- La longitud óptima del tramo a doblar para tubos perfilados de paredes delgadas y sección de hasta 2 cm es la altura del tubo multiplicada por 2,5.
- Para tuberías de pared gruesa, la longitud de la zona de curvatura se determina multiplicando la sección por tres. De lo contrario, es inevitable el agrietamiento del material en el exterior o su deformación en el interior.
- El valor mínimo del radio de curvatura es la sección de curvatura multiplicada por 2,5.
Sin tener en cuenta estos requisitos, ni siquiera se puede esperar un buen resultado. Los métodos de curvatura no difieren de los utilizados al trabajar con piezas de sección circular. Además, se puede utilizar el método de curvatura manual realizando cortes transversales en tres lados del tubo.
La longitud de los cortes y su número se determinan mediante cálculos. Supongamos que hay un tubo de 40 x 90 mm. Se necesita realizar un giro completo, es decir, doblar por la pared de 40 mm en un ángulo de 180⁰ con un radio de 150 mm. Primero se calcula la longitud de la semicircunferencia por el radio exterior:
L = (2π r : 2 = 2 x 3,14 x 190) : 2 = 596,6 mm
Para el radio interior, los cálculos son los mismos:
Lint. = (2 x 3,14 x 150) : 2 = 471 mm.
La suma de las longitudes de los cortes en el radio interior se determina mediante la fórmula: Lcorte = L – Lint = 596,6 – 471 = 126 mm.
Quienes deseen fabricar con sus propias manos un dobladora manual de tubos o una máquina para curvar tubos perfilados encontrarán en los artículos que ofrecemos una gran cantidad de información útil, esquemas y recomendaciones prácticas.
Si se tiene en cuenta que con una amoladora se puede hacer un corte de 5 mm de ancho, entonces en el plano de curvatura de 126 mm de largo se obtendrán 25 ranuras, tras lo cual se dobla el tubo hasta que los bordes de los cortes se toquen. Las ranuras se sueldan y las costuras se limpian.
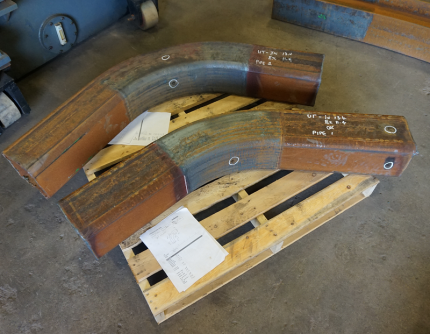
Existe otro método para doblar tubos perfilados y redondos, pero solo se puede aplicar en invierno. Para ello, se insertan tapones en los extremos del tubo, se llena de agua y se espera a que se congele. Se dobla el tubo controlando el proceso con una plantilla, luego se retiran los tapones y se elimina el líquido.
Conclusiones y video útil sobre el tema
Video #1. Cómo doblar un tubo con medios improvisados, lo aprenderá en este video:
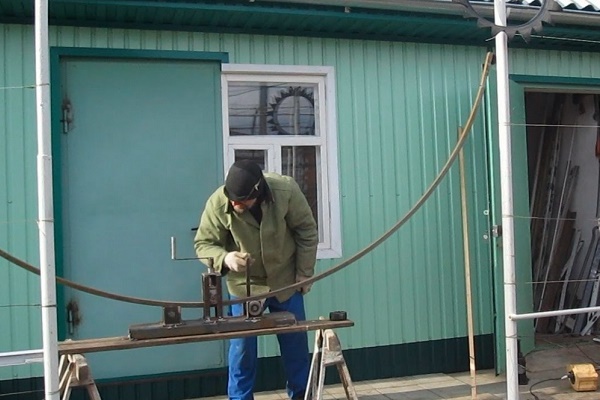
Video #2. Cómo doblar un tubo de cualquier sección en un círculo:
Video #3. Una dobladora de tubos casera: un elemento útil en el hogar:
Al realizar reparaciones o construir una casa, la necesidad de doblar un tubo —redondo o perfilado— surge con frecuencia. Si el volumen es pequeño, se puede hacer con las propias manos. El doblado masivo de productos tubulares solo es posible con equipo especial.
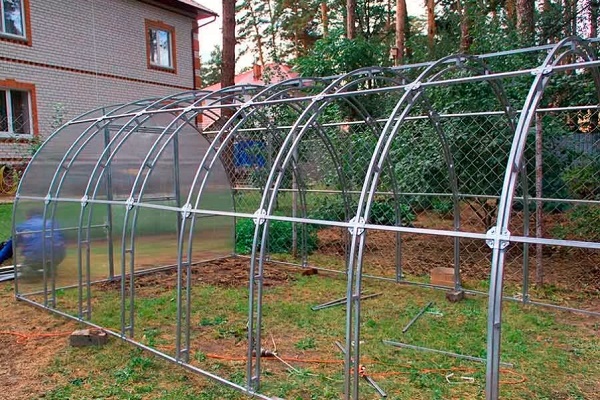
Cuéntenos cómo dobló un tubo metálico para construir un invernadero u otros fines. Comparta con los visitantes del sitio los detalles técnicos que solo usted conoce. Por favor, escriba comentarios en el bloque ubicado abajo, publique fotos sobre el tema del artículo, haga preguntas.
 Corte de tubos en ángulo: ventajas y desventajas de diferentes métodos + ejemplo de ejecución de trabajos
 Prueba de presión de tuberías de metal-plástico: procedimiento y detalles de la ejecución de los trabajos
 Accesorios de presión para tuberías de metal-plástico: tipos, marcado, propósito + ejemplo de trabajos de instalación
 ¿Cómo se realiza la instalación de tuberías sin zanja? Características del método + ejemplo de trabajo
 Soldadura de tuberías de polipropileno: reglas para realizar los trabajos y análisis de posibles errores
 Reemplazo de tuberías en el baño: guía paso a paso para realizar trabajos
 Costo de conexión de gas a una casa particular: precio de organización del suministro de gas
 Las mejores lavadoras con secadora: ranking de modelos y consejos para compradores
 Qué es la temperatura de color de la luz y matices de selección de temperatura de lámparas según sus necesidades
 Reemplazo del calentador de gas en un apartamento: documentación del reemplazo + normas y requisitos básicos
Excelente artículo 🙂