Prueba de presión de tuberías de metal-plástico: procedimiento y detalles de la ejecución de los trabajos

Una excelente alternativa a las tuberías tradicionales de acero son los productos tecnológicos de metal-plástico. Han ganado especial popularidad en el ámbito de la fontanería. El metal-plástico se utiliza en el montaje y reparación de tuberías de presión, circuitos sin presión de agua caliente y fría, así como sistemas de calefacción.
En la formación de uniones se utiliza un método simple y accesible – el prensado de tuberías de metal-plástico. Le explicaremos cómo se realiza este trabajo, qué herramienta necesitará un fontanero autónomo para construir o restaurar sistemas. Nuestras recomendaciones le ayudarán a lograr el resultado de mayor calidad.
Contenido del artículo:
Prensado: concepto en sentido amplio
El concepto mismo de 'prensado', aplicado a los tubos de metal-plástico, debe considerarse en un sentido amplio. Por ejemplo, a menudo se entiende por prensado las pruebas estándar realizadas mediante método hidráulico o neumático.
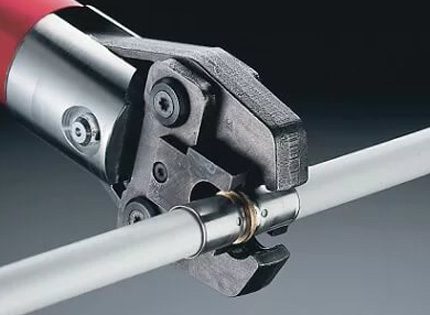
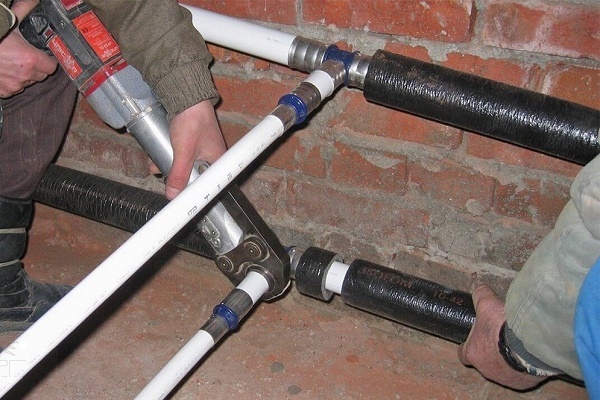
Pero la práctica moderna muestra que el término 'prensado' también se aplica lógicamente al procedimiento de unión de un racor y una tubería de metal-plástico. Este tipo de unión se realiza mediante la tecnología de prensado por fuerza con el uso de una herramienta especial (pinzas de presión).
Independientemente de las condiciones de instalación y las tecnologías utilizadas, la construcción de tuberías de agua u otras comunicaciones basadas en tuberías de metal-plástico se acompaña de pruebas de estanqueidad y resistencia.
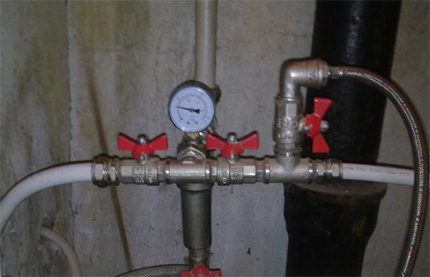
Por lo general, el proceso de prueba se realiza mediante un método hidráulico. Pero no se descarta la posibilidad de realizar pruebas con el método neumático.
Métodos de prensado del metal-plástico
El método hidráulico implica llenar las tuberías de metal-plástico con agua y luego aumentar la presión hasta los valores establecidos. Las pruebas pueden abarcar toda la tubería instalada o solo sus secciones individuales.
El método neumático implica el uso de aire comprimido en lugar de agua. Este método de prueba de presión se considera menos efectivo y más peligroso en comparación con la opción hidráulica. Y no importa si se prueban tuberías metálicas o de metal-plástico.
Opción #1: hidráulico
El proceso no difiere en nada del método estándar que se aplica en las tuberías de agua de acero. El único matiz es que las presiones de trabajo para las tuberías de plástico tienen valores más bajos que los adoptados para las tuberías metálicas.
En consecuencia, la presión de prueba se calcula teniendo en cuenta los ajustes estándar de presión de trabajo para el plástico mediante la fórmula:
Ri = Rrp * 1,5,
En ella, Ri es la presión de prueba; Rrp es la presión de trabajo de la tubería de plástico.
La temperatura del agua dentro de la tubería se permite dentro de valores positivos de 5 – 40 °C.
Procedimiento:
- Preparar la sección de prueba (instalar válvulas, tapones).
- Instalar 2 manómetros en diferentes puntos de la tubería.
- En el nivel superior de la tubería, instalar un purgador de aire.
- En el nivel inferior de la tubería, conectar una bomba de agua.
- Llenar la tubería suministrando agua desde el nivel inferior al superior.
- Abrir el purgador de aire para purgar el aire del sistema.
Dentro de la tubería de tubos de metal-plástico, se debe aumentar la presión lentamente, evitando picos bruscos. Estas condiciones de presión las proporciona una prensa hidráulica manual.
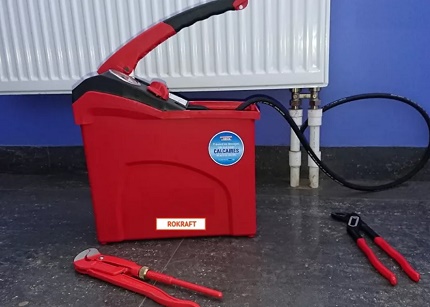
Hasta que la presión se acerque al nivel de trabajo, se recomienda inspeccionar visualmente periódicamente las áreas de posibles fugas.
Dichas áreas suelen ser:
- conexiones de «tubo dentro de tubo»;
- contacto entre el tubo y el racor;
- puntos de instalación de grifos y tapones.
El aumento de la presión dentro de los tubos multicapa hasta un valor que supere el parámetro de trabajo en 1,5 veces solo se permite cuando no haya personas cerca de la tubería sometida a prueba.
La presión de prueba establecida dentro de la tubería debe mantenerse durante un tiempo determinado. Para una tubería de agua de tubos multicapa diseñada para uso doméstico, se adopta un período mínimo de mantenimiento de cinco minutos.
Durante el tiempo mínimo de prueba adoptado, no se permite una caída de presión en los puntos de instalación de los manómetros de control. Cuando se observan cambios negativos en los instrumentos de control, esta condición indica una falta de estanqueidad del sistema.
Se debe reducir la presión al valor de trabajo y verificar cuidadosamente los lugares de posibles fugas en todo el tramo de tubos multicapa. Reparar los defectos encontrados y repetir el procedimiento de prueba.
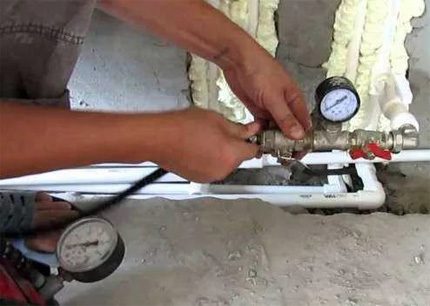
Las pruebas de estanqueidad se consideran superadas cuando cumplen las siguientes condiciones:
- no se han detectado visualmente fugas;
- no se han detectado visualmente roturas en las paredes de los tubos;
- durante cinco minutos no se han observado cambios de presión en los manómetros de control;
- no hay deformaciones visibles de las tuberías.
Sin embargo, es necesario aclarar: si el tiempo de mantenimiento supera el intervalo de cinco minutos, se permite una ligera caída de la presión de prueba debido al cambio natural de temperatura del agua dentro de los tubos multicapa.
Opción #2: neumático
En caso de que por alguna razón no sea posible realizar una prueba de presión hidráulica, se permite la alternativa: la prueba neumática.
La metodología de las pruebas neumáticas difiere en una forma algo diferente de verificar la estanqueidad, pero en general prácticamente repite el método hidráulico. Esta tecnología no se aplica con tanta frecuencia en las tuberías, pero para la prueba de presión de dispositivos individuales, como depósitos de expansión, calderas, intercambiadores de calor, etc., encuentra una amplia aplicación.
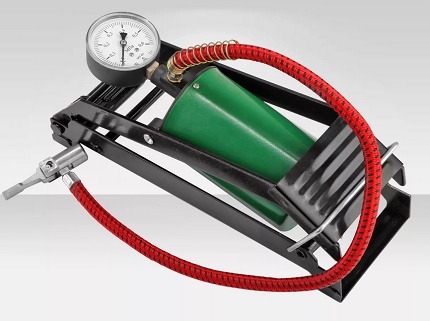
Para detectar fugas durante la prueba neumática, generalmente se utiliza una solución jabonosa. La línea montada se llena con aire a una presión Ri = Rrp * 1,15 y se rocían los posibles puntos de fuga con solución jabonosa. La salida de aire se determina por la formación de burbujas.
Este método de verificación permite detectar visualmente incluso fugas pequeñas. Sin embargo, para la persona que realiza la inspección es bastante difícil seguir las fugas en lugares de difícil acceso visual.
El método neumático de prueba es adecuado para comprobar la estanqueidad de las uniones de tubos de metal-plástico con accesorios o según el esquema «tubo en tubo». Pero cuando se requiere probar la resistencia del sistema de tuberías, este método no es el mejor. Aquí es necesario recurrir a las pruebas con el método hidráulico.
Prensado como método de unión
La práctica de instalación de tubos de metal-plástico se caracteriza por el uso de varios métodos adecuados para realizar todo tipo de conexiones:
- soldadura;
- roscado;
- crimpado.
El último de los tres métodos es precisamente el crimpado del tubo de metal-plástico en la zona de su unión con el accesorio.
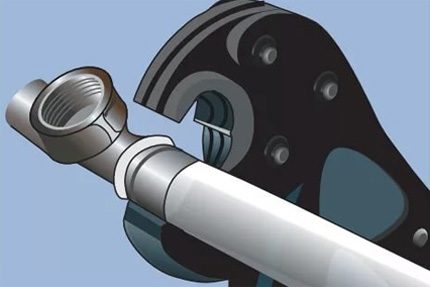
La metodología de este prensado se caracteriza por acciones simples, accesibles incluso para un fontanero no profesional. El único detalle es que para el trabajo se necesitan las llamadas pinzas de presión, una herramienta especial que permite crear una unión de crimpado fiable.
En general, para la ejecución de trabajos con el método de crimpado se necesita el siguiente conjunto de herramientas:
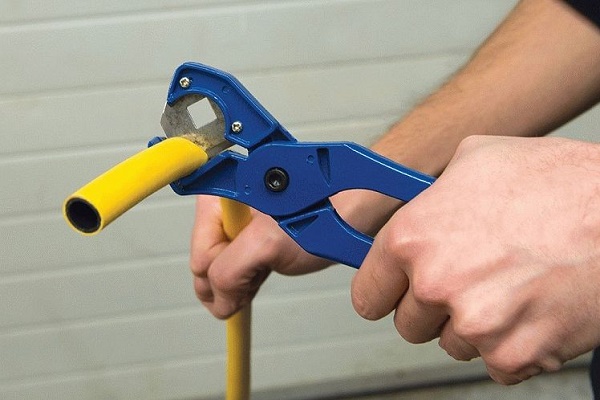
- cortatubos para tubos de metal-plástico;
- calibrador, ensanchador, achaflanador;
- alicates de presión.
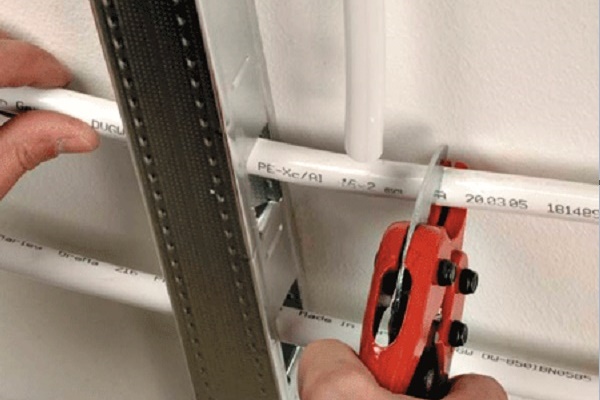
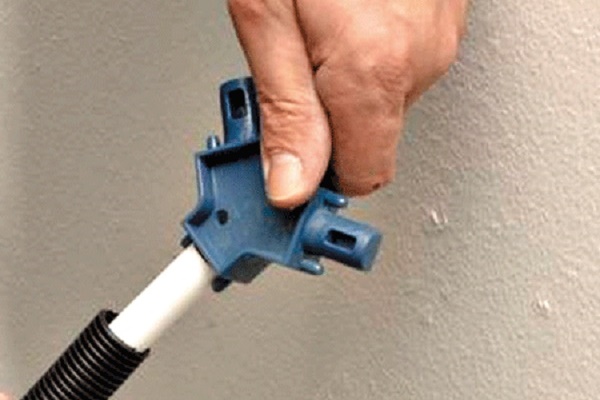
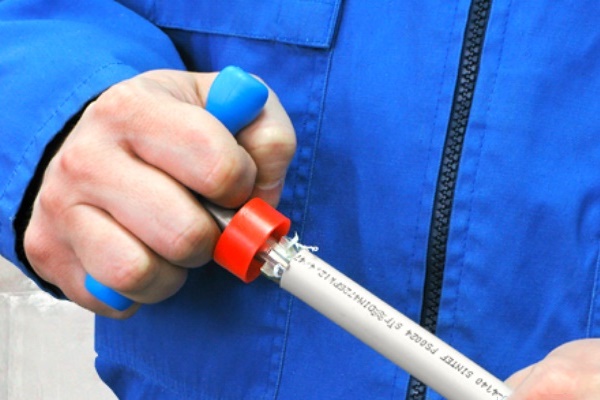
Con el cortatubos se realiza un corte recto a la medida deseada, sin deformar el tubo y en ángulo recto. Con el calibrador y el achaflanador se prepara el extremo del tubo de metal-plástico para la posterior unión con el accesorio.
A veces también se necesita un ensanchador. Los alicates de presión ocupan un lugar especial en el proceso. Es con esta herramienta que se realiza el crimpado de la conexión preparada.
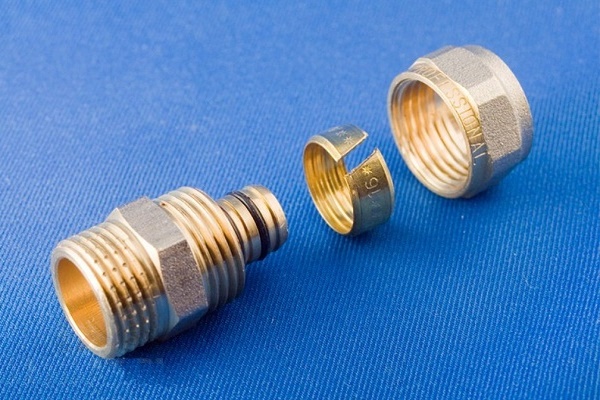
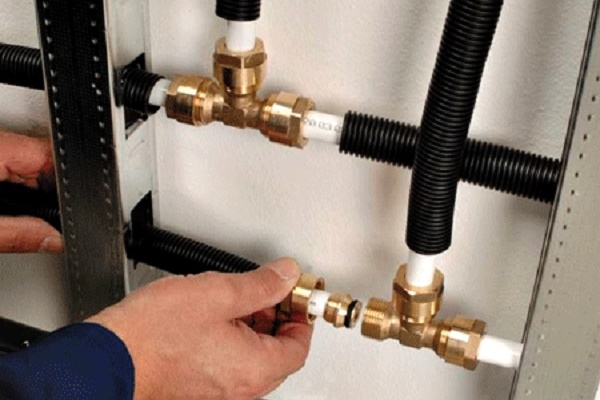
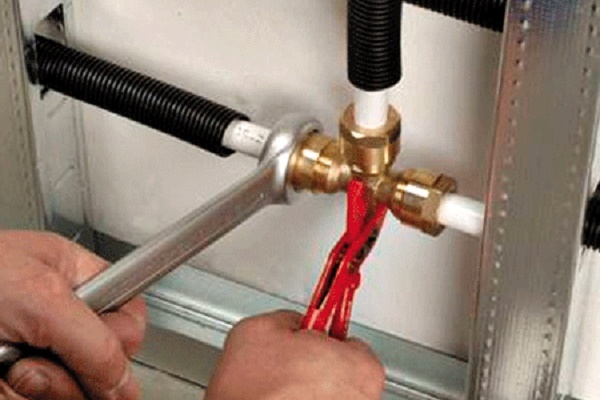
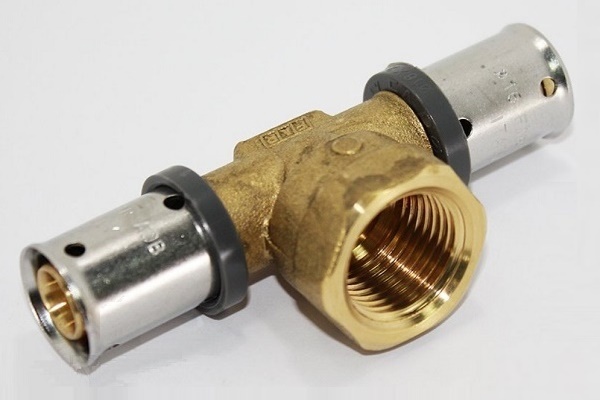
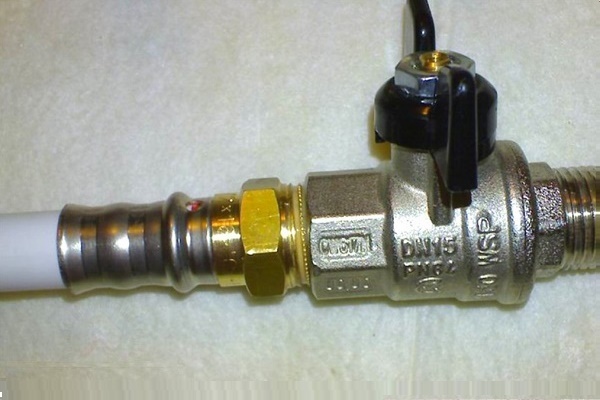
En el montaje de tuberías de metal-plástico se utilizan accesorios de crimpado y de compresión (también roscados), y los pasos de su instalación son muy similares:
Cómo prensar una tubería de metal-plástico
El procedimiento de prensado en la unión del tubo multicapa con el fitting implica la siguiente secuencia de acciones:
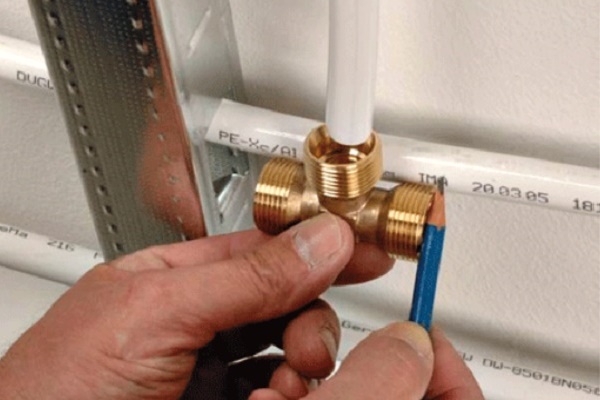
- Corte del tubo multicapa a la medida.
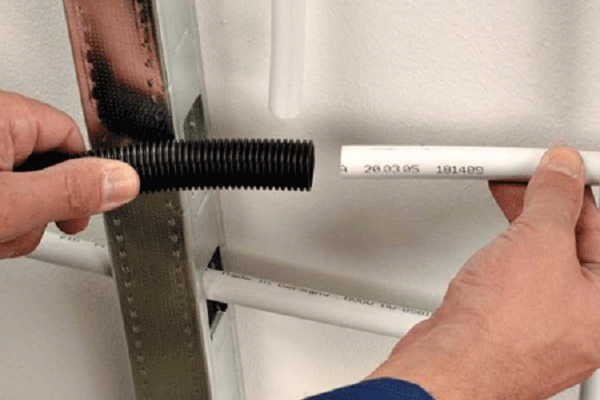
- Realización del calibrado de sus extremos.
- Eliminación del chaflán en el radio interior.
Luego, se instala el manguito de compresión en el extremo del tubo.
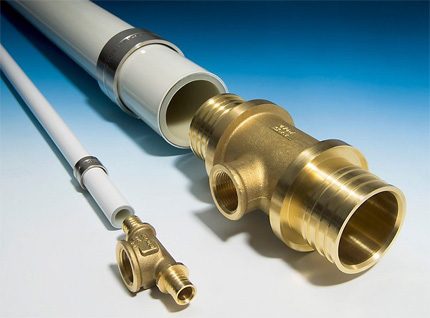
Después de estas acciones, dentro del tubo de metal-plástico por el extremo donde se encuentra el manguito de crimpado, se inserta la parte del racor. Se desplaza el manguito de crimpado a lo largo del cuerpo del tubo y se coloca paralelo al racor. La guía para trabajar con accesorios de presión en el montaje de tuberías de metal-plástico se proporciona aquí, recomendamos consultar la información útil.
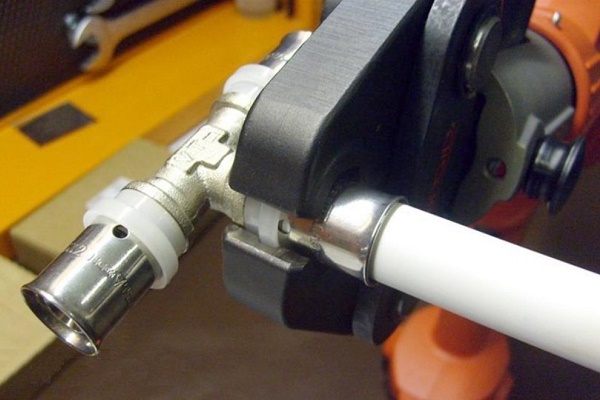
Coloque las tenazas de prensar en la zona de la unión, complementadas con el utillaje correspondiente al diámetro del tubo a procesar. Apriete los mangos de la herramienta hasta el tope.
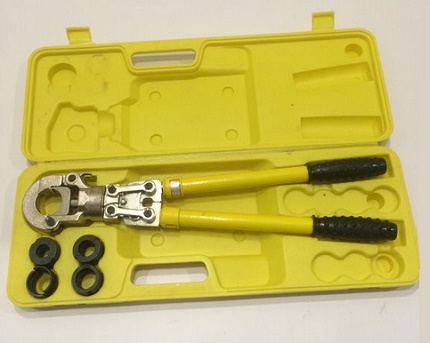
Estas acciones son típicas para realizar el prensado con herramienta manual. Sin embargo, además de las prensas manuales, existen dispositivos eléctricos, hidráulicos y neumáticos.
Estas variantes constructivas rara vez se aplican en el hogar. Su propósito es el ámbito industrial y de producción. En cuanto a configuración, también difieren mucho de los modelos manuales.
Cabe señalar algunas particularidades al trabajar con las tenazas de presión. Solo se permite una única crimpado. Si por alguna razón no se logra hacer un crimpado de calidad al primer intento, no se debe intentar repetir la acción. El crimpado defectuoso debe eliminarse y realizar el procedimiento de crimpado desde el principio.
Ventajas y desventajas del prensado
Al evaluar la conexión de tubos de metal-plástico realizada con pinzas de presión, no se pueden dejar de mencionar las ventajas y desventajas.
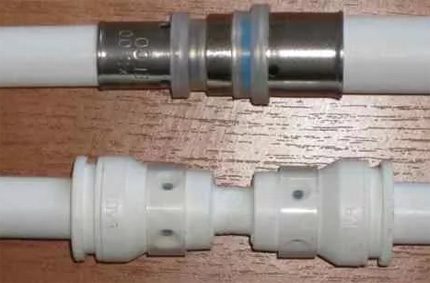
Tanto unas como otras determinan las condiciones en las que este método es adecuado.
La lista de ventajas señaladas es la siguiente:
- se crea una conexión que no requiere mantenimiento;
- diseñado para altas presiones de trabajo;
- alta resistencia mecánica;
- larga vida útil;
- montaje fácil, sencillo y rápido.
En cuanto a las desventajas, los especialistas también señalan algunos factores y suelen relacionarlos con criterios de mantenimiento o montaje:
- se crea una conexión no desmontable;
- se requiere una herramienta especial (tenazas de presión).
Otra desventaja es que cada error de crimpado anula todo el trabajo.
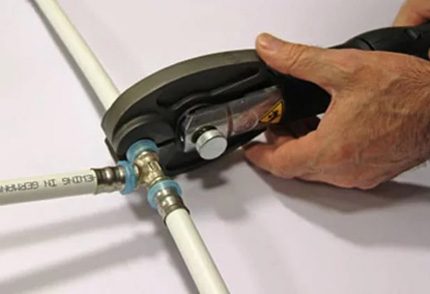
Además de las desventajas mencionadas, se puede añadir el alto costo de la herramienta principal: las tenazas de presión.
Es cierto que el dispositivo manual para uso doméstico tiene un precio no tan alto como las construcciones automáticas. Pero incluso en ese caso, comprarlo no es rentable, ya que la necesidad de la herramienta es prácticamente de un solo uso.
Conclusiones y video útil sobre el tema
Del videoclip se puede aprender cómo trabajar con los alicates de presión mecánicos, es decir, cómo crimpar los accesorios de tuberías de metal-plástico.
Se recomienda realizar la instalación de tuberías de metal-plástico mediante el método de crimpado en condiciones ambientales con temperatura no inferior a +10ºC. Es recomendable acondicionar el material comprado (tubos) en las nuevas condiciones durante al menos 24 horas y solo entonces comenzar la instalación.
El sistema de fontanería instalado debe ser probado obligatoriamente en cuanto a estanqueidad y resistencia mediante pruebas hidráulicas y neumáticas.
¿Tiene usted experiencia trabajando con tuberías de metal-plástico y en la realización de sus uniones? ¿Domina los detalles tecnológicos de la realización de este trabajo, no tratados en el artículo? Por favor, escriba comentarios en el bloque de formulario que se encuentra a continuación, formule preguntas, publique fotos.
 Accesorios de presión para tuberías de metal-plástico: tipos, marcado, propósito + ejemplo de trabajos de instalación
 Corte de tubos en ángulo: ventajas y desventajas de diferentes métodos + ejemplo de ejecución de trabajos
 Cómo se realiza el curvado de tuberías metálicas: detalles tecnológicos de la ejecución
 Montaje de tuberías de metal-plástico por cuenta propia: tecnología de conexión y ejemplos de distribución
 Soldadura de tuberías de polipropileno: reglas para realizar los trabajos y análisis de posibles errores
 Reemplazo de tuberías en el baño: guía paso a paso para realizar trabajos
 Costo de conexión de gas a una casa particular: precio de organización del suministro de gas
 Las mejores lavadoras con secadora: ranking de modelos y consejos para compradores
 Qué es la temperatura de color de la luz y matices de selección de temperatura de lámparas según sus necesidades
 Reemplazo del calentador de gas en un apartamento: documentación del reemplazo + normas y requisitos básicos
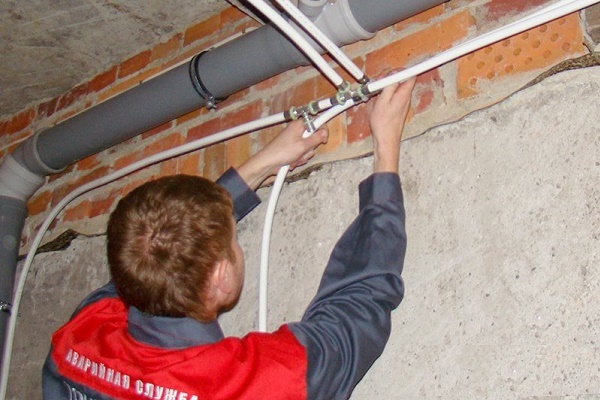
Si se dispone de la herramienta necesaria (un cortatubos especial y alicates de presión), realizar el prensado de tuberías de metal-plástico no presenta grandes problemas y es bastante sencillo de hacer por uno mismo. Si algo no está claro, basta con ver un par de videos, de los cuales hay muchos en la red. Otra cosa es que no todo el mundo tiene la herramienta, y es cara.
No tiene sentido comprarlas si usted no se dedica profesionalmente a esto. Yo simplemente alquilé esos alicates de presión, ahora hay muchas empresas donde se puede hacer.
Hola. ¿Es necesario quitar el chaflán en el lugar del corte al fabricar las tuberías?